
INFORMATIONS TECHNIQUES · PRODUCTION
Fabrication du panneau sandwich : processus de production
La fabrication d’un panneau sandwich combine le dosage chimique, le profilage des parements métalliques, la formation ou l’incorporation de l’âme, le pressage, le durcissement, la coupe, l’empilage et l’emballage. Il existe deux façons de le fabriquer : en moule (discontinu) ou sur une ligne continue.
COMMENT IL EST FABRIQUÉ
Principes de fabrication du panneau sandwich
La fabrication combine des matériaux continus — comme les tôles en bobine — avec une âme qui peut être formée chimiquement sur la ligne ou incorporée sous forme de matériau rigide préalablement produit. Le contrôle du processus vise à maintenir le mélange, l’adhésion, la géométrie et la finition de manière répétable.
Les chiffres de cette page sont des valeurs indicatives de lignes de fabrication courantes ; chaque fabricant a ses propres paramètres.
- Polyol + polyisocyanate : les fabricants reçoivent des composants liquides et les transforment en polyuréthane par une réaction contrôlée, avec des additifs définis par formulation.
- Précision et température : la viscosité et la proportion des composants affectent le mélange. C’est pourquoi les réservoirs, les pompes et les circuits de contrôle sont des éléments critiques du processus.
- Continu ou discontinu : la fabrication peut être réalisée dans des moules fermés par panneau ou sur des lignes automatiques où le panneau est formé, durci, coupé et empilé de manière continue.
Matériaux et produit fini
En plus du schéma du processus, il convient de voir comment les matériaux arrivent au produit fini et comment la géométrie change selon l’application.
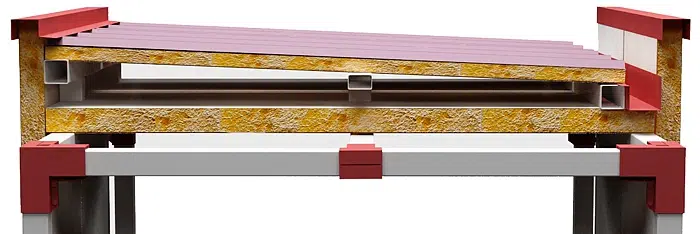
Section du panneau
La géométrie finale intègre les deux faces, le noyau isolant et le joint qui se sont formés pendant la production.
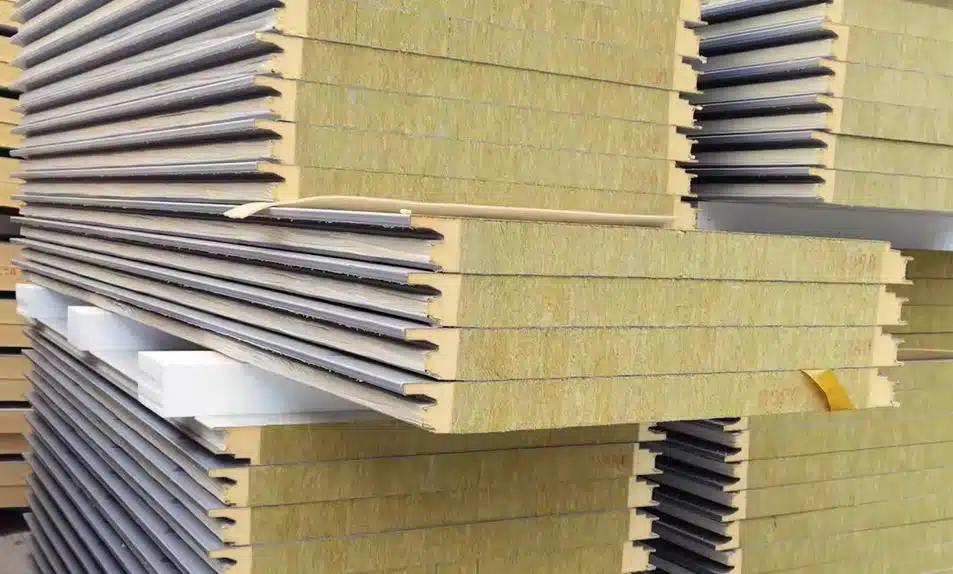
Panneau fini et empilé
La finition des chants et la stabilité du paquet sont importantes avant le transport.
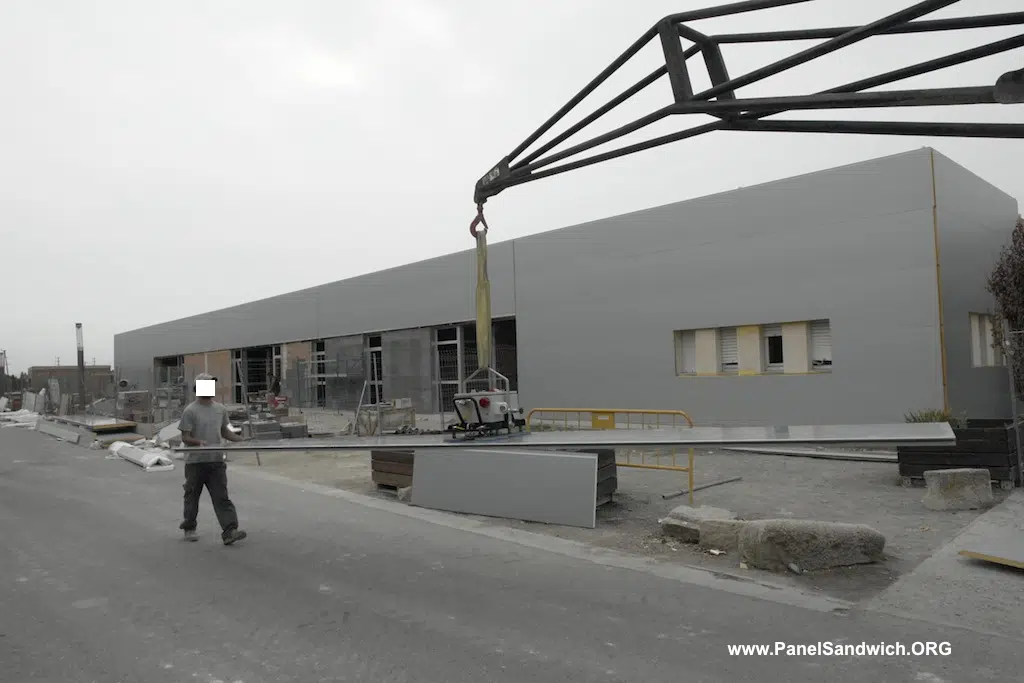
Manipulation du produit
Longueur, rigidité et finition superficielle conditionnent le déchargement et la manipulation du panneau fabriqué.
Moulage par injection et réaction (RIM) : dosage et mélange
Le moulage par injection et réaction (RIM) repose sur une unité de moussage à haute pression. Dans ce système, le polyol, le polyisocyanate et les additifs sont combinés pour générer un mélange réactif capable de former des mousses microcellulaires ou microporeuses avec des temps de cycle réduits.
Réservoirs de stockage et réservoirs journaliers
Les composants principaux et les additifs — stabilisants, retardateurs de flamme, pigments et autres — sont conservés dans des réservoirs de stockage et transférés avant la production vers des réservoirs d’alimentation ou réservoirs journaliers.
Le contrôle thermique est important, car une variation de température, surtout dans les polyols, modifie la viscosité. C’est pourquoi les réservoirs sont à double paroi, avec agitateur et circuits de contrôle de température, afin de maintenir les conditions de process aussi constantes que possible.
Recirculation avant l’injection
Avant chaque cycle de mélange et de remplissage, les composants recirculent dans les proportions et à la pression requises. Des actionneurs à commande électronique dévient le flux du circuit de recirculation vers le circuit d’injection, puis rétablissent la recirculation.
Pompes de dosage : précision, débit et limitations
Le dosage doit être répétable et précis. L’objectif des pompes est de transporter depuis les réservoirs journaliers vers la tête de moussage la quantité correcte de chaque composant, en respectant le rapport de mélange prévu.
Les pompes axiales à pistons travaillent avec des débits de 12 à 150 litres par minute et se distinguent par leur précision et leur faible niveau sonore. Elles ont deux limites : les liquides à viscosité élevée et les charges abrasives.
| Élément | Valeur indicative | Fonction |
|---|---|---|
| Pompes de dosage | 12–150 L/min | Pompes axiales à pistons de haute précision qui maintiennent le rapport de mélange. |
| Viscosité | Limitation qualitative | Les pompes à pistons axiaux présentent des limitations lorsque les liquides ont des viscosités élevées. |
| Charges abrasives | Non recommandées | Les composants liquides ne doivent pas contenir de charges abrasives avec ce système de pompage. |
| Buses de la tête | 100–150 m/s | Vitesse des composants à travers les buses d’injection. |
Tête de moussage à haute pression
La tête de moussage est le point où les composants se rencontrent et se mélangent. La technique décrite utilise le choc à haute pression : les liquides sont injectés dans la chambre de mélange et leur énergie cinétique favorise un mélange intime.
Les composants sortent par les buses à environ 100–150 m/s.
Cycle du piston et recirculation
- En position de recirculation, les composants retournent aux réservoirs par de petits conduits.
- Lorsque le piston se retire, la chambre de mélange s’ouvre et les composants entrent en collision.
- Lorsque le piston avance à nouveau, le mélange est interrompu.
- La recirculation est rétablie et le mélange réactif restant est expulsé de la chambre.
Ce mécanisme permet de synchroniser l’alimentation en mélange, en particulier dans les processus discontinus.
Installations et équipements de production
Le système décrit intègre la machine de mélange/injection, le moule ou la presse et l’équipement auxiliaire nécessaire pour former, couper et manipuler le panneau.
| Équipement | Fonction au sein du système décrit |
|---|---|
| Réservoirs d’alimentation | Maintiennent les composants disponibles sous des conditions thermiques contrôlées. |
| Pompes de dosage / recirculation | Contrôlent le débit, la proportion et la circulation avant le mélange. |
| Tête de moussage | Mélange les composants par injection à haute pression. |
| Moule ou presse | Définit la géométrie et maintient les parements pendant l’expansion et le durcissement. |
| Équipement auxiliaire | Profilage, chauffage, coupe, empilage, emballage et automatisation selon le type de ligne. |
Système discontinu
Chaque panneau est fabriqué dans un moule fermé aux dimensions finales.
- Permet des géométries plus complexes.
- Peut favoriser la finition de surface.
- Admet des matériaux de départ alternatifs.
- Rythme de production plus faible.
Système continu
Les parements avancent depuis des bobines et le panneau est formé de manière ininterrompue.
- Orienté vers les grandes productions.
- Profilage, préchauffage et moussage en ligne.
- Presse à double bande.
- Coupe, empilage et emballage automatisables.
Production discontinue : moulage en moule
Dans le moulage en moule, le panneau est produit dans une cavité fermée dont les dimensions correspondent à celles du panneau fini. Le moule dispose d’une structure inférieure solide et d’un couvercle, et doit supporter les pressions générées pendant la solidification de la mousse.
- Les parements métalliques déjà profilés sont placés à l’intérieur du moule.
- Le parement inférieur repose sur le fond et le parement supérieur est maintenu en position par des supports latéraux.
- Le couvercle est fermé.
- La quantité exacte de mélange est injectée par une buse latérale ; l’opération dure quelques secondes.
- Après le moussage, le panneau reste dans le moule environ 40 minutes.
- Le panneau est extrait et le moule est préparé pour le cycle suivant.
Avantages : permet de fabriquer des formes compliquées, avec un bon aspect extérieur et des matériaux de départ alternatifs. Inconvénient principal : vitesse de production relativement faible.
Production continue : séquence complète de la ligne
Débobinage
Deux bobines alimentent les parements métalliques supérieur et inférieur.
Profilage
Des rouleaux forment le relief de surface et les détails des bords.
Préchauffage
Les tôles sont chauffées à environ 40 °C avant de recevoir la mousse.
Dosage de la mousse
Le mélange à haute pression est distribué de manière oscillante sur le parement inférieur.
Presse à double bande
Agit comme un moule mobile, contrôle l’écartement des parements et résiste à la pression d’expansion.
Durcissement / adhésion
Le PUR/PIR adhère aux parements pendant que l’ensemble avance dans la presse.
Coupe
Le panneau durci est coupé à la longueur requise par une scie.
Empilage et emballage
Les panneaux sont regroupés et protégés pour l’expédition.
Du profilage au panneau installé
Le résultat de la ligne continue change selon le profil extérieur, la solution de joint et l’application finale du panneau.
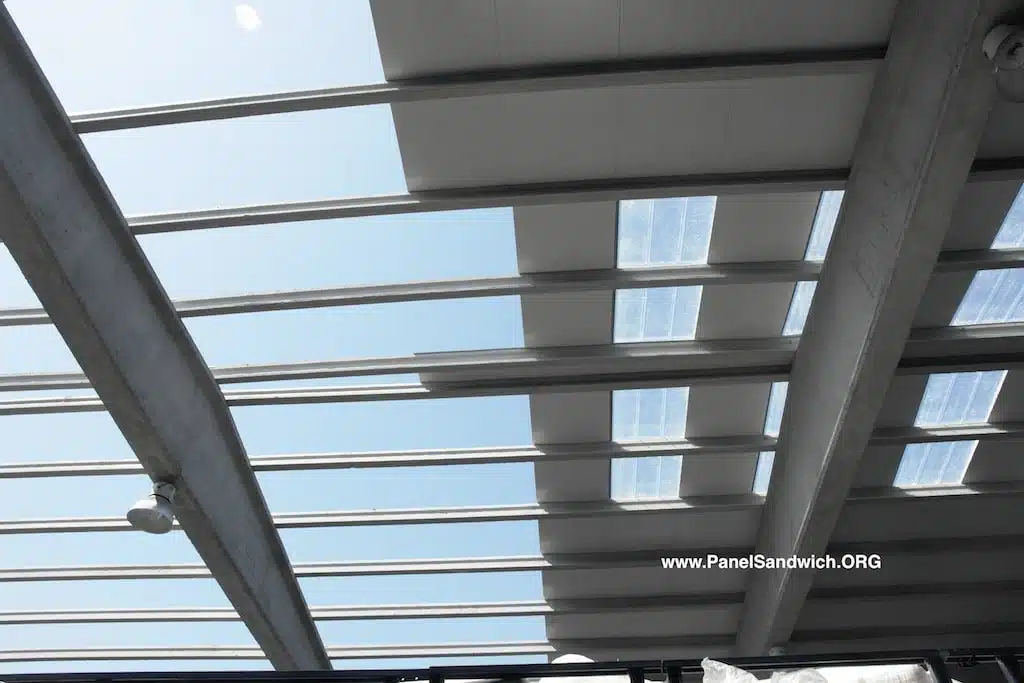
Profilage de toiture
Les nervures se forment pendant le profilage des faces et apportent de la géométrie au produit fini.
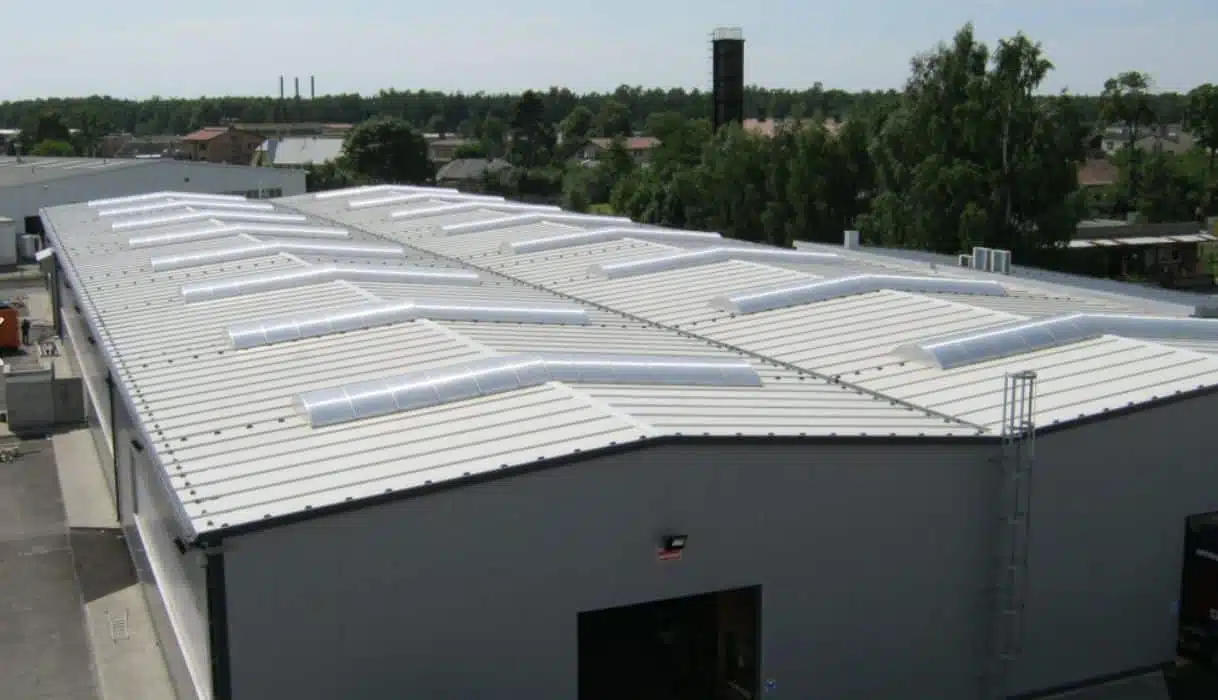
Continuité des panneaux
La précision dimensionnelle de production facilite l’alignement, le recouvrement et la continuité sur chantier.
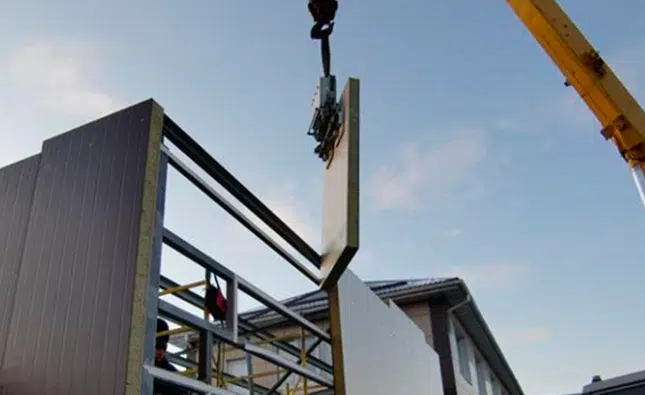
Du paquet au chantier
La coupe à longueur et l’emballage doivent faciliter le transport, le levage et la pose sans endommager les faces.
Bobines, profilage, préchauffage et presse à double bande
Pour de grands volumes, on utilise des lignes automatiques de moussage continu. Les deux tôles se déroulent depuis des bobines et passent à travers des rouleaux qui génèrent le profil de surface et les bords du panneau.
Ensuite, elles sont préchauffées à environ 40 °C, la température à laquelle la mousse adhère le mieux. Le mélange réactif généré par l’équipement haute pression est déposé, par un mouvement oscillant, sur le parement inférieur avant d’entrer dans la presse à double bande.
Presse à double bande
La presse fonctionne comme un moule mobile : elle résiste aux pressions de la mousse pendant le durcissement et maintient les deux parements à la distance nécessaire. Dans cette section, la mousse adhère également au parement supérieur profilé.
Le PUR/PIR adhère très bien aux surfaces avec lesquelles il entre en contact. À la sortie de la presse, l’âme a déjà suffisamment durci pour couper le panneau à la dimension.
Coupe, empilage et emballage
Coupe
Le panneau continu durci est coupé à la longueur nécessaire, généralement avec une scie à ruban qui accompagne l’avancement du panneau.
Empilage
Chaque panneau passe dans une machine d’empilage. Pour les panneaux de couverture très profilés, on empile en alternant les faces afin de réduire la hauteur du paquet : faces extérieures l’une contre l’autre d’un côté, et faces intérieures l’une contre l’autre de l’autre.
Emballage
Le paquet est protégé par un film polyéthylène étirable, appliqué par un enrouleur rotatif en forme d’anneau.
Paramètres habituels d’une ligne continue
La vitesse de la ligne dépend de l’épaisseur : plus le panneau est épais, plus il a besoin de temps dans la presse à double bande pour compléter l’adhésion et, par conséquent, plus la vitesse doit être faible.
| Paramètre | Valeur indicative |
|---|---|
| Préchauffage des parements | ≈40 °C |
| Vitesse moyenne | 6 m/min |
| Plage de vitesse (diminue quand l’épaisseur augmente) | 2–15 m/min |
| Moulage discontinu | ≈40 min en moule |
Production de panneaux avec laine minérale
Avec une âme en laine minérale, la ligne est similaire, mais la préparation de l’âme et sa liaison aux parements changent.
Coupe en lamelles
Une solution consiste à couper le panneau en bandes ou lamelles à angle droit par rapport à l’orientation des fibres. La largeur de chaque bande correspond à l’épaisseur souhaitée du panneau.
Rotation à 90°
Les bandes sont tournées de 90 degrés afin que les fibres soient approximativement perpendiculaires aux faces extérieures. Ainsi, le panneau gagne en résistance à la compression et à la traction perpendiculaire aux parements.
Utilisation de panneau complet
Une autre technique consiste à utiliser la dalle entière de laine minérale, sans la couper en lamelles.
Décalage des lamelles
Les joints entre les lamelles sont disposés de manière décalée pour éviter que tous les plans de coupe ne coïncident dans une même section transversale, car cette coïncidence pourrait détériorer de manière significative la résistance au cisaillement de l’ensemble.
Adhésifs pour unir l’âme minérale aux parements
L’union entre les lamelles de laine minérale et les parements métalliques est réalisée avec un adhésif adapté à la composition des matériaux et au processus de fabrication.
La phase d’adhésion se termine lors du passage du panneau dans la presse à double bande.
| Type d’adhésif cité | Application / durcissement | Avantage décrit | Limitation décrite |
|---|---|---|---|
| À base de solvant | Pulvérisé sur les deux surfaces ; le durcissement peut être accéléré par une légère pression et température. | Manipulation simple et bonnes caractéristiques d’adhésion. | Une fois les couches unies, la position relative ne peut plus être corrigée. |
| Résine époxy ou polyuréthane, 2 composants | Composants mélangés in situ ; après un temps prédéfini, ils réagissent et durcissent rapidement. | Permet de corriger la position des couches avant le durcissement. | Les couches doivent être maintenues sous pression pendant une période déterminée. |
Panneaux en laine minérale : résultat du processus
Dans les panneaux avec laine minérale, l’orientation du noyau et l’union aux faces sont particulièrement pertinentes pour le comportement final.
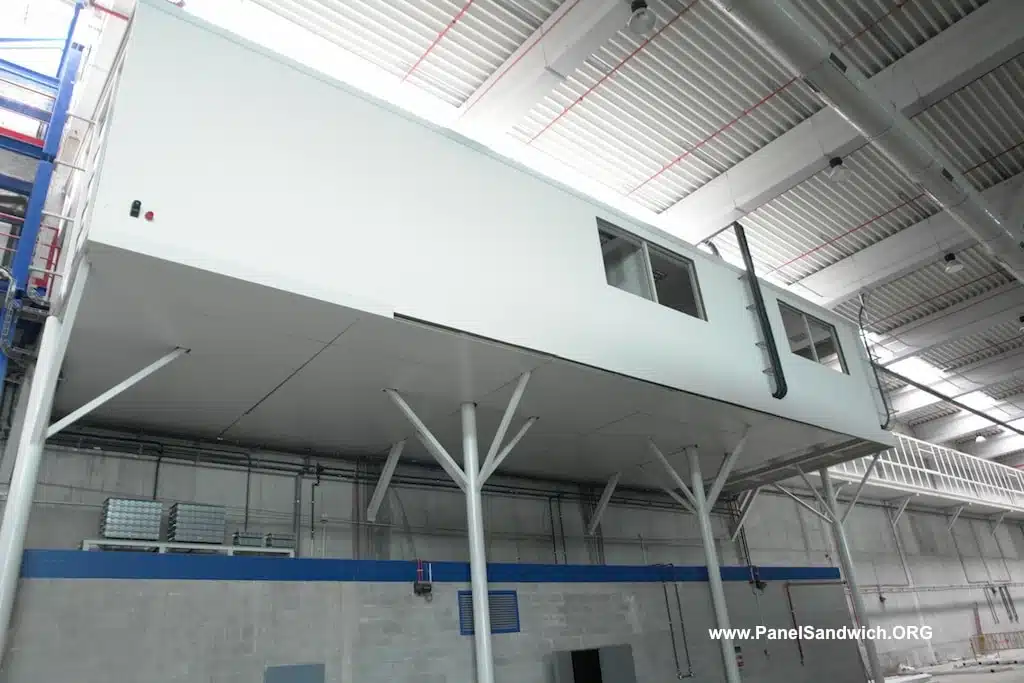
Panneau en laine minérale
Le produit fini doit maintenir la continuité dans les joints et la stabilité dimensionnelle.
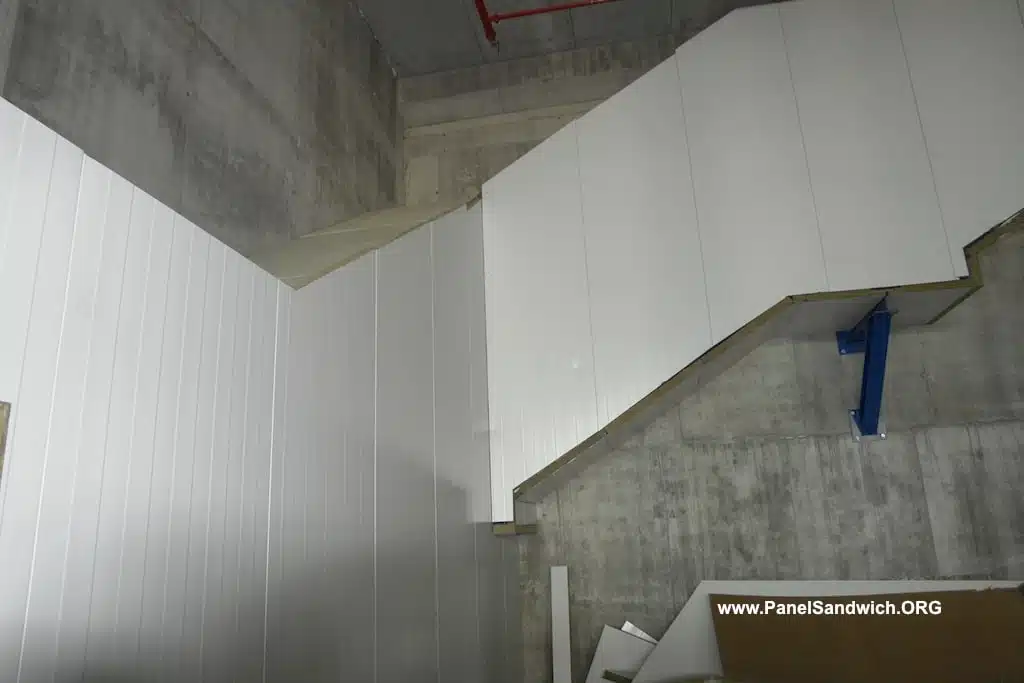
Rencontres et coupes
La géométrie produite doit permettre de résoudre les rencontres, les ouvertures et les finitions du système.
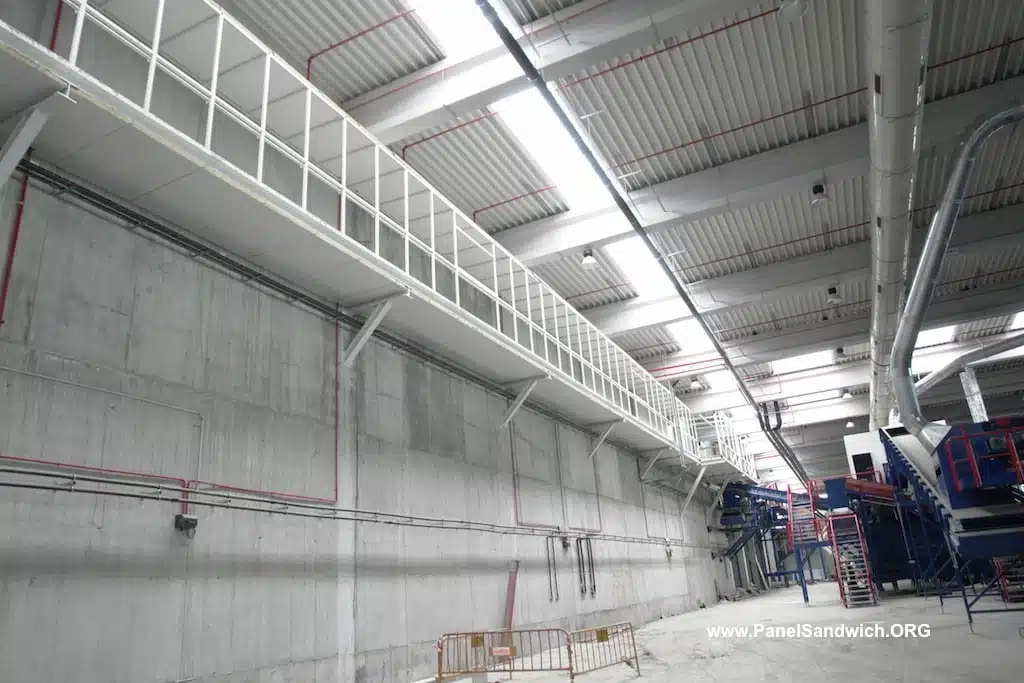
Résultat sur grandes surfaces
La répétabilité de largeur, épaisseur et joint se fait visible dans les bardages de grande longueur.
Ce qui contrôle réellement une production répétable
Dosage chimique
- Rapport entre les composants
- Température et viscosité
- Débit des pompes
- Recirculation et injection
Géométrie
- Profilage des parements
- Écartement en presse
- Épaisseur
- Détails de bord / joint
Adhésion et âme
- Distribution uniforme
- Durcissement suffisant
- Orientation des lamelles
- Continuité de l’âme
Produit fini
- Longueur de coupe
- Aspect de surface
- Empilage / protection
- Traçabilité et contrôles définis
Cette page explique le principe de fabrication. Les critères d’acceptation, les tolérances et les performances du produit doivent être consultés dans la documentation technique et le contrôle qualité applicables au panneau spécifique.
Du processus au produit fini

Géométrie du produit
La ligne doit maintenir l’épaisseur, le profil des parements et la configuration des joints de manière répétable.

Âme en laine minérale
L’orientation et la disposition des lamelles font partie du processus productif du panneau minéral.

De l’emballage au chantier
L’empilage et la protection finale doivent permettre de transporter le panneau sans endommager les parements, les chants ni les joints.
Continuer avec le guide technique
Après avoir compris la production, il convient de passer en revue les revêtements, le contrôle qualité, la manipulation et les performances du panneau fini.
Questions fréquentes sur la fabrication de panneaux sandwichs
C’est le moulage par injection et réaction : le polyol, le polyisocyanate et les additifs sont dosés, recirculés et mélangés à haute pression dans une tête, puis forment la mousse.
Dans le système discontinu, chaque panneau est formé à l’intérieur d’un moule fermé. Dans le système continu, les parements métalliques avancent depuis des bobines par profilage, préchauffage, moussage, presse à double bande, coupe et empilage.
Elles sont chauffées à environ 40 °C pour que la mousse adhère mieux ; chaque fabricant ajuste cette température à sa formulation et à sa ligne.
Un panneau plus épais doit rester plus longtemps dans la presse pour compléter le durcissement et l’adhésion de l’âme aux parements.
Une technique décrite coupe le panneau en lamelles, les pivote de 90° et les dispose de manière décalée. Elles sont ensuite collées aux parements métalliques et l’ensemble passe par la presse.