



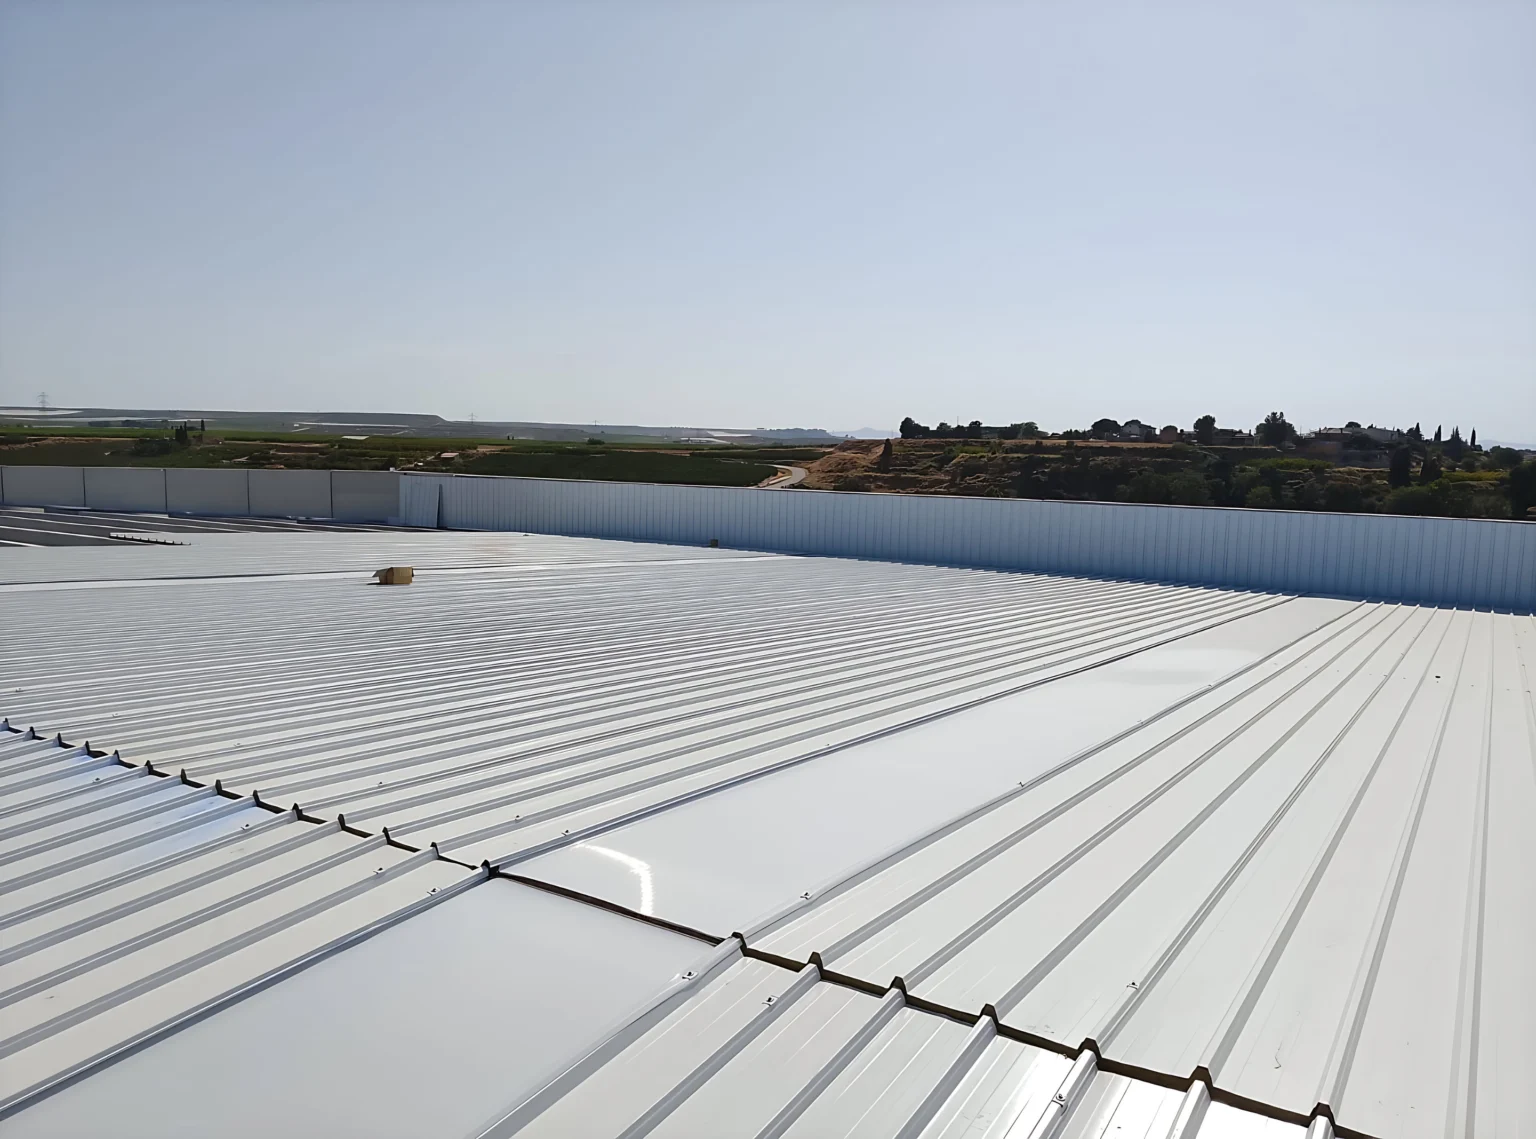
INFORMATIONS TECHNIQUES · MATIÈRES PREMIÈRES
Matériaux du panneau sandwich : faces métalliques et noyaux isolants
Un panneau sandwich combine deux faces rigides séparées par un noyau léger. Les faces apportent protection, géométrie et capacité de travail conjoint ; le noyau transmet les efforts de cisaillement, maintient les faces séparées et apporte une grande partie de l’isolation thermique.
MATIÈRES PREMIÈRES
Pourquoi les matières premières définissent le panneau
Le développement des panneaux sandwichs répond à la recherche d’enceintes légères avec une isolation élevée et un montage rapide. Les mousses rigides PUR/PIR ont permis de réduire le poids et l’épaisseur par rapport aux solutions traditionnelles, et l’incorporation ultérieure de laine minérale a élargi les options pour le feu et l’acoustique.
Les valeurs de ce guide sont indicatives ; pour votre chantier, vérifiez toujours la fiche technique du panneau spécifique.
- Deux faces rigides : Les surfaces extérieures sont fabriquées avec des matériaux à module relativement élevé et sont maintenues séparées par le noyau.
- Noyau léger : Le noyau apporte de la rigidité à l’ensemble et supporte une partie importante des efforts de cisaillement entre les faces.
- Isolation intégrée : Le noyau fonctionne simultanément comme matériau isolant, permettant d’obtenir des fermetures légères et à montage rapide.
Faces métalliques : exigences et matériaux
Les faces sont des tôles fines de haute résistance. Elles doivent pouvoir être profilées et pliées pendant la fabrication et, une fois incorporées au panneau, répondre à des besoins différents selon l’application.
- Résistance aux actions du vent.
- Imperméabilité à l’eau et à la vapeur lorsque le système l’exige.
- Contribution à la résistance du panneau et aux charges locales.
- Compatibilité avec les processus de profilage, de pliage et de production continue.
- Résistance adéquate à la corrosion et comportement au feu selon le système.
Elles sont fabriquées en acier galvanisé (le plus courant), aluminium, acier inoxydable ou cuivre. Les tôles sont fournies en bobine, ce qui permet de les incorporer à des processus de formage continus.
| Matériau de la face | Pourquoi il est utilisé | Détails |
|---|---|---|
| Acier galvanisé | Solution métallique habituelle pour sa capacité de formage, sa résistance et son économie. | Peut être utilisé peint ou non peint ; le revêtement et la protection contre la corrosion sont spécifiés selon le produit. |
| Aluminium | Faible poids et bonne résistance à la corrosion dans certaines applications. | Alliages 3003–3103 ; épaisseurs courantes de 0,7 à 1,2 mm. |
| Acier inoxydable | Environnements intérieurs agressifs ou avec des exigences hygiéniques élevées. | Sa résistance à la corrosion est liée à la teneur en chrome et peut réduire les besoins d’entretien. |
| Cuivre | Finitions de haute durabilité et formation naturelle de patine superficielle. | La patine se forme plus ou moins vite selon l’environnement : marin, urbain ou rural. |
Aluminium dans le panneau sandwich
Alliages et épaisseurs
L’aluminium est utilisé lorsqu’une forte résistance à la corrosion ou une hygiène irréprochable est exigée, par exemple dans l’industrie alimentaire.
Les alliages courants sont de la série 3003–3103, avec des épaisseurs de 0,7 à 1,2 mm ; 0,7 mm est le minimum pratique pour éviter les bosses lors de la marche ou de la manipulation, bien que dans certains cas 0,6 mm soit utilisé.
Acier inoxydable, cuivre et adhésion au noyau
Acier inoxydable
Il est utilisé dans des environnements très exigeants en matière d’hygiène ou dans des intérieurs agressifs. La résistance à la corrosion de l’inox est due au chrome, qui forme une couche passive protectrice.
Cuivre et formation de patine
Le cuivre est présenté comme une alternative à faible entretien. Sa surface évolue par oxydation jusqu’à former une patine protectrice et la couleur originale s’assombrit progressivement.
Délais indicatifs avant que la patine ne se forme complètement :
- 4–6 ans : environnements marins.
- 8–15 ans : environnements urbains.
- 20–50 ans : environnements ruraux.
Ils dépendent de l’environnement spécifique.
Adhésion au noyau et backcoat
Pour améliorer l’adhérence entre la face métallique et le noyau, la face intérieure reçoit une impression (backcoat) d’environ 5 µm.
Noyaux de mousse rigide
Les mousses rigides les plus utilisées sont le PUR/PIR et, dans une moindre mesure, la mousse phénolique. Ce sont des matériaux thermodurcissables avec une structure majoritairement à cellules fermées.
PUR / PIR
Mousses rigides thermodurcissables avec environ 90 % de cellules fermées.
- Isolation thermique élevée
- Faible inertie thermique
- Production par réaction chimique et expansion
Mousse phénolique (PF)
Matériau thermodurcissable à faible conductivité et bon comportement face à l’ignition et à la fumée, mais plus fragile.
- Normalement produite en dalles
- Assemblage ultérieur aux faces par adhésif
- Plus grande prudence face aux charges répétées
PUR et PIR : composition, réaction et structure cellulaire
Composants principaux
La formulation décrite pour PUR/PIR part de quatre groupes principaux :
- Polyol.
- Isocyanate.
- Agent d’expansion.
- Activateur ou catalyseur pour contrôler la réaction.
Agents d’expansion
Les CFC ont été abandonnés car ils endommageaient la couche d’ozone ; aujourd’hui, on utilise des pentanes et des systèmes à eau, qui, en réagissant avec l’isocyanate, génèrent du CO₂.
Elle mentionne également la possibilité d’incorporer des retardateurs de flamme dans certaines formulations, en avertissant que leur effet et les émissions de fumée doivent être évalués sur la formulation et le produit testé.
Réaction, expansion et refroidissement
Une fois les composants mélangés, le liquide commence à mousser et à se dilater rapidement. La mousse durcit en 3 à 6 minutes, selon l’épaisseur et le processus.
La réaction est exothermique. Dans les panneaux de plus de 100 mm, le noyau peut dépasser 150 °C pendant la réaction, il est donc recommandé d’attendre au moins 24 heures avant l’expédition pour qu’il finisse de durcir et de refroidir.
Différence entre PUR et PIR
Le PIR contient plus d’isocyanate : rapports approximatifs polyol:isocyanate de 100:100 en PUR et 100:150 en PIR.
Le PIR est plus stable à la chaleur et forme une couche carbonisée plus stable. Le PUR commence à se dégrader vers 250 °C et le PIR vers 350 °C ; la température de processus du PIR est d’environ 40–45 °C.
Structure cellulaire
La mousse durcie est décrite comme un réseau de cellules fermées séparées par de fines membranes. Les cellules contiennent un agent d’expansion et des gaz de réaction ; la composition interne peut évoluer par diffusion avec le temps, ce qui influence les propriétés thermiques.
Anciennes classifications (B2, B3, M2) et Euroclasses
L’ancienne norme allemande DIN 4102-1 classait les mousses PUR comme B2 ou B3, et la française utilisait la classe M2.
Aujourd’hui, on utilise la classification européenne (Euroclasses) du panneau complet.
Mousse phénolique (PF)
La mousse rigide phénolique est utilisée dans les panneaux pour sa faible conductivité thermique et son bon comportement au feu.
Avantages :
- Résistance élevée à l’allumage.
- Vitesse de combustion réduite par rapport aux autres mousses décrites.
- Faibles indices d’émission de fumée dans les formulations de référence.
Sa production est décrite à partir d’une résine phénolique/formaldéhyde, d’un agent d’expansion volatil et d’un agent de durcissement. La mousse était fabriquée de préférence en dalles, qui étaient ensuite coupées et collées aux faces métalliques.
Limitations : l’eau acide résiduelle, qui rend difficile le laminage continu, et une plus grande friabilité, qui est importante pour les toitures ou les plafonds soumis à des charges répétées ou à des piétinements.
Propriétés des mousses rigides
La densité influence de nombreuses propriétés mécaniques de la mousse et aussi le coût du matériau. L’objectif industriel est d’obtenir les performances nécessaires sans augmenter inutilement la quantité de matériau.
Le flux de chaleur à travers une mousse rigide à cellules fermées dépend en grande partie des gaz contenus dans la structure cellulaire. C’est pourquoi l’agent d’expansion, la composition et le vieillissement thermique influencent la conductivité.
| Propriété | PUR B2 | PUR B3 | PIR | Notes |
|---|---|---|---|---|
| Densité de référence | 40 ± 4 kg/m³ | 38 ± 4 kg/m³ | 45 ± 5 kg/m³ | Valeurs indicatives. |
| Conductivité PUR après fabrication | 0,020–0,024 W/m·K | Mousse fraîchement fabriquée. | ||
| Conductivité PUR à long terme | 0,024–0,030 W/m·K | Augmente avec le temps en raison de l’évolution des gaz des cellules. | ||
Laine minérale : structure, laine de verre et laine de roche
Laine de verre
La laine de verre est fabriquée en faisant fondre du sable de quartz, du carbonate de sodium et de la chaux, ou du verre recyclé. Dans la méthode TEL, la masse fondue est transformée en fibres en passant par de petites ouvertures sous l’action de l’air.
La laine de verre contient entre 4 et 15 % de liant, et sa densité et son épaisseur sont ajustées en variant des paramètres comme la vitesse de la bande.
Structure orthotrope
Les dalles de laine minérale présentent une structure fortement directionnelle. Les fibres longues ont tendance à s’aligner avec le processus de fabrication, tandis que les fibres courtes adoptent des orientations plus aléatoires. Cette anisotropie explique que les propriétés mécaniques changent selon la direction de charge.
Les liants contribuent de manière importante à la rigidité et à la résistance du produit fini.
Laine de roche, humidité et température
La laine de roche résiste mieux aux températures élevées et à l’humidité que la laine de verre.
Étant un matériau fibreux sans cellules fermées, la diffusion de vapeur et l’eau sont traitées différemment que dans une mousse rigide. L’absorption d’eau est réduite avec des additifs hydrofuges.
Propriétés de la laine minérale
Environ 75 % du flux de chaleur dans la laine minérale est dû à la convection et à la conduction de l’air contenu dans sa structure.
Avec peu de liant organique, les fibres minérales sont très peu combustibles ; néanmoins, la réaction au feu d’un panneau est celle qui figure sur sa fiche.
| Propriété | Valeur indicative | Note |
|---|---|---|
| Densité utilisée dans les panneaux | 90–145 kg/m³ | Intervalle habituel. |
| Compression perpendiculaire aux fibres | 0,005–0,08 N/mm² | La résistance dépend fortement de la structure et de la densité. |
| Traction perpendiculaire aux fibres | 0,001–0,01 N/mm² | Inférieure à la résistance parallèle à l’orientation principale. |
| Résistance au cisaillement | 0,03–0,20 N/mm² | Valeur indicative. |
| Module de cisaillement | 2–20 N/mm² | Dépend de l’orientation et de la structure interne. |
| Traction parallèle aux fibres | 0,03–1,0 N/mm² | Module d’élasticité de 5–40 N/mm². |
| Compression parallèle aux fibres | 0,10–0,15 N/mm² | Module d’élasticité de 6–20 N/mm². |
| Absorption d’eau dans le panneau | 0,2–0,5 % | Dans des conditions normales, avec le noyau protégé par les faces. |
| Conductivité thermique de la dalle | 0,033–0,034 W/m·K | Pour des densités de 60–150 kg/m³. |
| Température de fusion de fibre de verre | ≈650 °C | N’équivaut pas à une classification au feu du panneau. |
| Température de fusion de fibre de roche | ≈1000 °C | N’équivaut pas à une classification au feu du panneau. |
Comparatif technique des noyaux isolants
La comparaison doit être faite par performance du panneau fini, non par une seule propriété du matériau de base.
| Famille | Structure | Force principale | Ce qu’il faut vérifier dans le projet |
|---|---|---|---|
| PUR | Mousse rigide à cellules fermées | Très bonne isolation thermique avec poids réduit | Conductivité déclarée, densité, réaction au feu, épaisseur et U du panneau |
| PIR | Mousse rigide avec un indice d’isocyanate plus élevé | Isolation thermique et meilleure stabilité thermique que les formulations PUR équivalentes | Performances déclarées du panneau ; ne pas extrapoler celles de la mousse |
| PF | Mousse phénolique thermodurcissable | Faible conductivité et bon comportement au feu | Disponibilité, friabilité, classification et système complet |
| Laine de roche | Fibres minérales avec liants | Performances au feu et acoustiques dans des systèmes spécifiques | Densité, orientation, absorption, U, acoustique et classification du panneau |
| Laine de verre | Fibres de verre avec liants | Isolation thermique et acoustique dans des systèmes compatibles | Teneur en liant, densité, humidité et classification du système |
Quelle documentation et propriétés devez-vous vérifier aujourd’hui
Ces informations aident à comprendre pourquoi chaque matériau se comporte différemment, mais pour choisir le panneau de votre chantier, utilisez les données du produit spécifique.
Parements métalliques
- Matériau et qualité
- Épaisseur nominale
- Revêtement métallique
- Revêtement organique
- Finition intérieure et extérieure
Cœur de métier
- Type d’isolation
- Densité si déclarée
- Conductivité thermique
- Transmittance U du panneau
- Réaction au feu du produit
Produit complet
- Norme/documentation applicable
- Déclaration de prestations
- Dimensions et tolérances
- Tableaux de charge
- Joint et fixation
Projet
- Environnement intérieur et extérieur
- Corrosivité
- Exigences feu et acoustique
- Humidité et température
- Compatibilité avec les finitions
Matériaux et finitions en produit réel
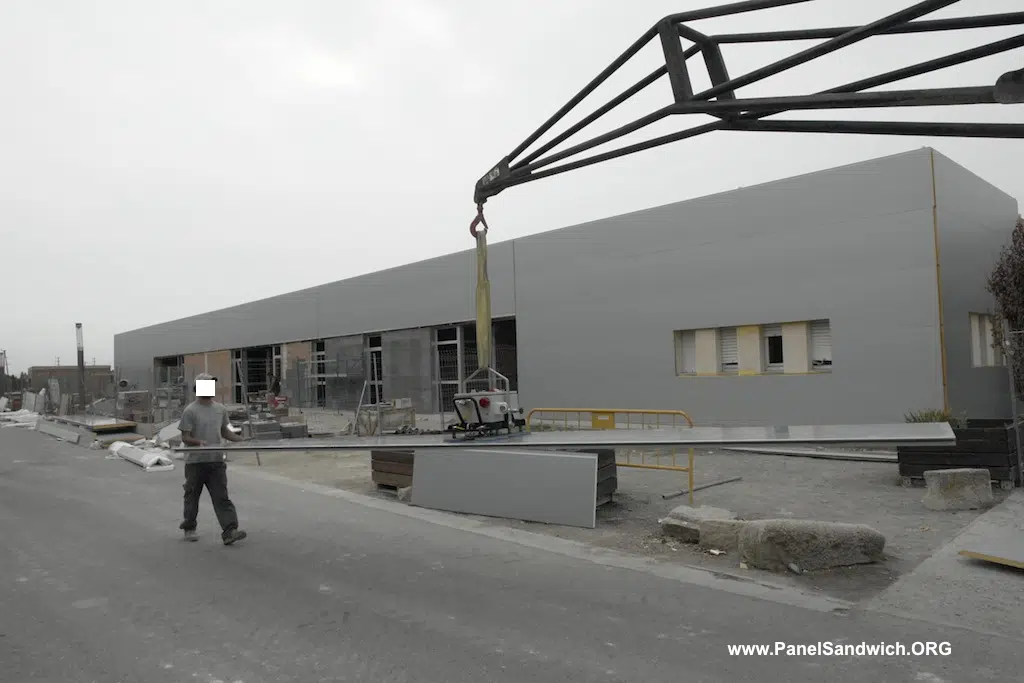
Parements métalliques
Le profil, l’épaisseur et le revêtement des faces font partie de la spécification du produit.
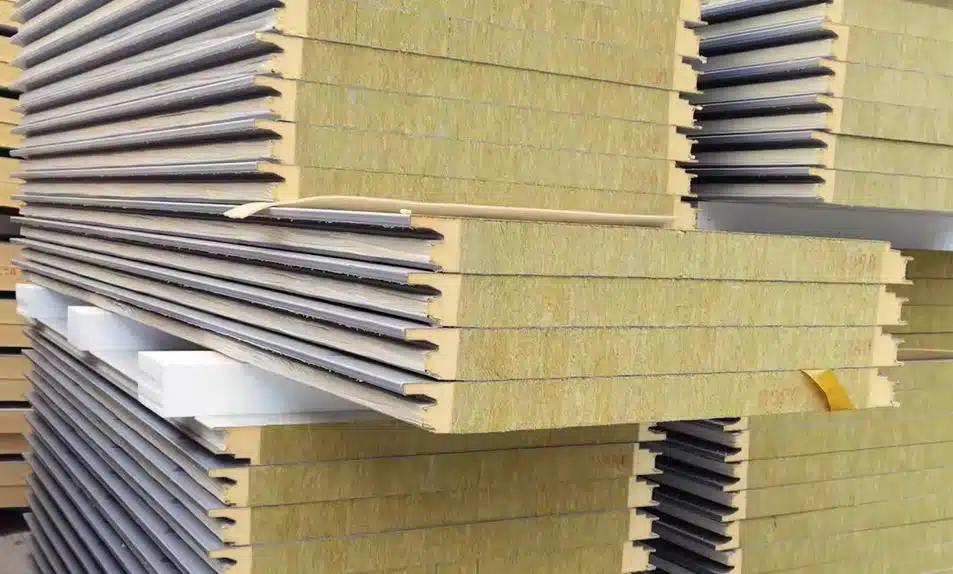
Laine minérale
La structure fibreuse et l’orientation des lamelles conditionnent les propriétés mécaniques, thermiques et acoustiques.
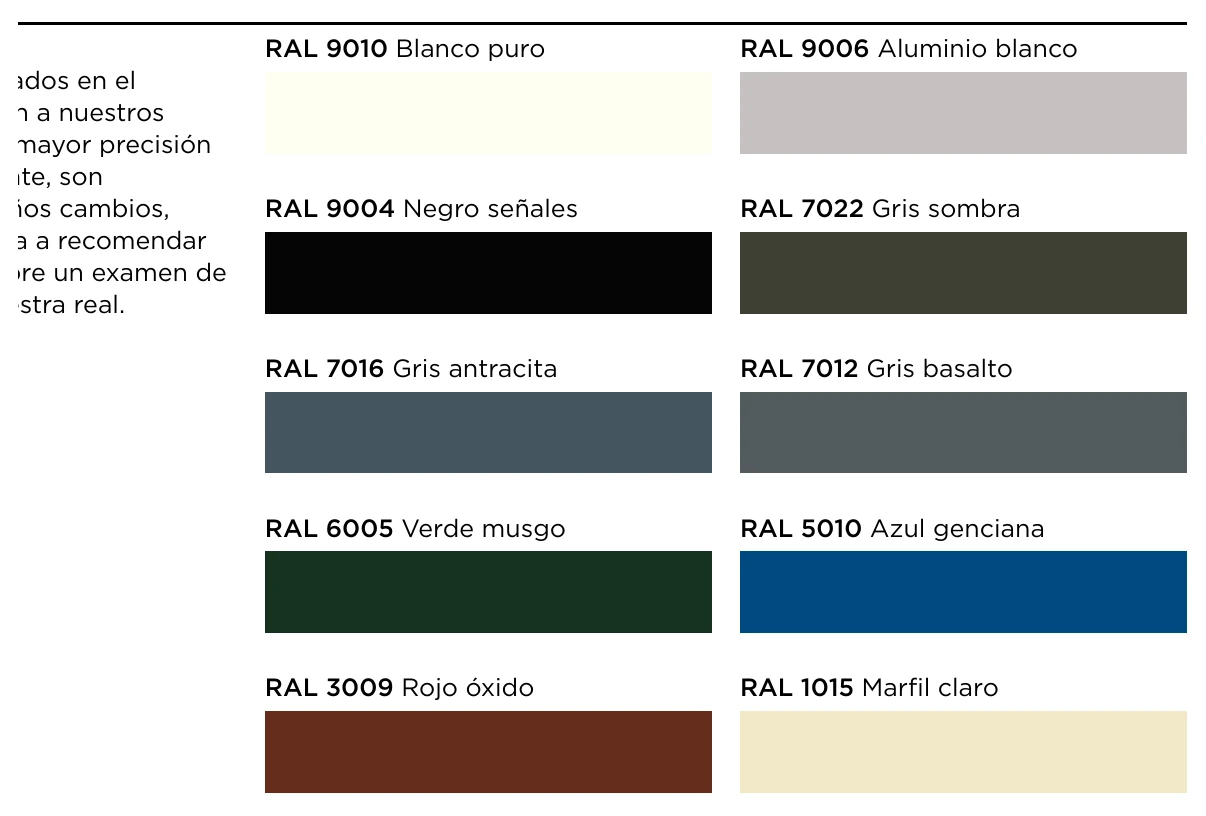
Revêtements
La couleur n’est qu’une partie du système : en dessous, il existe une combinaison de protection métallique, d’impression et de finition organique.
Continuer avec le guide technique
Les matières premières expliquent le comportement de base. L’étape suivante consiste à comprendre comment elles sont transformées pendant la fabrication et comment les faces métalliques sont protégées.
Questions fréquentes sur les matériaux du panneau sandwich
Il combine habituellement deux faces rigides — normalement métalliques — avec un noyau isolant. La famille de produits peut utiliser de l’acier, de l’aluminium, de l’inox ou d’autres métaux et des noyaux comme le PUR, le PIR ou la laine minérale, selon la solution concrète.
Non. Ce sont des familles chimiquement liées, mais le PIR utilise une formulation avec une plus grande proportion d’isocyanate et peut présenter un comportement thermique et au feu différent. Il faut comparer le panneau fini, pas seulement la mousse.
Non. Ce sont d’anciennes classifications ; aujourd’hui, on utilise l’Euroclasse du panneau complet (par exemple, B-s2,d0 pour un panneau PUR/PIR de série). Consultez la fiche du modèle.
Non. Les intervalles de cette page sont indicatifs : chaque panneau a sa configuration et ses valeurs déclarées sur la fiche.
Non. La résistance ou la réaction au feu est classée sur une configuration de produit ou de système. La température de fusion d’une fibre ne remplace pas cette classification.
La face intérieure de la bobine peut incorporer une impression ou un revêtement conçu pour favoriser la compatibilité et l’adhésion avec le noyau. Le système concret dépend du fabricant et du processus.