info@starmodul.com

E-mail de contacto

973 228 164 / 683 442 608

Teléfono de soporte

INFORMATIONS TECHNIQUES · PRODUCTION

Fabrication du panneau sandwich : processus de production

La fabrication d’un panneau sandwich combine le dosage chimique, le profilage des parements métalliques, la formation ou l’incorporation de l’âme, le pressage, le durcissement, la coupe, l’empilage et l’emballage. La page technique originale distingue les systèmes discontinus des lignes de production continues.

Cette version conserve tous les paramètres techniques historiques de la page originale, mais identifie expressément les données qui doivent être interprétées comme une référence de processus et non comme des performances universelles de n’importe quelle usine ou panneau actuel.
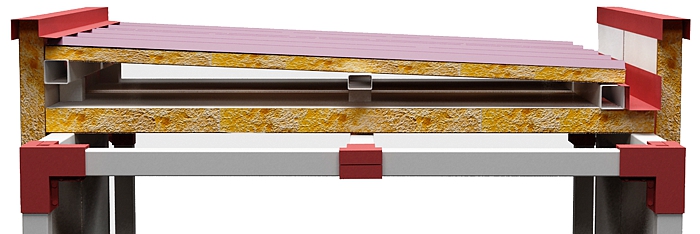
Section technique du panneau sandwich et configuration de l’âme

Principes de fabrication du panneau sandwich

La fabrication combine des matériaux continus — comme les tôles en bobine — avec une âme qui peut être formée chimiquement sur la ligne ou incorporée sous forme de matériau rigide préalablement produit. Le contrôle du processus vise à maintenir le mélange, l’adhésion, la géométrie et la finition de manière répétable.

Matière réactive

Polyol + polyisocyanate

Les fabricants reçoivent des composants liquides et les transforment en polyuréthane par une réaction contrôlée, avec des additifs définis par formulation.

Dosage

Précision et température

La viscosité et la proportion des composants affectent le mélange. C’est pourquoi les réservoirs, les pompes et les circuits de contrôle sont des éléments critiques du processus.

Formation

Continu ou discontinu

La fabrication peut être réalisée dans des moules fermés par panneau ou sur des lignes automatiques où le panneau est formé, durci, coupé et empilé de manière continue.

Matériaux et produit fini

En plus du schéma du processus, il convient de voir comment les matériaux arrivent au produit fini et comment la géométrie change selon l’application.

Section technique de panneau sandwich de toiture

Section du panneau

La géométrie finale intègre les deux faces, le noyau isolant et le joint qui se sont formés pendant la production.
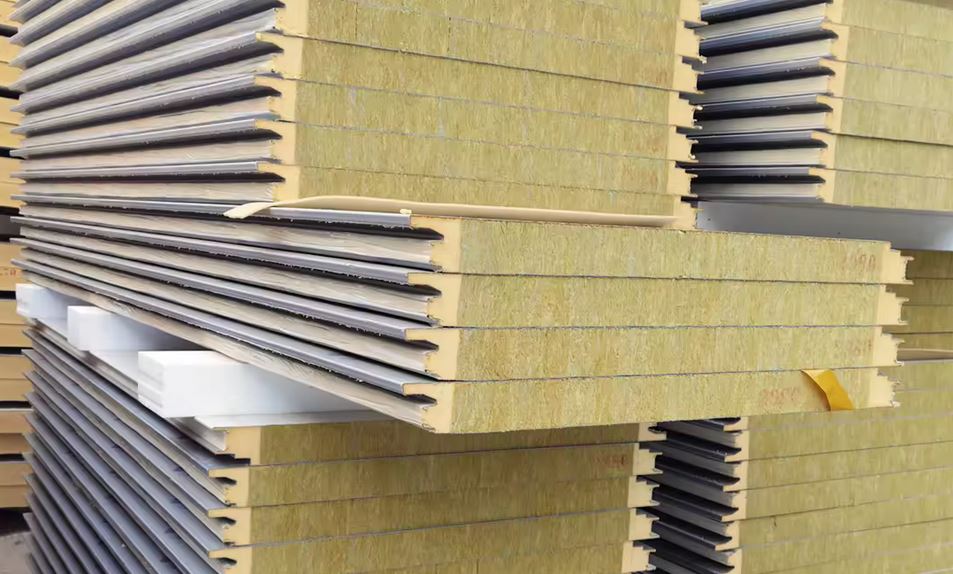
Panneaux sandwichs en laine de roche empilés

Panneau fini et empilé

La finition des chants et la stabilité du paquet sont importantes avant le transport.
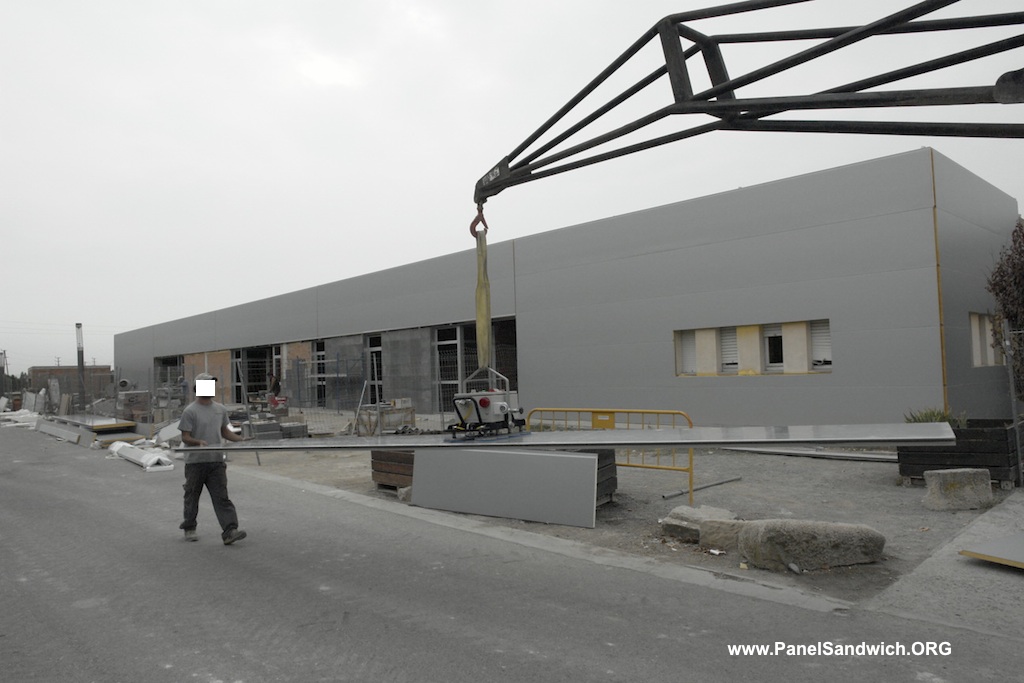
Manipulation du panneau sandwich de façade

Manipulation du produit

Longueur, rigidité et finition superficielle conditionnent le déchargement et la manipulation du panneau fabriqué.

Moulage par injection et réaction (RIM) : dosage et mélange

La page originale appelle moulage par injection et réaction (RIM) le processus basé sur une unité de moussage à haute pression. Dans ce système, le polyol, le polyisocyanate et les additifs sont combinés pour générer un mélange réactif capable de former des mousses microcellulaires ou microporeuses dans des temps de cycle réduits.

Réservoirs de stockage et réservoirs journaliers

Les composants principaux et les additifs — stabilisants, retardateurs de flamme, pigments et autres — sont conservés dans des réservoirs de stockage et transférés avant la production vers des réservoirs d’alimentation ou réservoirs journaliers.

Le contrôle thermique est important car une variation de température, en particulier pour les polyols, modifie la viscosité. La source décrit des réservoirs à double paroi, avec agitateur et circuits de contrôle de température pour maintenir les conditions du processus aussi constantes que possible.

Recirculation avant l’injection

Avant chaque cycle de mélange et de remplissage, les composants recirculent dans les proportions et à la pression requises. Des actionneurs à commande électronique dévient le flux du circuit de recirculation vers le circuit d’injection, puis rétablissent la recirculation.

Contexte : la description correspond au système technique figurant sur la page originale. La formulation, la température, la pression et l’architecture de la machine doivent être vérifiées pour chaque ligne de production réelle.

Pompes de dosage : précision, débit et limitations

Le dosage doit être répétable et précis. L’objectif des pompes est de transporter depuis les réservoirs journaliers vers la tête de moussage la quantité correcte de chaque composant, en respectant le rapport de mélange prévu.

La source historique cite des débits de 12 à 150 litres par minute pour les pompes à pistons axiaux, soulignant leur faible niveau sonore et leur précision. Elle indique également deux limitations : les liquides à viscosité élevée et la présence de charges abrasives.

ÉlémentDonnée historiqueFonction / limitation décrite
Pompes de dosage12–150 L/minLa source cite des pompes à pistons axiaux de haute précision pour reproduire les rapports de mélange.
ViscositéLimitation qualitativeLes pompes à pistons axiaux présentent des limitations lorsque les liquides ont des viscosités élevées.
Charges abrasivesNon recommandées dans la configuration décriteLa source avertit que les composants liquides ne doivent pas contenir de charges abrasives pour ce système de pompage.
Buses de la tête100–150 m/sVitesse historique citée pour les composants à travers les buses d’injection.

Tête de moussage à haute pression

La tête de moussage est le point où les composants se rencontrent et se mélangent. La technique décrite utilise le choc à haute pression : les liquides sont injectés dans la chambre de mélange et leur énergie cinétique favorise un mélange intime.

La page originale cite des vitesses de composants dans les buses d’environ 100–150 m/s.

Cycle du piston et recirculation

  1. En position de recirculation, les composants retournent aux réservoirs par de petits conduits.
  2. Lorsque le piston se retire, la chambre de mélange s’ouvre et les composants entrent en collision.
  3. Lorsque le piston avance à nouveau, le mélange est interrompu.
  4. La recirculation est rétablie et le mélange réactif restant est expulsé de la chambre.

Ce mécanisme permet de synchroniser l’alimentation en mélange, en particulier dans les processus discontinus.

Installations et équipements de production

Le système décrit intègre la machine de mélange/injection, le moule ou la presse et l’équipement auxiliaire nécessaire pour former, couper et manipuler le panneau.

ÉquipementFonction au sein du système décrit
Réservoirs d’alimentationMaintiennent les composants disponibles sous des conditions thermiques contrôlées.
Pompes de dosage / recirculationContrôlent le débit, la proportion et la circulation avant le mélange.
Tête de moussageMélange les composants par injection à haute pression.
Moule ou presseDéfinit la géométrie et maintient les parements pendant l’expansion et le durcissement.
Équipement auxiliaireProfilage, chauffage, coupe, empilage, emballage et automatisation selon le type de ligne.

Système discontinu

Chaque panneau est fabriqué dans un moule fermé aux dimensions finales.

  • Permet des géométries plus complexes.
  • Peut favoriser la finition de surface.
  • Admet des matériaux de départ alternatifs.
  • Rythme de production plus faible.

Système continu

Les parements avancent depuis des bobines et le panneau est formé de manière ininterrompue.

  • Orienté vers les grandes productions.
  • Profilage, préchauffage et moussage en ligne.
  • Presse à double bande.
  • Coupe, empilage et emballage automatisables.

Production discontinue : moulage en moule

Dans le moulage en moule, le panneau est produit dans une cavité fermée dont les dimensions correspondent à celles du panneau fini. Le moule dispose d’une structure inférieure solide et d’un couvercle, et doit supporter les pressions générées pendant la solidification de la mousse.

  1. Les parements métalliques déjà profilés sont placés à l’intérieur du moule.
  2. Le parement inférieur repose sur le fond et le parement supérieur est maintenu en position par des supports latéraux.
  3. Le couvercle est fermé.
  4. Une quantité exacte de mousse est introduite par une buse latérale ; la source indique que cette opération ne dure que quelques secondes.
  5. Après le moussage, le panneau reste dans le moule environ 40 minutes.
  6. Le panneau est extrait et le moule est préparé pour le cycle suivant.

Avantages historiques cités : possibilité de fabriquer des formes complexes, bel aspect extérieur et utilisation de matériaux initiaux alternatifs. Inconvénient principal : vitesse de production relativement faible.

Production continue : séquence complète de la ligne

1

Débobinage

Deux bobines alimentent les parements métalliques supérieur et inférieur.

2

Profilage

Des rouleaux forment le relief de surface et les détails des bords.

3

Préchauffage

La source historique cite environ 40 °C avant l’introduction de la mousse.

4

Dosage de la mousse

Le mélange à haute pression est distribué de manière oscillante sur le parement inférieur.

5

Presse à double bande

Agit comme un moule mobile, contrôle l’écartement des parements et résiste à la pression d’expansion.

6

Durcissement / adhésion

Le PUR/PIR adhère aux parements pendant que l’ensemble avance dans la presse.

7

Coupe

Le panneau durci est coupé à la longueur requise par une scie.

8

Empilage et emballage

Les panneaux sont regroupés et protégés pour l’expédition.

Du profilage au panneau installé

Le résultat de la ligne continue change selon le profil extérieur, la solution de joint et l’application finale du panneau.
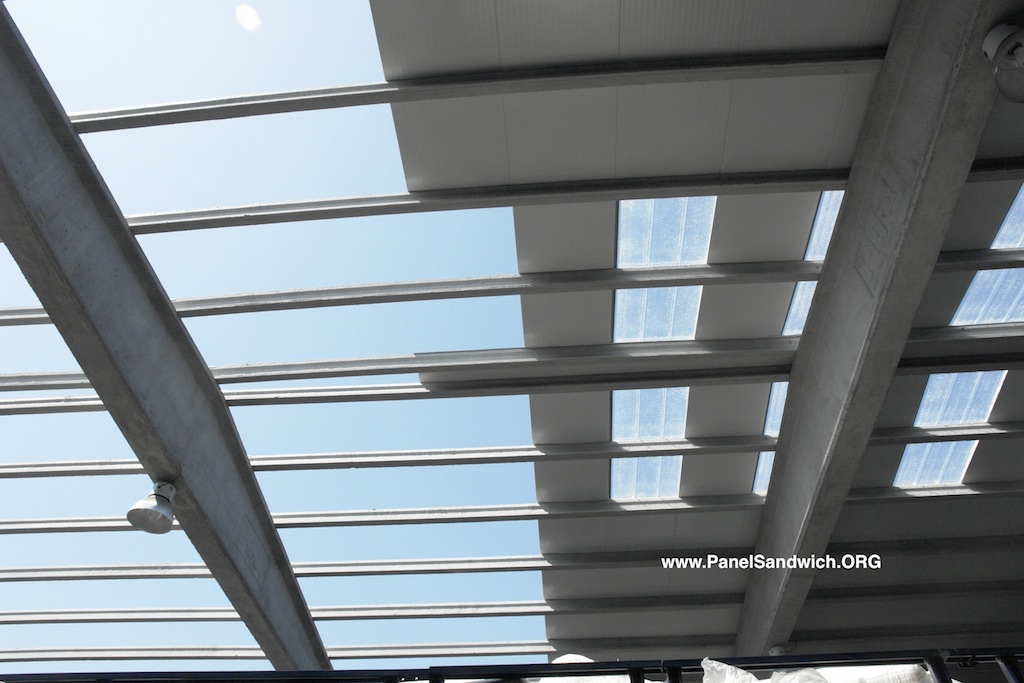
Panneau sandwich de toiture à cinq nervures installé

Profilage de toiture

Les nervures se forment pendant le profilage des faces et apportent de la géométrie au produit fini.
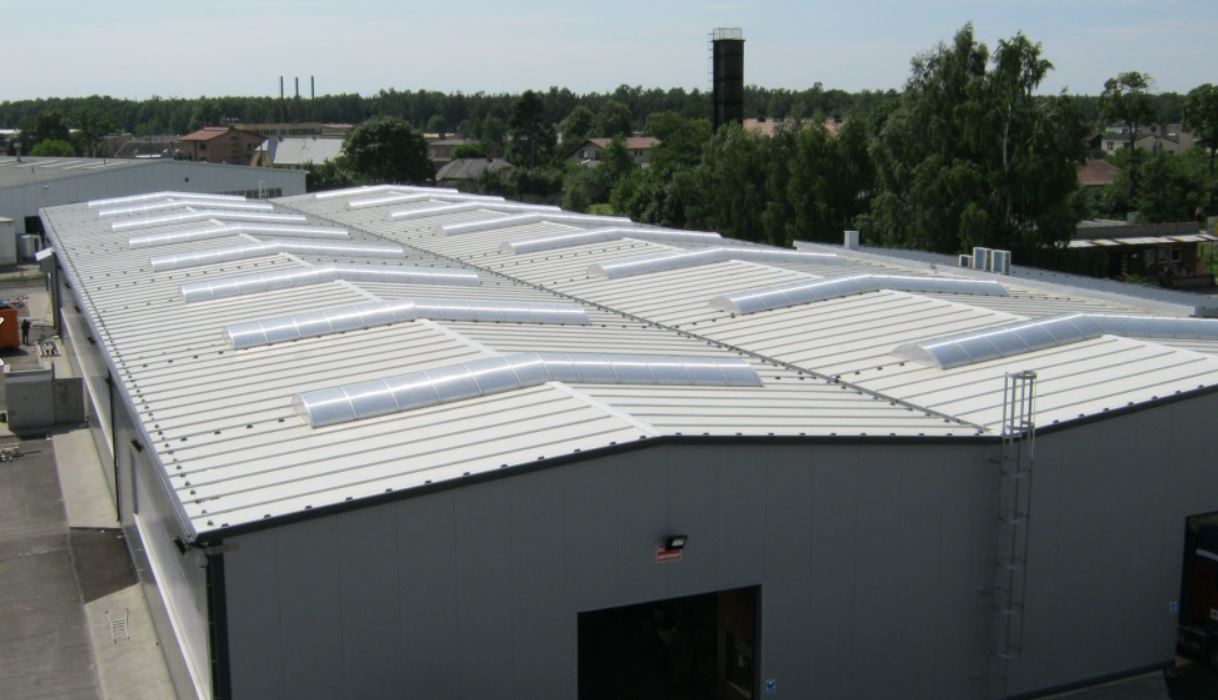
Toiture réalisée avec panneau sandwich

Continuité des panneaux

La précision dimensionnelle de production facilite l’alignement, le recouvrement et la continuité sur chantier.
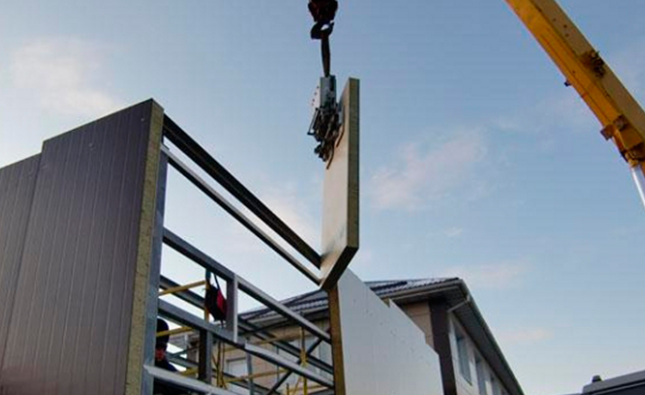
Montage de panneau sandwich sur structure

Du paquet au chantier

La coupe à longueur et l’emballage doivent faciliter le transport, le levage et la pose sans endommager les faces.

Bobines, profilage, préchauffage et presse à double bande

Pour les grands volumes, la page originale décrit des lignes automatiques de moussage continu. Les deux tôles se déroulent depuis des bobines et traversent des rouleaux qui génèrent le profil de surface et les bords du panneau.

Elles sont ensuite préchauffées à environ 40 °C, donnée historique associée dans la source à une adhésion optimale de la mousse. Le mélange réactif généré par l’équipement à haute pression est déposé par un mouvement oscillant sur le parement inférieur avant d’entrer dans la presse à double bande.

Presse à double bande

La presse fonctionne comme un moule mobile : elle résiste aux pressions de la mousse pendant le durcissement et maintient les deux parements à la distance nécessaire. Dans cette section, la mousse adhère également au parement supérieur profilé.

La source souligne la capacité adhésive élevée du PUR/PIR sur les surfaces avec lesquelles il entre en contact. À la sortie de la presse, l’âme a déjà suffisamment durci pour couper le panneau sur mesure.

Les ~40 °C correspondent au processus décrit dans la source originale. La température effective d’une ligne actuelle dépend de la formulation, de la tôle, de l’adhésion, de la vitesse et des spécifications du fabricant.

Coupe, empilage et emballage

Coupe

Le panneau continu durci est coupé à la longueur nécessaire avec une scie. La page originale mentionne une scie à ruban comme référence pour la ligne décrite.

Empilage

Chaque panneau passe dans une machine d’empilage. Pour les panneaux de toiture fortement profilés, la source décrit une disposition alternée pour optimiser la hauteur du paquet : faces extérieures face à face d’un côté et faces intérieures face à face de l’autre.

Emballage

Le paquet est protégé par un film polyéthylène étirable, appliqué par un enrouleur rotatif en forme d’anneau.

Paramètres historiques de la ligne de production

La source lie directement la vitesse de la ligne à l’épaisseur finale : plus l’épaisseur est grande, plus le panneau a besoin de temps dans la presse à double bande pour compléter l’adhésion et, par conséquent, plus la vitesse doit être faible.

À propos du chiffre de 500 000 m² par poste : il est conservé car il apparaît dans la documentation historique de cette page. Il doit être traité comme une donnée héritée de la source, et non comme une spécification de capacité d’une ligne actuelle. La production réelle dépend, entre autres facteurs, de la largeur utile, de la durée du poste, des arrêts, de l’épaisseur, de la formulation et de la vitesse effective.
Paramètre de la page originaleValeurComment l’interpréter
Préchauffage des parements≈40 °CRéférence de la ligne décrite ; non une valeur universelle.
Vitesse moyenne citée6 m/minExemple historique de vitesse d’une installation.
Plage générale de vitesse2–15 m/minLa source indique qu’elle diminue avec l’augmentation de l’épaisseur en raison d’un temps de séjour plus long en presse.
Capacité citée≈500 000 m² par posteChiffre reproduit du contenu historique. Doit être vérifié pour toute installation réelle et n’est pas présenté comme une capacité universelle.
Moulage discontinu≈40 min en mouleTemps historique du système décrit.

Production de panneaux avec laine minérale

Lorsque l’âme est en laine minérale — ou en un autre matériau rigide dans les systèmes décrits — la page originale indique que le concept général de la ligne est maintenu, mais que la préparation de l’âme et le mode d’union aux parements changent.

Coupe en lamelles

Une solution consiste à couper le panneau en bandes ou lamelles à angle droit par rapport à l’orientation des fibres. La largeur de chaque bande correspond à l’épaisseur souhaitée du panneau.

Rotation à 90°

Les bandes sont pivotées de 90 degrés afin que les fibres soient orientées approximativement perpendiculairement aux parements extérieurs. La source lie cette disposition aux propriétés finales de compression et de traction du panneau composite.

Utilisation de panneau complet

La page mentionne également, comme technique en développement au moment de la rédaction, l’utilisation du panneau complet de laine minérale. Cette phrase est conservée comme référence historique et n’est pas présentée comme une nouveauté actuelle.

Décalage des lamelles

Les joints entre les lamelles sont disposés de manière décalée pour éviter que tous les plans de coupe ne coïncident dans une même section transversale, car cette coïncidence pourrait détériorer de manière significative la résistance au cisaillement de l’ensemble.

Adhésifs pour unir l’âme minérale aux parements

L’union entre les lamelles de laine minérale et les parements métalliques est réalisée avec un adhésif adapté à la composition des matériaux et au processus de fabrication.

La phase d’adhésion se termine lors du passage du panneau dans la presse à double bande.

Comportement au feu : le texte original attribue aux panneaux fabriqués avec de la laine minérale une résistance au feu significative. Dans cette version, l’idée historique est maintenue, mais la performance actuelle doit être exprimée par le classement testé du panneau complet ; elle ne doit pas être déduite uniquement de l’âme ou de l’adhésif.
Type d’adhésif citéApplication / durcissementAvantage décritLimitation décrite
À base de solvantPulvérisé sur les deux surfaces ; le durcissement peut être accéléré par une légère pression et température.Manipulation simple et bonnes caractéristiques d’adhésion.Une fois les couches unies, la position relative ne peut plus être corrigée.
Résine époxy ou polyuréthane, 2 composantsComposants mélangés in situ ; après un temps prédéfini, ils réagissent et durcissent rapidement.Permet de corriger la position des couches avant le durcissement.Les couches doivent être maintenues sous pression pendant une période déterminée.

Panneaux en laine minérale : résultat du processus

Dans les panneaux avec laine minérale, l’orientation du noyau et l’union aux faces sont particulièrement pertinentes pour le comportement final.
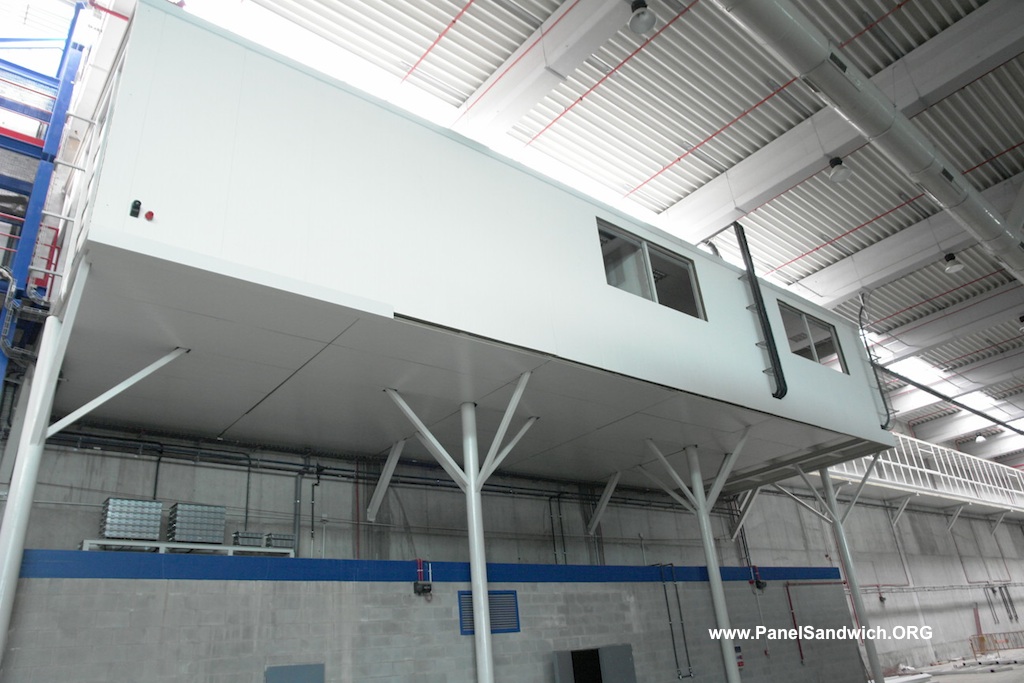
Bardage intérieur avec panneau sandwich en laine de roche

Panneau en laine minérale

Le produit fini doit maintenir la continuité dans les joints et la stabilité dimensionnelle.
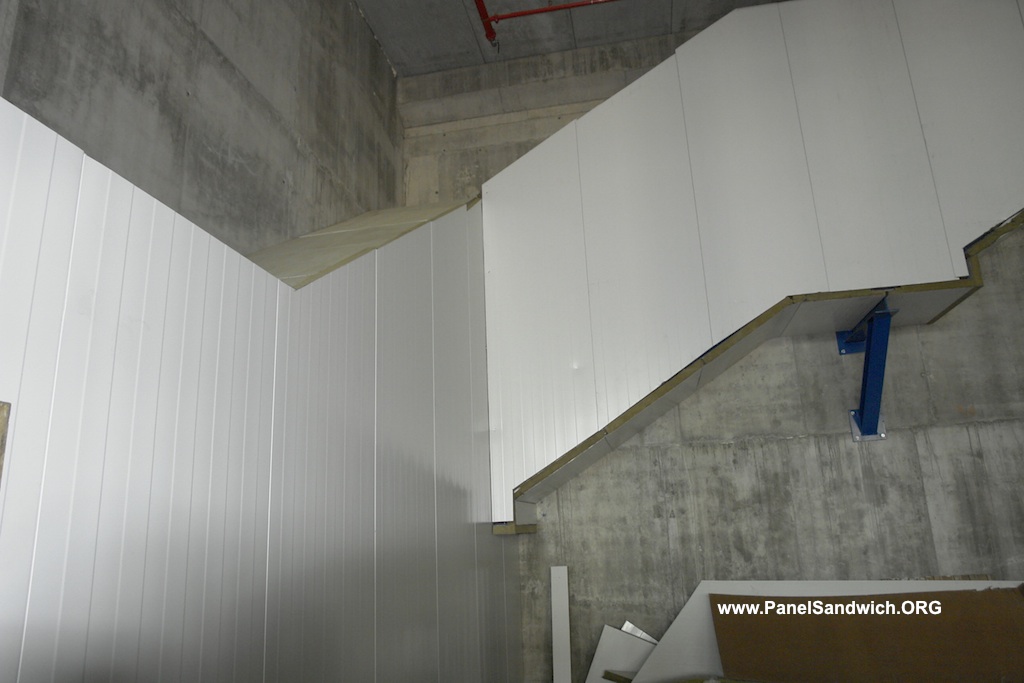
Panneau sandwich en laine de roche installé en bardage

Rencontres et coupes

La géométrie produite doit permettre de résoudre les rencontres, les ouvertures et les finitions du système.
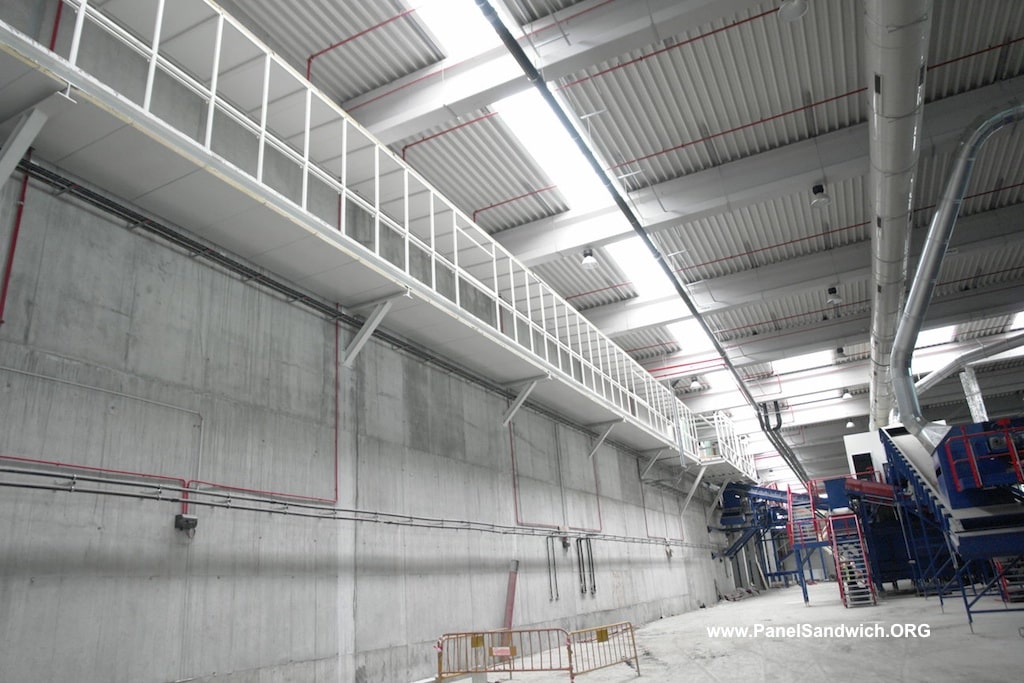
Intérieur de bâtiment avec panneau sandwich en laine de roche

Résultat sur grandes surfaces

La répétabilité de largeur, épaisseur et joint se fait visible dans les bardages de grande longueur.

Ce qui contrôle réellement une production répétable

Dosage chimique

  • Rapport entre les composants
  • Température et viscosité
  • Débit des pompes
  • Recirculation et injection

Géométrie

  • Profilage des parements
  • Écartement en presse
  • Épaisseur
  • Détails de bord / joint

Adhésion et âme

  • Distribution uniforme
  • Durcissement suffisant
  • Orientation des lamelles
  • Continuité de l’âme

Produit fini

  • Longueur de coupe
  • Aspect de surface
  • Empilage / protection
  • Traçabilité et contrôles définis

Cette page explique le principe de fabrication. Les critères d’acceptation, les tolérances et les performances du produit doivent être consultés dans la documentation technique et le contrôle qualité applicables au panneau spécifique.

Du processus au produit fini

Configuration technique du panneau sandwich de toiture

Géométrie du produit

La ligne doit maintenir l’épaisseur, le profil des parements et la configuration des joints de manière répétable.

Panneau sandwich en laine de roche avec âme visible

Âme en laine minérale

L’orientation et la disposition des lamelles font partie du processus productif du panneau minéral.

Panneau sandwich manipulé sur chantier

De l’emballage au chantier

L’empilage et la protection finale doivent permettre de transporter le panneau sans endommager les parements, les chants ni les joints.

Continuer avec le guide technique

Après avoir compris la production, il convient de passer en revue les revêtements, le contrôle qualité, la manipulation et les performances du panneau fini.

Questions fréquentes sur la fabrication de panneaux sandwichs

La page originale utilise le terme moulage par injection et réaction pour le système de mélange et d’injection à haute pression de polyol, polyisocyanate et additifs. Les composants sont dosés, recirculés et mélangés dans une tête avant de former la mousse.

Dans le système discontinu, chaque panneau est formé à l’intérieur d’un moule fermé. Dans le système continu, les parements métalliques avancent depuis des bobines par profilage, préchauffage, moussage, presse à double bande, coupe et empilage.

La source historique cite un préchauffage d’environ 40 °C pour favoriser l’adhésion. Cela ne doit pas être pris comme une consigne universelle : la température réelle dépend de la formulation et de la ligne.

Selon le contenu original, un panneau plus épais doit rester plus longtemps à l’intérieur de la presse pour compléter correctement le durcissement et l’adhésion de l’âme aux parements.

Une technique décrite coupe le panneau en lamelles, les pivote de 90° et les dispose de manière décalée. Elles sont ensuite collées aux parements métalliques et l’ensemble passe par la presse.

Non. Ce sont des références historiques de la source originale. La capacité réelle d’une ligne dépend de la largeur, de l’épaisseur, de la formulation, de la durée du poste, des arrêts et de la configuration de l’équipement.