
INFORMATIONS TECHNIQUES · MATIÈRES PREMIÈRES
Matériaux du panneau sandwich : faces métalliques et noyaux isolants
Un panneau sandwich combine deux faces rigides séparées par un noyau léger. Les faces apportent protection, géométrie et capacité de travail conjoint ; le noyau transmet les efforts de cisaillement, maintient les faces séparées et apporte une grande partie de l’isolation thermique.
Ce guide conserve les informations techniques historiques disponibles sur PanelSandwich.org, mais sépare expressément les anciennes valeurs de référence des performances qui doivent être vérifiées aujourd’hui dans la fiche technique et la documentation du produit spécifique.
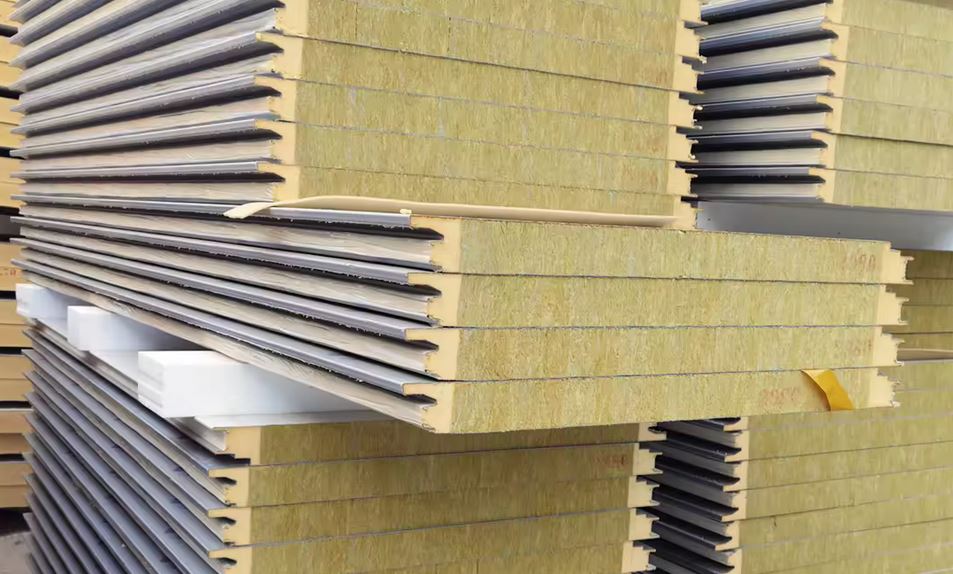
Pourquoi les matières premières définissent le panneau
Le développement des panneaux sandwichs répond à la recherche d’enceintes légères avec une isolation élevée et un montage rapide. Les mousses rigides PUR/PIR ont permis de réduire le poids et l’épaisseur par rapport aux solutions traditionnelles, et l’incorporation ultérieure de laine minérale a élargi les options pour le feu et l’acoustique.
Deux faces rigides
Les surfaces extérieures sont fabriquées avec des matériaux à module relativement élevé et sont maintenues séparées par le noyau.
Noyau léger
Le noyau apporte de la rigidité à l’ensemble et supporte une partie importante des efforts de cisaillement entre les faces.
Isolation intégrée
Le noyau fonctionne simultanément comme matériau isolant, permettant d’obtenir des enceintes légères et à montage rapide.
Faces métalliques : exigences et matériaux
Les faces métalliques extérieures sont décrites dans la documentation historique comme des feuilles relativement fines et à haute résistance. Elles doivent pouvoir être profilées et pliées pendant la fabrication et, une fois incorporées au panneau, répondre à des besoins différents selon l’application.
- Résistance aux actions du vent.
- Imperméabilité à l’eau et à la vapeur lorsque le système l’exige.
- Contribution à la résistance du panneau et aux charges locales.
- Compatibilité avec les processus de profilage, de pliage et de production continue.
- Résistance adéquate à la corrosion et comportement au feu selon le système.
Le contenu original cite comme métaux utilisés l’acier galvanisé, l’aluminium, l’acier inoxydable et le cuivre. Les tôles sont habituellement fournies en bobine, ce qui permet de les incorporer à des processus continus de formage.
| Matériau de face | Pourquoi il est utilisé | Aspects du contenu technique original |
|---|---|---|
| Acier galvanisé | Solution métallique habituelle pour sa capacité de formage, sa résistance et son économie. | Peut être utilisé peint ou non peint ; le revêtement et la protection contre la corrosion sont spécifiés selon le produit. |
| Aluminium | Faible poids et bonne résistance à la corrosion dans certaines applications. | Le contenu historique cite les alliages 3003–3103 et des épaisseurs habituelles de 0,7–1,2 mm dans les applications qu’il décrit. |
| Acier inoxydable | Environnements intérieurs agressifs ou avec des exigences hygiéniques élevées. | Sa résistance à la corrosion est liée à la teneur en chrome et peut réduire les besoins d’entretien. |
| Cuivre | Finitions de haute durabilité et formation naturelle de patine superficielle. | Le contenu original relie l’évolution de la patine à l’environnement marin, urbain ou rural. |
Aluminium dans le panneau sandwich
Aluminium : applications et épaisseurs historiques
La page originale souligne l’utilisation de l’aluminium lorsqu’il existe des exigences spéciales de résistance à la corrosion ou d’hygiène, par exemple dans certains environnements de production ou de stockage alimentaire.
À titre de référence historique, le texte cite des alliages de la série 3003–3103 et un intervalle habituel d’épaisseur de 0,7 à 1,2 mm. Il indique également que 0,7 mm était souvent considéré comme un minimum pratique pour limiter les dommages locaux dus à la manipulation ou aux piétinements, bien que 0,6 mm puisse être utilisé dans certains cas.
Acier inoxydable, cuivre et adhésion au noyau
Acier inoxydable
Le contenu original le lie à des applications à forte exigence hygiénique ou à des environnements intérieurs agressifs. La résistance à la corrosion de l’inox est associée à la teneur en chrome et à la formation d’une couche passive protectrice.
Cuivre et formation de patine
Le cuivre est présenté comme une alternative à faible entretien. Sa surface évolue par oxydation jusqu’à former une patine protectrice et la couleur originale s’assombrit progressivement.
La documentation historique fournit ces délais indicatifs d’oxydation complète :
- 4–6 ans : environnements marins.
- 8–15 ans : environnements urbains.
- 20–50 ans : environnements ruraux.
Ce sont des références historiques et elles dépendent des conditions environnementales réelles.
Adhésion au noyau et backcoat
Pour favoriser l’adhésion entre la face métallique et le noyau, le côté intérieur peut recevoir une impression spécifique. Le contenu original cite une couche intérieure dénommée backcoat avec une épaisseur de référence de 5 µm.
Noyaux de mousse rigide
La documentation technique originale considère comme principales mousses rigides le PUR/PIR et la mousse phénolique. Elles sont décrites comme des matériaux thermodurcissables avec une structure majoritairement à cellules fermées.
PUR / PIR
Mousses rigides thermodurcissables à cellules majoritairement fermées. Le contenu original situe approximativement 90 % de la structure comme cellule fermée.
- Isolation thermique élevée
- Faible inertie thermique
- Production par réaction chimique et expansion
Mousse phénolique (PF)
Matériau thermodurcissable décrit historiquement par sa faible conductivité et son bon comportement face à l’ignition et à la fumée, mais avec une plus grande fragilité mécanique.
- Normalement produite en dalles
- Assemblage ultérieur aux faces par adhésif
- Plus grande prudence face aux charges répétées
PUR et PIR : composition, réaction et structure cellulaire
Composants principaux
La formulation décrite pour PUR/PIR part de quatre groupes principaux :
- Polyol.
- Isocyanate.
- Agent d’expansion.
- Activateur ou catalyseur pour contrôler la réaction.
Agents d’expansion
La documentation historique rappelle l’abandon des CFC en raison de leur impact sur la couche d’ozone et cite comme alternatives utilisées par la suite diverses formes de pentane et des systèmes basés sur l’eau, dont la réaction avec l’isocyanate génère du CO₂.
Elle mentionne également la possibilité d’incorporer des retardateurs de flamme dans certaines formulations, en avertissant que leur effet et les émissions de fumée doivent être évalués sur la formulation et le produit testé.
Réaction, expansion et refroidissement
Une fois les composants mélangés, le liquide commence à mousser et à s’expanser rapidement. Le document original cite un intervalle approximatif de 3–6 minutes entre le mélange et le durcissement, dépendant de l’épaisseur et du processus.
La réaction est exothermique. Pour les panneaux de plus de 100 mm, le texte historique indique que le noyau pouvait localement dépasser 150 °C pendant la réaction et recommandait une période minimale de 24 heures avant l’expédition pour compléter le durcissement et le refroidissement.
Différence chimique historique entre PUR et PIR
Le contenu original explique la différence par une plus grande proportion d’isocyanate dans le PIR et cite, à titre d’exemple historique, des rapports approximatifs polyol:isocyanate de 100:100 pour le PUR et 100:150 pour le PIR.
Il relie également le PIR à une plus grande stabilité thermique et à la formation d’une couche carbonisée plus stable lors du chauffage. Comme références du texte original, sont cités des processus de dégradation au-dessus d’environ 250 °C pour le PUR et 350 °C pour le PIR, et une température de processus du PIR de l’ordre de 40–45 °C.
Structure cellulaire
La mousse durcie est décrite comme un réseau de cellules fermées séparées par de fines membranes. Les cellules contiennent un agent d’expansion et des gaz de réaction ; la composition interne peut évoluer par diffusion avec le temps, ce qui influence les propriétés thermiques.
Classifications historiques des mousses PUR
Classifications B2/B3 et M2 : à conserver comme contexte historique, non comme critère actuel
La page originale décrit la classification allemande DIN 4102-1, où certaines mousses PUR étaient identifiées comme B2 ou B3, et cite également la classification française M2 liée à d’anciennes procédures d’approbation.
Cette terminologie est maintenue ici car elle fait partie du contenu technique historique et aide à interpréter la documentation ancienne, mais elle ne doit pas être utilisée pour remplacer la classification européenne en vigueur du produit fini.
Mousse phénolique (PF)
La mousse rigide phénolique a été historiquement incorporée aux panneaux composites pour sa combinaison de faible conductivité thermique et de bon comportement au feu.
Le texte original lui attribue :
- Résistance élevée à l’allumage.
- Vitesse de combustion réduite par rapport aux autres mousses décrites.
- Faibles indices d’émission de fumée dans les formulations de référence.
Sa production est décrite à partir d’une résine phénolique/formaldéhyde, d’un agent d’expansion volatil et d’un agent de durcissement. La mousse était fabriquée de préférence en dalles, qui étaient ensuite coupées et collées aux faces métalliques.
La documentation signale également deux limitations historiques : la présence d’eau acide résiduelle, qui rendait difficile le laminage continu, et une plus grande friabilité, pertinente pour les toitures ou plafonds soumis à des charges répétées ou à des piétinements.
Propriétés historiques des mousses rigides
La densité influence de nombreuses propriétés mécaniques de la mousse et aussi le coût du matériau. L’objectif industriel est d’obtenir les performances nécessaires sans augmenter inutilement la quantité de matériau.
Le flux de chaleur à travers une mousse rigide à cellules fermées dépend en grande partie des gaz contenus dans la structure cellulaire. C’est pourquoi l’agent d’expansion, la composition et le vieillissement thermique influencent la conductivité.
| Propriété historique | PUR B2 | PUR B3 | PIR | Interprétation |
|---|---|---|---|---|
| Densité de référence | 40 ± 4 kg/m³ | 38 ± 4 kg/m³ | 45 ± 5 kg/m³ | Valeurs citées pour des produits d’un fabricant historique ; elles ne représentent pas tous les panneaux actuels. |
| Conductivité PUR après fabrication | 0,020–0,024 W/m·K | Référence historique pour la mousse PUR décrite. | ||
| Conductivité PUR à long terme | 0,024–0,030 W/m·K | Le texte relie le changement à l’évolution des gaz dans la structure cellulaire. | ||
Laine minérale : structure, laine de verre et laine de roche
Laine de verre
La page originale décrit la fabrication de dalles de laine de verre à partir d’une fusion de sable de quartz, de carbonate de sodium et de chaux, ou à partir de verre recyclé. Elle cite également la méthode TEL, dans laquelle la masse fondue est transformée en fibres par de petites ouvertures et l’action de l’air.
Le contenu historique indique que la laine de verre peut contenir une proportion d’agent liant de l’ordre de 4–15 %, et que la densité et l’épaisseur peuvent être modifiées en variant des paramètres de processus comme la vitesse de la bande.
Structure orthotrope
Les dalles de laine minérale présentent une structure fortement directionnelle. Les fibres longues ont tendance à s’aligner avec le processus de fabrication, tandis que les fibres courtes adoptent des orientations plus aléatoires. Cette anisotropie explique que les propriétés mécaniques changent selon la direction de charge.
Les liants contribuent de manière importante à la rigidité et à la résistance du produit fini.
Laine de roche, humidité et température
Le texte original attribue à la laine minérale d’origine rocheuse une résistance élevée aux températures élevées et une bonne réponse face à l’humidité par rapport à la laine de verre considérée dans la même source.
Étant un matériau fibreux sans structure à cellules fermées, la diffusion de vapeur et la présence d’eau doivent être traitées différemment d’une mousse rigide. La source indique que l’absorption peut être réduite par des additifs hydrofuges.
Propriétés historiques de la laine minérale
La source originale indique qu’environ 75 % du flux thermique dans la laine minérale analysée était lié à des phénomènes convectifs et conductifs liés à l’air contenu dans sa structure.
Elle signale également que, avec une faible teneur en liant organique, les fibres minérales présentent une très faible combustibilité ; cependant, la classification de réaction au feu d’un produit actuel doit être obtenue à partir de la documentation du panneau complet.
| Propriété historique de laine minérale | Intervalle / valeur citée | Observation |
|---|---|---|
| Densité utilisée dans les panneaux | 90–145 kg/m³ | Intervalle général cité par la source historique. |
| Compression perpendiculaire aux fibres | 0,005–0,08 N/mm² | La résistance dépend fortement de la structure et de la densité. |
| Traction perpendiculaire aux fibres | 0,001–0,01 N/mm² | Inférieure à la résistance parallèle à l’orientation principale. |
| Résistance au cisaillement | 0,03–0,20 N/mm² | Valeur historique de référence. |
| Module de cisaillement | 2–20 N/mm² | Dépend de l’orientation et de la structure interne. |
| Traction parallèle | 0,03–1,0 N/mm² | Avec un module d’élasticité cité de 5–40 N/mm². |
| Compression parallèle | 0,10–0,15 N/mm² | Avec un module d’élasticité cité de 6–20 N/mm². |
| Absorption d’eau dans le panneau composite | 0,2–0,5 % | Référence historique pour des conditions normales et un produit protégé par les faces. |
| Conductivité thermique de dalle | 0,033–0,034 W/m·K | Source historique pour des densités approximatives de 60–150 kg/m³. |
| Température de fusion de fibre de verre | ≈650 °C | N’équivaut pas à une classification au feu du panneau. |
| Température de fusion de fibre de roche | ≈1000 °C | N’équivaut pas à une classification au feu du panneau. |
Comparatif technique des noyaux isolants
La comparaison doit être faite par performance du panneau fini, non par une seule propriété du matériau de base.
| Famille | Structure | Force principale | Ce qu’il faut vérifier dans le projet |
|---|---|---|---|
| PUR | Mousse rigide à cellules fermées | Très bonne isolation thermique avec poids réduit | Conductivité déclarée, densité, réaction au feu, épaisseur et U du panneau |
| PIR | Mousse rigide avec un indice d’isocyanate plus élevé | Isolation thermique et meilleure stabilité thermique que les formulations PUR équivalentes | Performances déclarées du panneau ; ne pas extrapoler celles de la mousse |
| PF | Mousse phénolique thermodurcissable | Historiquement remarquée pour sa faible conductivité et son comportement au feu | Disponibilité actuelle, fragilité, classification et système complet |
| Laine de roche | Fibres minérales avec liants | Performances au feu et acoustiques dans des systèmes spécifiques | Densité, orientation, absorption, U, acoustique et classification du panneau |
| Laine de verre | Fibres de verre avec liants | Isolation thermique et acoustique dans des systèmes compatibles | Teneur en liant, densité, humidité et classification du système |
Quelle documentation et propriétés devez-vous vérifier aujourd’hui
L’information technique historique est utile pour comprendre pourquoi les matériaux se comportent différemment, mais la spécification d’un ouvrage doit s’appuyer sur des données actuelles du produit.
Parements métalliques
- Matériau et qualité
- Épaisseur nominale
- Revêtement métallique
- Revêtement organique
- Finition intérieure et extérieure
Cœur de métier
- Type d’isolation
- Densité si déclarée
- Conductivité thermique
- Transmittance U du panneau
- Réaction au feu du produit
Produit complet
- Norme/documentation applicable
- Déclaration de prestations
- Dimensions et tolérances
- Tableaux de charge
- Joint et fixation
Projet
- Environnement intérieur et extérieur
- Corrosivité
- Exigences feu et acoustique
- Humidité et température
- Compatibilité avec les finitions
Matériaux et finitions en produit réel
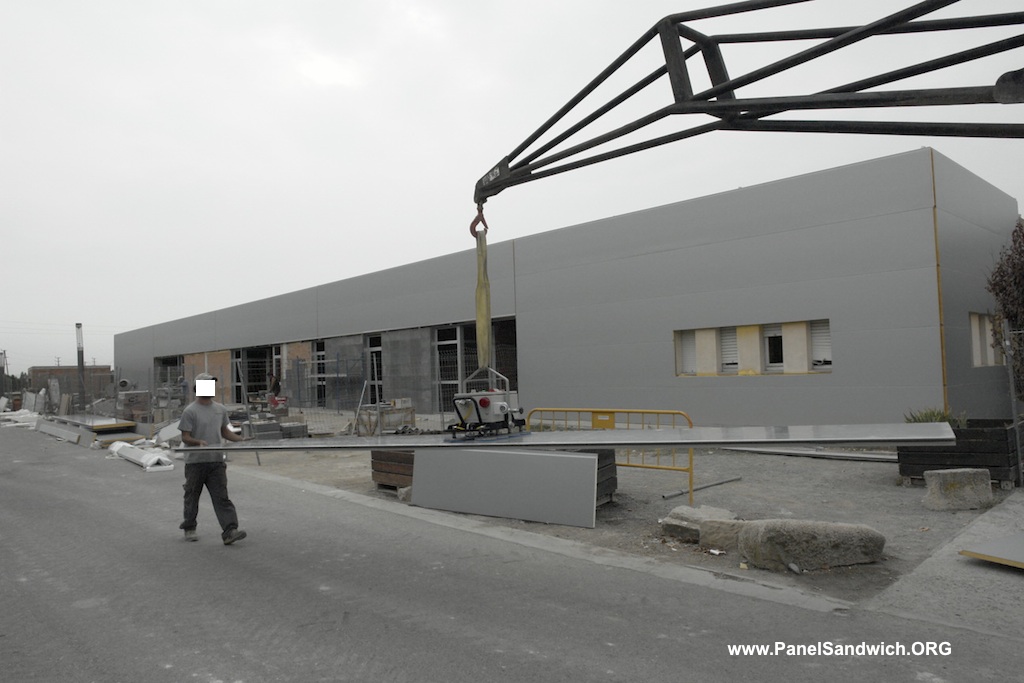
Parements métalliques
Le profil, l’épaisseur et le revêtement des faces font partie de la spécification du produit.
Laine minérale
La structure fibreuse et l’orientation des lamelles conditionnent les propriétés mécaniques, thermiques et acoustiques.
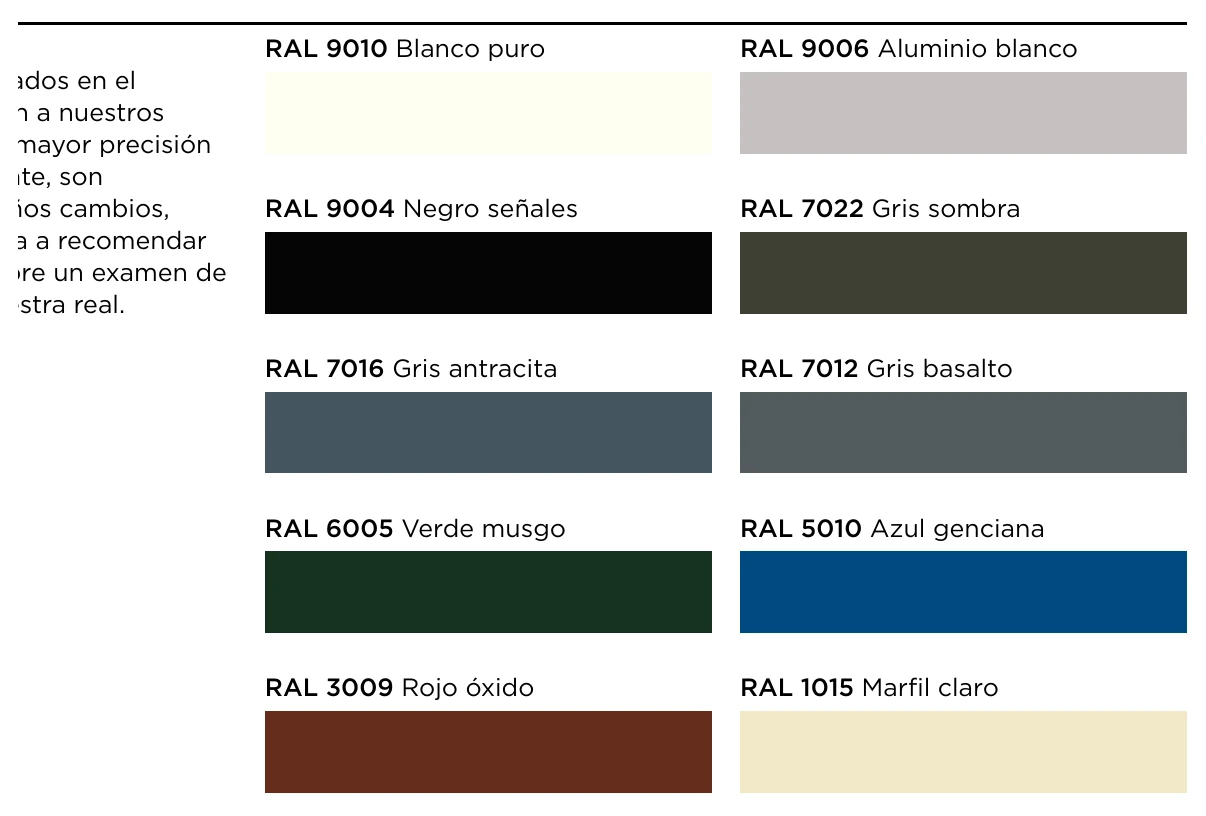
Revêtements
La couleur n’est qu’une partie du système : en dessous, il existe une combinaison de protection métallique, d’impression et de finition organique.
Continuer avec le guide technique
Les matières premières expliquent le comportement de base. L’étape suivante consiste à comprendre comment elles sont transformées pendant la fabrication et comment les faces métalliques sont protégées.
Questions fréquentes sur les matériaux du panneau sandwich
Il combine habituellement deux faces rigides — normalement métalliques — avec un noyau isolant. La famille de produits peut utiliser de l’acier, de l’aluminium, de l’inox ou d’autres métaux et des noyaux comme le PUR, le PIR ou la laine minérale, selon la solution concrète.
Non. Ce sont des familles chimiquement liées, mais le PIR utilise une formulation avec une plus grande proportion d’isocyanate et peut présenter un comportement thermique et au feu différent. Il faut comparer le panneau fini, pas seulement la mousse.
Ce sont des dénominations historiques utiles pour interpréter la documentation ancienne. Pour un produit actuel, il faut utiliser la classification et la documentation en vigueur du panneau complet.
Non. Les intervalles historiques de cette page expliquent le comportement général, mais chaque panneau utilise une configuration concrète. Il faut revoir les valeurs déclarées du produit.
Non. La résistance ou la réaction au feu est classée sur une configuration de produit ou de système. La température de fusion d’une fibre ne remplace pas cette classification.
La face intérieure de la bobine peut incorporer une impression ou un revêtement conçu pour favoriser la compatibilité et l’adhésion avec le noyau. Le système concret dépend du fabricant et du processus.


