



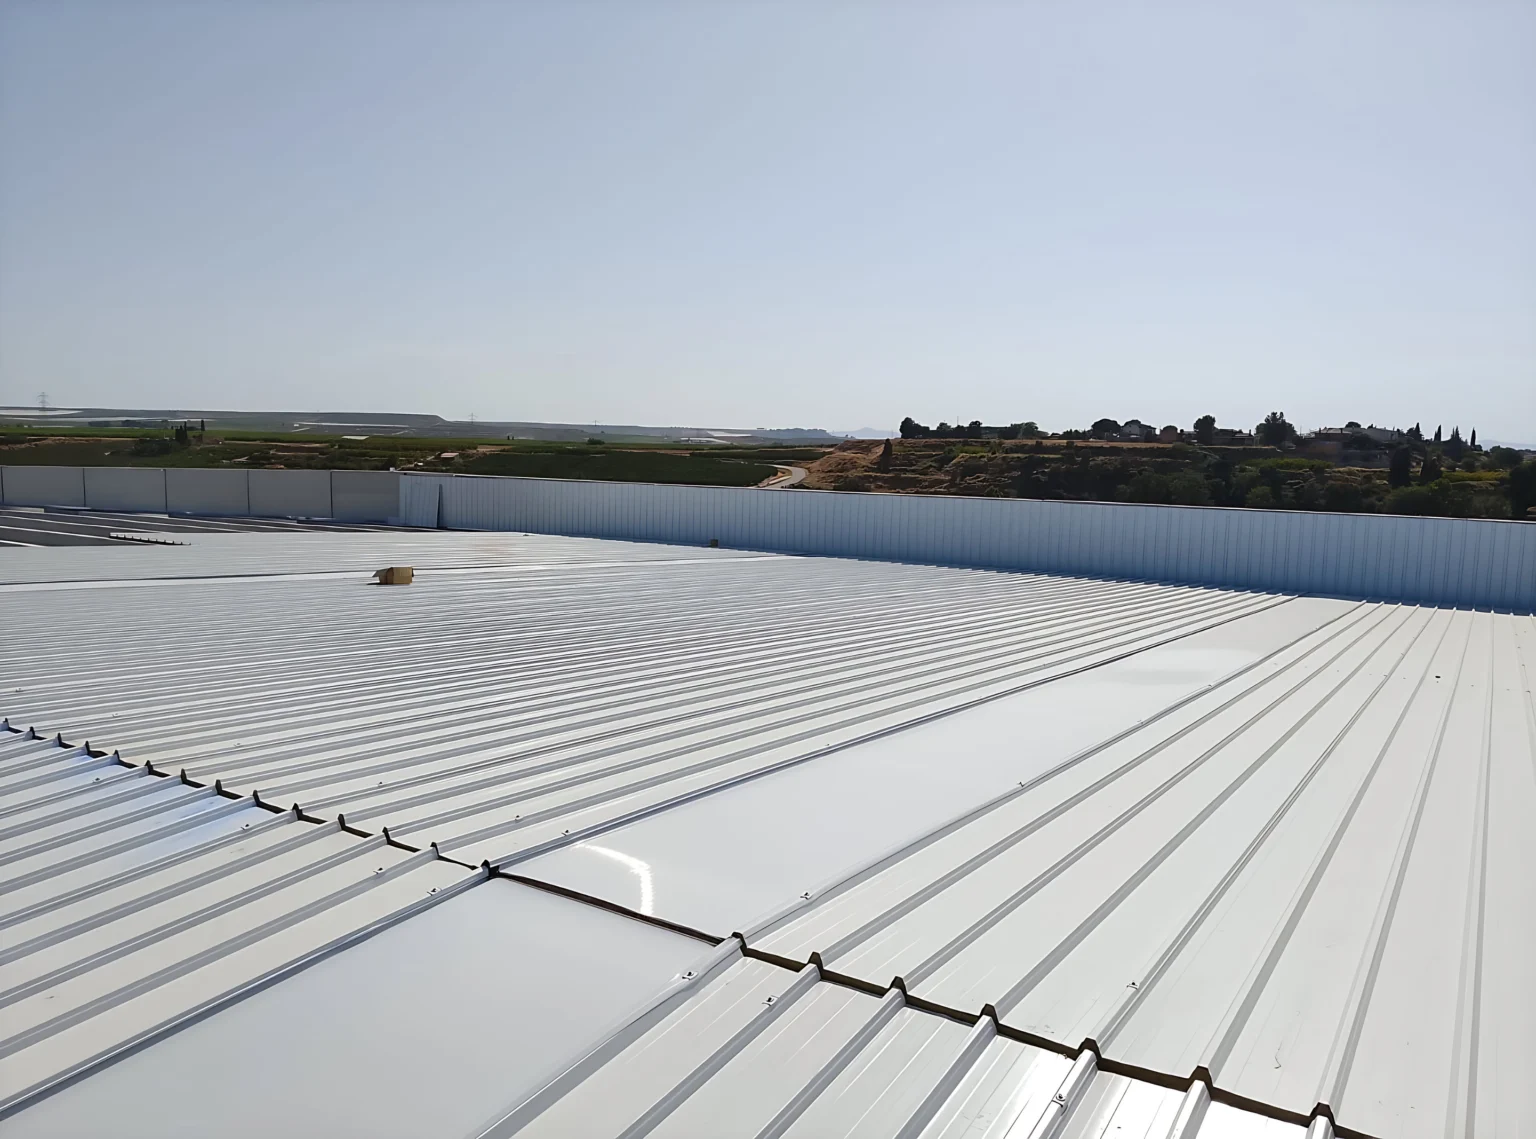
INFORMACIÓN TÉCNICA · MATERIAS PRIMAS
Materiales del panel sandwich: caras metálicas y núcleos aislantes
Un panel sandwich combina dos caras rígidas separadas por un núcleo ligero. Las caras aportan protección, geometría y capacidad de trabajo conjunto; el núcleo transmite esfuerzos de corte, mantiene separadas las caras y aporta gran parte del aislamiento térmico.
MATERIAS PRIMAS
Por qué las materias primas definen el panel
El desarrollo de los paneles sandwich responde a la búsqueda de cerramientos ligeros con aislamiento elevado y montaje rápido. Las espumas rígidas PUR/PIR permitieron reducir peso y espesor frente a soluciones tradicionales, y la incorporación posterior de lana mineral amplió las opciones para fuego y acústica.
Los valores de esta guía son orientativos; para tu obra, revisa siempre la ficha técnica del panel concreto.
- Dos caras rígidas: Las superficies exteriores se fabrican con materiales de módulo relativamente alto y se mantienen separadas por el núcleo.
- Núcleo ligero: El núcleo aporta rigidez al conjunto y soporta una parte importante de los esfuerzos de corte entre las caras.
- Aislamiento integrado: El núcleo funciona simultáneamente como material aislante, permitiendo obtener cerramientos ligeros y de montaje rápido.
Caras metálicas: requisitos y materiales
Las caras son chapas finas de alta resistencia. Deben poder perfilarse y plegarse durante la fabricación y, una vez incorporadas al panel, responder a necesidades diferentes según la aplicación.
- Resistencia a las acciones de viento.
- Impermeabilidad frente a agua y vapor cuando el sistema lo requiera.
- Contribución a la resistencia del panel y frente a cargas locales.
- Compatibilidad con procesos de perfilado, plegado y producción continua.
- Resistencia adecuada a la corrosión y comportamiento frente al fuego según el sistema.
Se fabrican con acero galvanizado (lo más habitual), aluminio, acero inoxidable o cobre. Las chapas se suministran en bobina, lo que permite incorporarlas a procesos continuos de conformado.
| Material de cara | Por qué se utiliza | Detalles |
|---|---|---|
| Acero galvanizado | Solución metálica habitual por capacidad de conformado, resistencia y economía. | Puede utilizarse pintado o sin pintar; el recubrimiento y la protección frente a corrosión se especifican según el producto. |
| Aluminio | Bajo peso y buena resistencia a la corrosión en determinadas aplicaciones. | Aleaciones 3003–3103; espesores habituales de 0,7 a 1,2 mm. |
| Acero inoxidable | Ambientes interiores agresivos o con requisitos higiénicos elevados. | Su resistencia a la corrosión se relaciona con el contenido de cromo y puede reducir necesidades de mantenimiento. |
| Cobre | Acabados de elevada durabilidad y formación natural de pátina superficial. | La pátina se forma antes o después según el ambiente: marino, urbano o rural. |
Aluminio en panel sandwich
Aleaciones y espesores
El aluminio se usa cuando se exige mucha resistencia a la corrosión o higiene, por ejemplo en industria alimentaria.
Las aleaciones habituales son de la serie 3003–3103, con espesores de 0,7 a 1,2 mm; 0,7 mm es el mínimo práctico para evitar abolladuras al pisar o manipular, aunque en algunos casos se usa 0,6 mm.
Acero inoxidable, cobre y adhesión al núcleo
Acero inoxidable
Se usa en ambientes muy exigentes en higiene o en interiores agresivos. La resistencia a la corrosión del inoxidable se debe al cromo, que forma una capa pasiva protectora.
Cobre y formación de pátina
El cobre se presenta como alternativa de bajo mantenimiento. Su superficie evoluciona por oxidación hasta formar una pátina protectora y el color original se oscurece progresivamente.
Plazos orientativos hasta que la pátina se forma por completo:
- 4–6 años: ambientes marinos.
- 8–15 años: ambientes urbanos.
- 20–50 años: ambientes rurales.
Dependen del ambiente concreto.
Adhesión al núcleo y backcoat
Para mejorar la adhesión entre la cara metálica y el núcleo, la cara interior lleva una imprimación (backcoat) de unas 5 µm.
Núcleos de espuma rígida
Las espumas rígidas más usadas son el PUR/PIR y, en menor medida, la espuma fenólica. Son materiales termoestables con una estructura mayoritariamente de celda cerrada.
PUR / PIR
Espumas rígidas termoestables con aproximadamente un 90 % de celda cerrada.
- Elevado aislamiento térmico
- Baja inercia térmica
- Producción mediante reacción química y expansión
Espuma fenólica (PF)
Material termoestable de baja conductividad y buen comportamiento frente a la ignición y el humo, pero más frágil.
- Normalmente producida en losas
- Unión posterior a las caras mediante adhesivo
- Mayor cuidado frente a cargas repetidas
PUR y PIR: composición, reacción y estructura celular
Componentes principales
La formulación descrita para PUR/PIR parte de cuatro grupos principales:
- Poliol.
- Isocianato.
- Agente de expansión.
- Activador o catalizador para controlar la reacción.
Agentes de expansión
Los CFC se abandonaron por dañar la capa de ozono; hoy se usan pentanos y sistemas con agua, que al reaccionar con el isocianato generan CO₂.
También menciona la posibilidad de incorporar retardantes de llama en determinadas formulaciones, advirtiendo que su efecto y las emisiones de humo deben evaluarse sobre la formulación y producto ensayado.
Reacción, expansión y enfriamiento
Una vez mezclados los componentes, el líquido empieza a espumar y a expandirse rápidamente. La espuma endurece en unos 3–6 minutos, según el espesor y el proceso.
La reacción es exotérmica. En paneles de más de 100 mm, el núcleo puede superar los 150 °C durante la reacción, por lo que se recomienda esperar al menos 24 horas antes de enviarlo para que termine de endurecer y enfriarse.
Diferencia entre PUR y PIR
El PIR lleva más isocianato: relaciones aproximadas poliol:isocianato de 100:100 en PUR y 100:150 en PIR.
El PIR es más estable al calor y forma una capa carbonizada más estable. El PUR empieza a degradarse hacia 250 °C y el PIR hacia 350 °C; la temperatura de proceso del PIR ronda los 40–45 °C.
Estructura celular
La espuma endurecida se describe como una red de células cerradas separadas por membranas finas. Las células contienen agente de expansión y gases de reacción; la composición interna puede evolucionar por difusión con el tiempo, lo que influye en las propiedades térmicas.
Clasificaciones antiguas (B2, B3, M2) y Euroclases
La antigua norma alemana DIN 4102-1 clasificaba las espumas PUR como B2 o B3, y la francesa usaba la clase M2.
Hoy se usa la clasificación europea (Euroclases) del panel completo.
Espuma fenólica (PF)
La espuma rígida fenólica se usa en paneles por su baja conductividad térmica y su buen comportamiento frente al fuego.
Ventajas:
- Elevada resistencia al encendido.
- Velocidad de combustión reducida frente a otras espumas descritas.
- Bajos índices de emisión de humo en las formulaciones de referencia.
Se describe su producción a partir de una resina fenólica/formaldehído, un agente de expansión volátil y un agente de endurecimiento. La espuma se fabricaba preferentemente en losas, que posteriormente se cortaban y adherían a las caras metálicas.
Limitaciones: el agua ácida residual, que dificulta la laminación continua, y una mayor friabilidad, que cuenta en cubiertas o techos sometidos a cargas repetidas o pisadas.
Propiedades de las espumas rígidas
La densidad influye en numerosas propiedades mecánicas de la espuma y también en el coste de material. El objetivo industrial es obtener las prestaciones necesarias sin incrementar innecesariamente la cantidad de material.
El flujo de calor a través de una espuma rígida de células cerradas depende en gran medida de los gases contenidos en la estructura celular. Por eso el agente de expansión, la composición y el envejecimiento térmico influyen en la conductividad.
| Propiedad | PUR B2 | PUR B3 | PIR | Notas |
|---|---|---|---|---|
| Densidad de referencia | 40 ± 4 kg/m³ | 38 ± 4 kg/m³ | 45 ± 5 kg/m³ | Valores orientativos. |
| Conductividad PUR tras fabricación | 0,020–0,024 W/m·K | Espuma recién fabricada. | ||
| Conductividad PUR a largo plazo | 0,024–0,030 W/m·K | Aumenta con el tiempo por la evolución de los gases de las celdas. | ||
Lana mineral: estructura, lana de vidrio y lana de roca
Lana de vidrio
La lana de vidrio se fabrica fundiendo arena de cuarzo, carbonato sódico y cal, o vidrio reciclado. En el método TEL, la masa fundida se convierte en fibras al pasar por pequeñas aberturas con la acción del aire.
La lana de vidrio lleva entre un 4 y un 15 % de ligante, y su densidad y espesor se ajustan variando parámetros como la velocidad de la cinta.
Estructura ortotrópica
Las losas de lana mineral presentan una estructura fuertemente direccional. Las fibras largas tienden a alinearse con el proceso de fabricación, mientras que las fibras cortas adoptan orientaciones más aleatorias. Esta anisotropía explica que las propiedades mecánicas cambien según la dirección de carga.
Los ligantes contribuyen de forma importante a la rigidez y resistencia del producto terminado.
Lana de roca, humedad y temperatura
La lana de roca resiste mejor las altas temperaturas y la humedad que la lana de vidrio.
Al ser un material fibroso sin celdas cerradas, la difusión de vapor y el agua se tratan de forma distinta que en una espuma rígida. La absorción de agua se reduce con aditivos hidrófugos.
Propiedades de la lana mineral
Aproximadamente el 75 % del flujo de calor en la lana mineral se debe a la convección y la conducción del aire contenido en su estructura.
Con poco ligante orgánico, las fibras minerales son muy poco combustibles; aun así, la reacción al fuego de un panel es la que figura en su ficha.
| Propiedad | Valor orientativo | Nota |
|---|---|---|
| Densidad usada en paneles | 90–145 kg/m³ | Intervalo habitual. |
| Compresión perpendicular a fibras | 0,005–0,08 N/mm² | La resistencia depende fuertemente de estructura y densidad. |
| Tracción perpendicular a fibras | 0,001–0,01 N/mm² | Menor que la resistencia paralela a la orientación principal. |
| Resistencia a corte | 0,03–0,20 N/mm² | Valor orientativo. |
| Módulo de corte | 2–20 N/mm² | Depende de orientación y estructura interna. |
| Tracción paralela a las fibras | 0,03–1,0 N/mm² | Módulo de elasticidad de 5–40 N/mm². |
| Compresión paralela a las fibras | 0,10–0,15 N/mm² | Módulo de elasticidad de 6–20 N/mm². |
| Absorción de agua en el panel | 0,2–0,5 % | En condiciones normales, con el núcleo protegido por las caras. |
| Conductividad térmica de la losa | 0,033–0,034 W/m·K | Para densidades de 60–150 kg/m³. |
| Temperatura de fusión de fibra de vidrio | ≈650 °C | No equivale a una clasificación al fuego del panel. |
| Temperatura de fusión de fibra de roca | ≈1000 °C | No equivale a una clasificación al fuego del panel. |
Comparativa técnica de núcleos aislantes
La comparación debe hacerse por prestación del panel acabado, no por una única propiedad del material base.
| Familia | Estructura | Fortaleza principal | Qué comprobar en proyecto |
|---|---|---|---|
| PUR | Espuma rígida de células cerradas | Muy buen aislamiento térmico con peso reducido | Conductividad declarada, densidad, reacción al fuego, espesor y U del panel |
| PIR | Espuma rígida con mayor índice de isocianato | Aislamiento térmico y mejor estabilidad térmica que formulaciones PUR equivalentes | Prestaciones declaradas del panel; no extrapolar las de la espuma |
| PF | Espuma fenólica termoestable | Baja conductividad y buen comportamiento al fuego | Disponibilidad, fragilidad, clasificación y sistema completo |
| Lana de roca | Fibras minerales con ligantes | Prestaciones frente al fuego y acústica en sistemas específicos | Densidad, orientación, absorción, U, acústica y clasificación del panel |
| Lana de vidrio | Fibras de vidrio con ligantes | Aislamiento térmico y acústico en sistemas compatibles | Contenido de ligante, densidad, humedad y clasificación del sistema |
Qué documentación y propiedades debes comprobar hoy
Esta información ayuda a entender por qué cada material se comporta de forma diferente, pero para elegir el panel de tu obra usa los datos del producto concreto.
Caras metálicas
- Material y calidad
- Espesor nominal
- Recubrimiento metálico
- Revestimiento orgánico
- Acabado interior y exterior
Núcleo
- Tipo de aislamiento
- Densidad cuando se declare
- Conductividad térmica
- Transmitancia U del panel
- Reacción al fuego del producto
Producto completo
- Norma/documentación aplicable
- Declaración de Prestaciones
- Dimensiones y tolerancias
- Tablas de carga
- Junta y fijación
Proyecto
- Ambiente interior y exterior
- Corrosividad
- Fuego y acústica exigidos
- Humedad y temperatura
- Compatibilidad con remates
Materiales y acabados en producto real
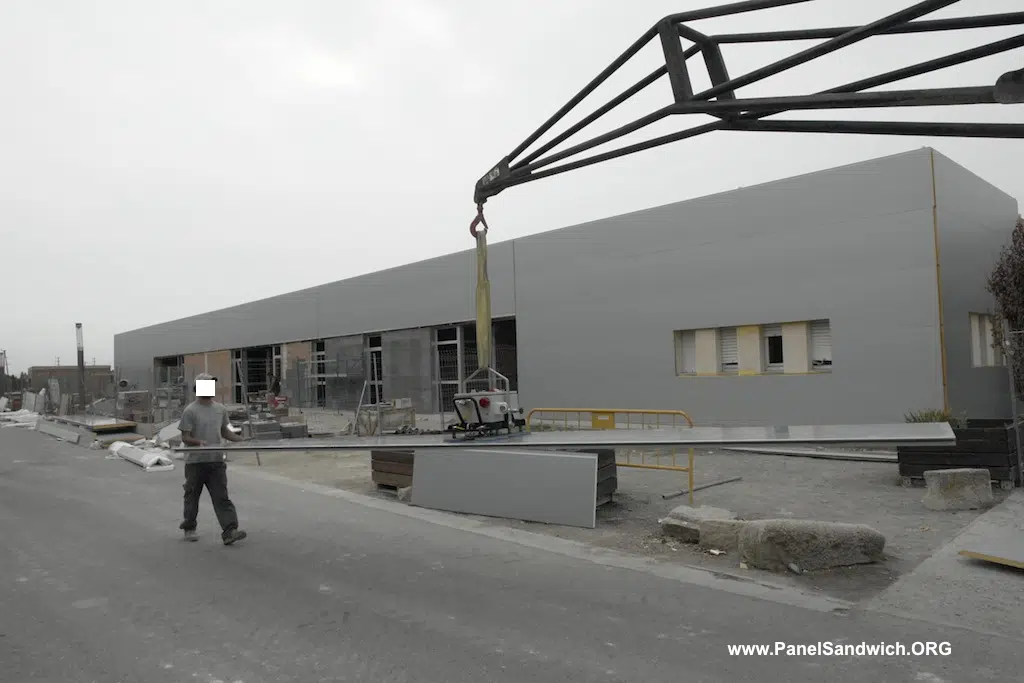
Caras metálicas
El perfil, espesor y recubrimiento de las caras forman parte de la especificación del producto.
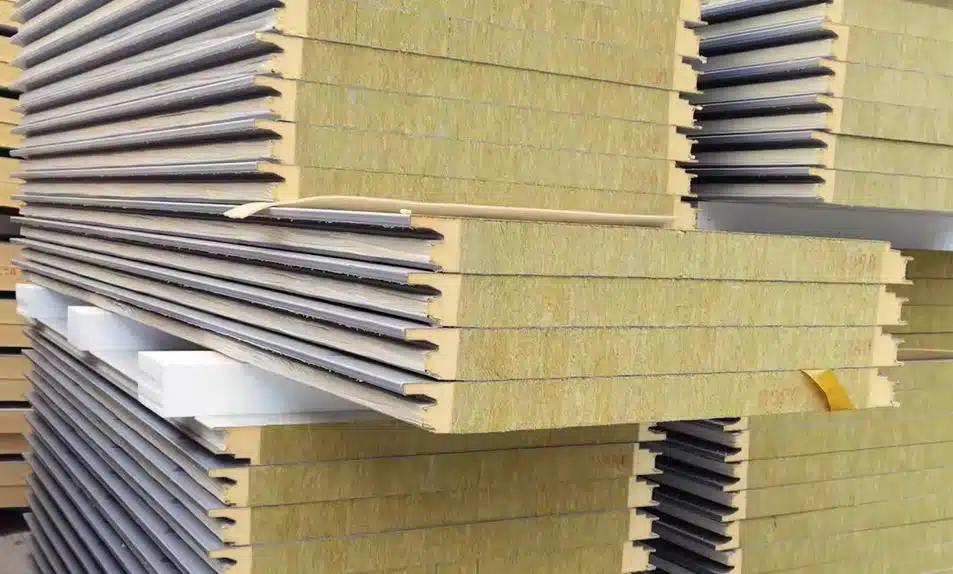
Lana mineral
La estructura fibrosa y la orientación de las lamelas condicionan propiedades mecánicas, térmicas y acústicas.
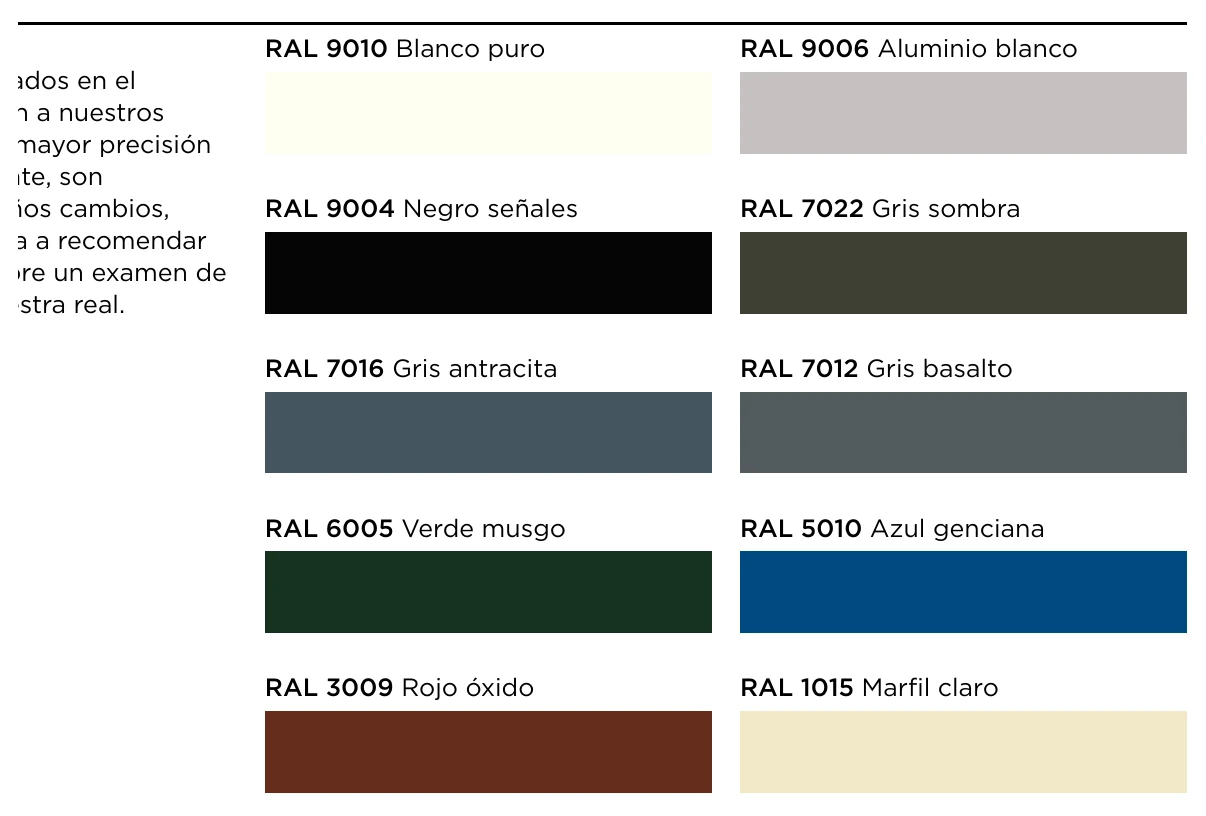
Recubrimientos
El color es solo una parte del sistema: debajo existe una combinación de protección metálica, imprimación y acabado orgánico.
Continúa con la guía técnica
Las materias primas explican el comportamiento base. El siguiente paso es entender cómo se transforman durante fabricación y cómo se protegen las caras metálicas.
Preguntas frecuentes sobre materiales del panel sandwich
Habitualmente combina dos caras rígidas —normalmente metálicas— con un núcleo aislante. La familia de producto puede utilizar acero, aluminio, inoxidable u otros metales y núcleos como PUR, PIR o lana mineral, según la solución concreta.
No. Son familias químicamente relacionadas, pero el PIR utiliza una formulación con mayor proporción de isocianato y puede presentar un comportamiento térmico y frente al fuego diferente. Debe compararse el panel acabado, no solo la espuma.
No. Son clasificaciones antiguas; hoy se usa la Euroclase del panel completo (por ejemplo, B-s2,d0 en un panel de PUR/PIR de serie). Consulta la ficha del modelo.
No. Los intervalos de esta página son orientativos: cada panel tiene su configuración y sus valores declarados en la ficha.
No. La resistencia o reacción al fuego se clasifica sobre una configuración de producto o sistema. La temperatura de fusión de una fibra no sustituye esa clasificación.
La cara interior de la bobina puede incorporar una imprimación o revestimiento diseñado para favorecer compatibilidad y adhesión con el núcleo. El sistema concreto depende del fabricante y proceso.