INFORMAÇÃO TÉCNICA · PRODUÇÃO
Fabrico do painel sanduíche: processo de produção
O fabrico de um painel sanduíche combina dosagem química, conformação das faces metálicas, formação ou incorporação do núcleo, prensagem, cura, corte, empilhamento e embalagem. A página técnica original distingue entre sistemas descontínuos e linhas contínuas de produção.
Esta versão conserva todos os parâmetros técnicos históricos da página original, mas identifica expressamente os dados que devem ser interpretados como referência de processo e não como prestações universais de qualquer fábrica ou painel atual.
Princípios de fabrico do painel sanduíche
O fabrico combina materiais contínuos — como as chapas em bobina — com um núcleo que pode formar-se quimicamente durante a linha ou incorporar-se como material rígido previamente produzido. O controlo do processo procura manter mistura, aderência, geometria e acabamento de forma repetível.
Poliol + poliisocianato
Os fabricantes recebem componentes líquidos e convertem-nos em poliuretano mediante uma reação controlada, juntamente com aditivos definidos por formulação.
Precisão e temperatura
A viscosidade e a proporção dos componentes afetam a mistura. Por isso, depósitos, bombas e circuitos de controlo são parte crítica do processo.
Contínuo ou descontínuo
O fabrico pode realizar-se em moldes fechados por painel ou em linhas automáticas onde o painel se forma, cura, corta e empilha de maneira contínua.
Materiais e produto acabado
Além do esquema do processo, convém ver como chegam os materiais ao produto acabado e como muda a geometria segundo a aplicação.

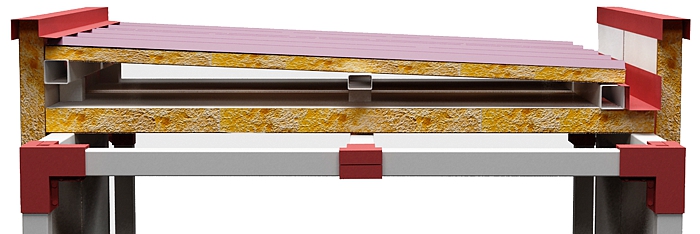
Secção do painel
A geometria final integra as duas faces, o núcleo isolante e a junta que se formaram durante a produção.
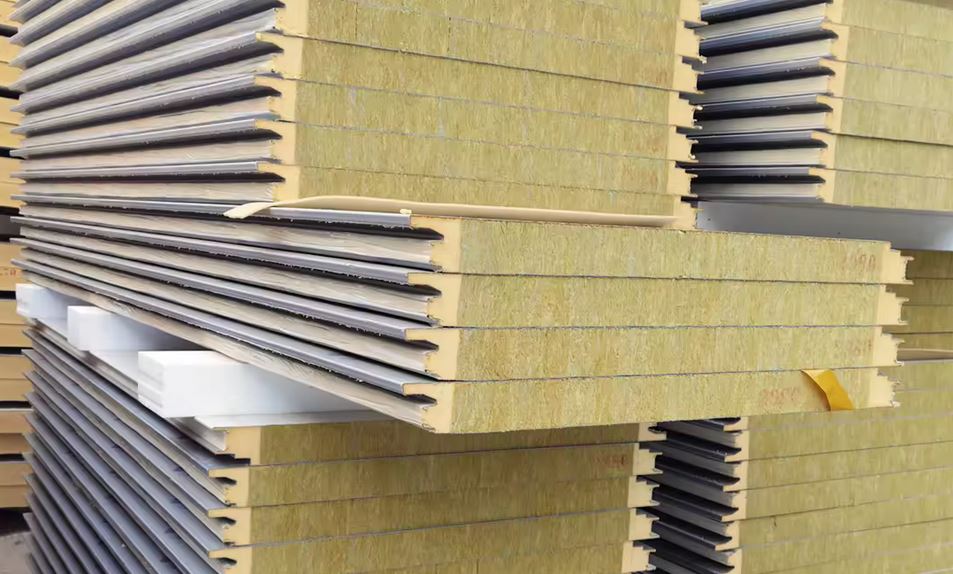
Painel acabado e empilhado
O acabamento de cantos e a estabilidade do pacote são importantes antes do transporte.
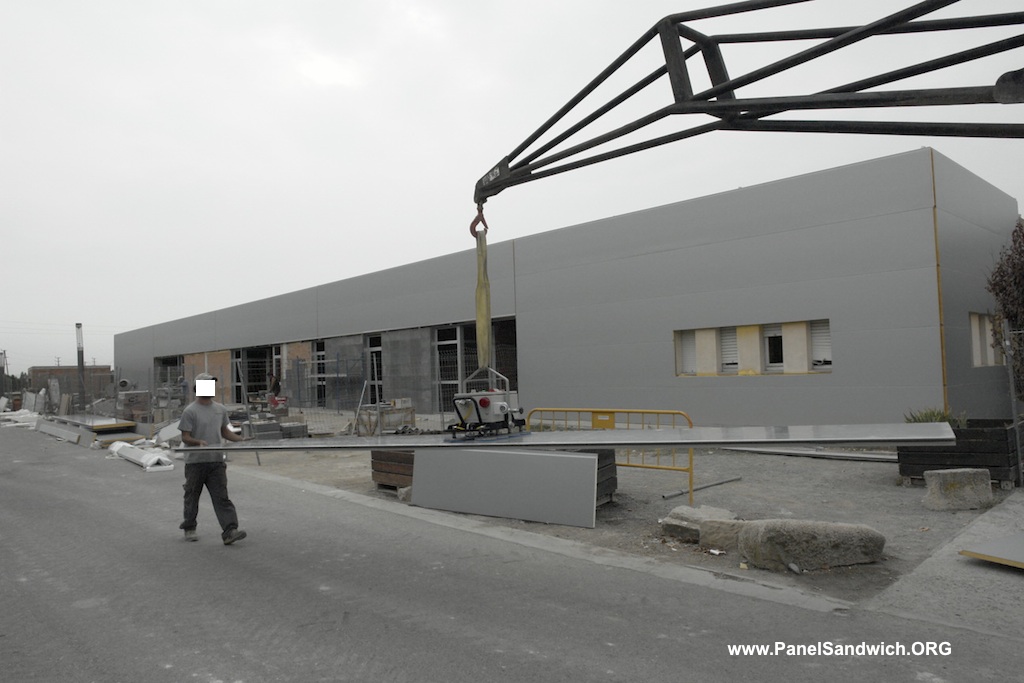
Manuseamento do produto
Comprimento, rigidez e acabamento superficial condicionam a descarga e manuseamento do painel fabricado.
Moldagem por injeção e reação (RIM): dosagem e mistura
A página original denomina moldagem por injeção e reação (RIM) o processo baseado numa unidade de espumação a alta pressão. Neste sistema combinam-se poliol, poliisocianato e aditivos para gerar uma mistura reactiva capaz de formar espumas microcelulares ou microporosas em tempos de ciclo reduzidos.
Depósitos de armazenamento e depósitos de dia
Os componentes principais e os aditivos — estabilizadores, retardadores de chama, pigmentos e outros — mantêm-se em depósitos de armazenamento e transferem-se antes da produção para depósitos de alimentação ou depósitos de dia.
O controlo térmico é importante porque uma variação de temperatura, especialmente nos polióis, modifica a viscosidade. A fonte descreve depósitos de parede dupla, com agitador e circuitos de controlo de temperatura para manter as condições de processo o mais constantes possível.
Recirculação antes da injeção
Antes de cada ciclo de mistura e enchimento, os componentes recirculam nas proporções e à pressão requeridas. Atuadores controlados eletronicamente desviam o fluxo do circuito de recirculação para o circuito de injeção e depois voltam a restabelecer a recirculação.
Bombas de dosagem: precisão, caudal e limitações
A dosagem deve ser repetível e precisa. O objetivo das bombas é transportar desde os depósitos de dia até à cabeça de espumação a quantidade correta de cada componente, mantendo a relação de mistura prevista.
A fonte histórica cita caudais de 12 a 150 litros por minuto para bombas axiais de pistões, destacando o seu baixo nível de ruído e a sua precisão. Também indica duas limitações: líquidos de viscosidade elevada e presença de enchimentos abrasivos.
| Elemento | Dado histórico | Função / limitação descrita |
|---|---|---|
| Bombas de dosagem | 12–150 L/min | A fonte cita bombas axiais de pistões de elevada precisão para reproduzir as relações de mistura. |
| Viscosidade | Limitação qualitativa | As bombas axiais de pistões apresentam limitações quando os líquidos têm viscosidades elevadas. |
| Enchimentos abrasivos | Não recomendados na configuração descrita | A fonte adverte que os componentes líquidos não devem conter enchimentos abrasivos para este sistema de bombagem. |
| Bicos da cabeça | 100–150 m/s | Velocidade histórica citada para os componentes através dos bicos de injeção. |
Cabeça de espumação de alta pressão
A cabeça de espumação é o ponto em que os componentes se encontram e misturam. A técnica descrita utiliza o choque a alta pressão: os líquidos injetam-se na câmara de mistura e a sua energia cinética favorece uma mistura íntima.
A página original cita velocidades dos componentes nos bicos de aproximadamente 100–150 m/s.
Ciclo do pistão e recirculação
- Em posição de recirculação, os componentes regressam aos depósitos por pequenos condutas.
- Ao retirar-se o pistão abre-se a câmara de mistura e os componentes chocam entre si.
- Quando o pistão avança de novo, interrompe-se a mistura.
- Restabelece-se a recirculação e elimina-se da câmara a mistura reactiva restante.
Este mecanismo permite sincronizar o fornecimento de mistura, especialmente em processos descontínuos.
Instalações e equipamentos de produção
O sistema descrito integra a máquina de mistura/injeção, o molde ou prensa e o equipamento auxiliar necessário para formar, cortar e manipular o painel.
| Equipamento | Função dentro do sistema descrito |
|---|---|
| Depósitos de alimentação | Mantêm os componentes disponíveis sob condições térmicas controladas. |
| Bombas de dosagem / recirculação | Controlam caudal, proporção e circulação prévia à mistura. |
| Cabeça de espumação | Mistura os componentes mediante injeção de alta pressão. |
| Molde ou prensa | Define geometria e mantém as faces durante expansão e endurecimento. |
| Equipamento auxiliar | Perfilagem, aquecimento, corte, empilhamento, embalagem e automatização segundo tipo de linha. |
Sistema descontínuo
Cada painel fabrica-se num molde fechado das dimensões finais.
- Permite geometrias mais complexas.
- Pode favorecer o acabamento superficial.
- Admite materiais de partida alternativos.
- Menor ritmo de produção.
Sistema contínuo
As faces avançam desde bobinas e o painel forma-se de maneira ininterrupta.
- Orientado para grandes produções.
- Perfilagem, pré-aquecimento e espumação em linha.
- Prensa de dupla correia.
- Corte, empilhamento e embalagem automatizáveis.
Produção descontínua: moldagem em molde
Na moldagem em molde, o painel produz-se numa cavidade fechada cujas dimensões correspondem às do painel acabado. O molde dispõe de uma estrutura inferior sólida e uma tampa, e deve suportar as pressões geradas durante a solidificação da espuma.
- As faces metálicas já perfiladas colocam-se dentro do molde.
- A face inferior fica apoiada no fundo e a superior mantém-se em posição mediante suportes laterais.
- Fecha-se a tampa.
- Introduz-se uma quantidade exata de espuma mediante um bico lateral; a fonte indica que esta operação dura apenas alguns segundos.
- Após a espumação, o painel permanece no molde aproximadamente 40 minutos.
- Extrai-se o painel e o molde prepara-se para o ciclo seguinte.
Vantagens históricas citadas: possibilidade de fabricar formas complicadas, bom aspeto exterior e uso de materiais iniciais alternativos. Inconveniente principal: velocidade de produção relativamente baixa.
Produção contínua: sequência completa da linha
Desbobinagem
Duas bobinas fornecem as faces metálicas superior e inferior.
Perfilagem
Rolos conformam o relevo superficial e os detalhes dos bordos.
Pré-aquecimento
A fonte histórica cita aproximadamente 40 °C antes de introduzir a espuma.
Dosagem de espuma
A mistura de alta pressão distribui-se de forma oscilante sobre a face inferior.
Prensa de dupla correia
Atua como molde móvel, controla a separação de faces e resiste à pressão de expansão.
Cura / aderência
PUR/PIR aderem às faces enquanto o conjunto avança pela prensa.
Corte
O painel endurecido corta-se ao comprimento requerido mediante serra.
Empilhamento e embalagem
Os painéis agrupam-se e protegem-se para expedição.
Da perfilagem ao painel instalado
O resultado da linha contínua muda segundo o perfil exterior, a solução de junta e a aplicação final do painel.
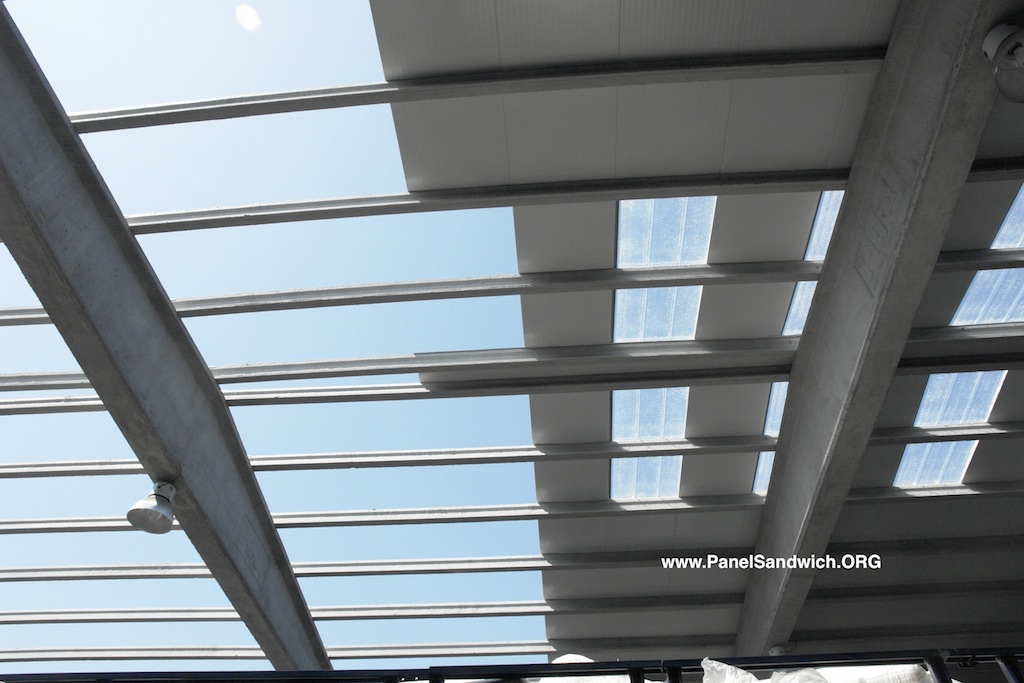
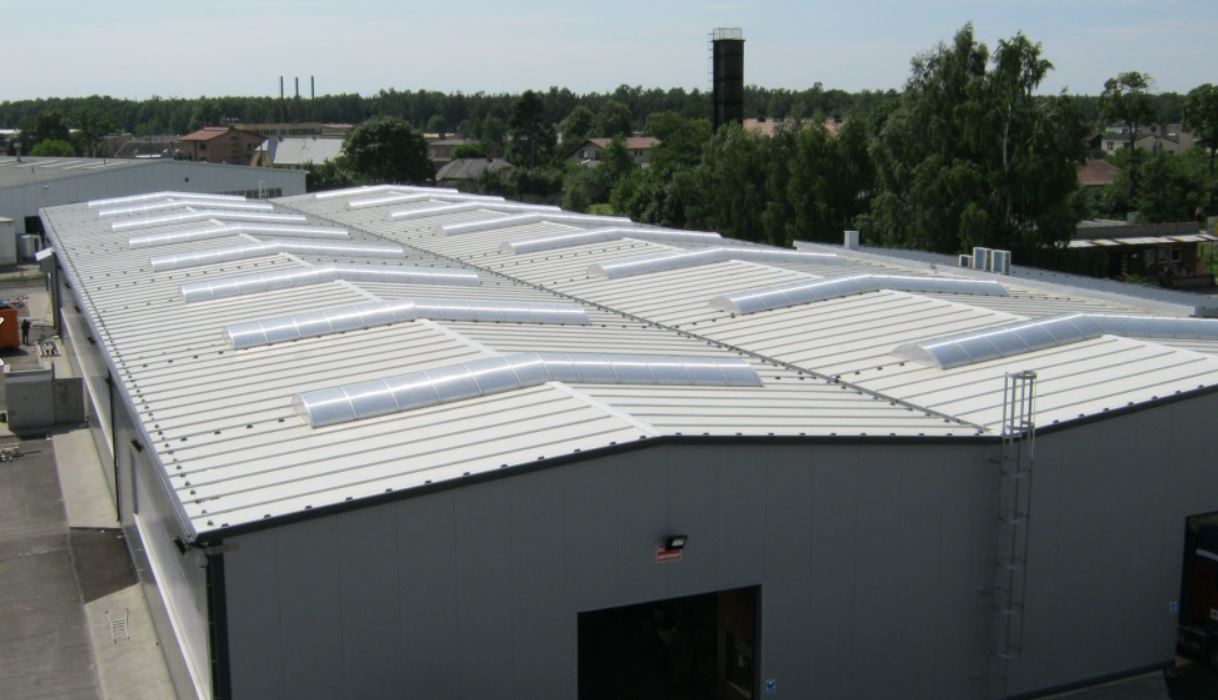
Perfilagem de cobertura
As gregas formam-se durante a perfilagem das faces e conferem geometria ao produto acabado.
Continuidade dos painéis
A precisão dimensional de produção facilita o alinhamento, a sobreposição e a continuidade em obra.
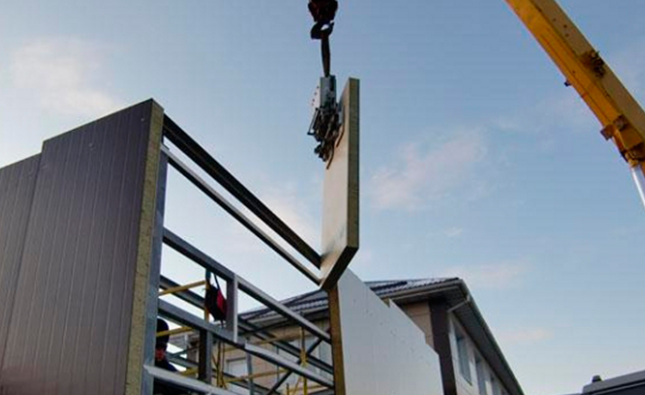
Do pacote à obra
O corte à medida e a embalagem devem facilitar o transporte, a elevação e a colocação sem danificar as faces.
Bobinas, perfilagem, pré-aquecimento e prensa de dupla correia
Para grandes volumes, a página original descreve linhas automáticas de espumação contínua. As duas chapas desenrolam-se desde bobinas e atravessam rolos que geram o perfil superficial e os bordos do painel.
Depois pré-aquecem-se a aproximadamente 40 °C, dado histórico associado na fonte a uma aderência ótima da espuma. A mistura reactiva gerada pelo equipamento de alta pressão deposita-se mediante um movimento oscilante sobre a face inferior antes de entrar na prensa de dupla correia.
Prensa de dupla correia
A prensa funciona como um molde móvel: resiste às pressões da espuma durante o endurecimento e mantém as duas faces à distância necessária. Neste troço a espuma adere também à face superior perfilada.
A fonte realça a elevada capacidade adesiva de PUR/PIR sobre as superfícies com as quais entram em contacto. Ao sair da prensa, o núcleo já endureceu suficientemente para cortar o painel à medida.
Corte, empilhamento e embalagem
Corte
O painel contínuo endurecido corta-se ao comprimento necessário com uma serra. A página original fala de uma serra de fita como referência da linha descrita.
Empilhamento
Cada painel passa a uma máquina de empilhamento. Em painéis de cobertura fortemente perfilados, a fonte descreve uma disposição alterna para otimizar a altura do pacote: faces exteriores confrontadas por um lado e faces interiores confrontadas pelo outro.
Embalagem
O pacote protege-se com película de polietileno extensível, aplicada mediante um enrolador giratório em forma de anel.
Parâmetros históricos da linha de produção
A fonte relaciona diretamente a velocidade de linha com a espessura final: quanto maior é a espessura, mais tempo necessita o painel na prensa de dupla correia para completar a aderência e, portanto, menor deve ser a velocidade.
| Parâmetro da página original | Valor | Como deve interpretar-se |
|---|---|---|
| Pré-aquecimento das faces | ≈40 °C | Referência da linha descrita; não valor universal. |
| Velocidade média citada | 6 m/min | Exemplo histórico de velocidade de uma instalação. |
| Gama geral de velocidade | 2–15 m/min | A fonte indica que diminui ao aumentar a espessura por maior tempo de permanência em prensa. |
| Capacidade citada | ≈500.000 m² num turno | Cifra reproduzida do conteúdo histórico. Deve verificar-se para qualquer instalação real e não se apresenta como capacidade universal. |
| Moldagem descontínua | ≈40 min em molde | Tempo histórico do sistema descrito. |
Produção de painéis com lã mineral
Quando o núcleo é de lã mineral — ou de outro material rígido nos sistemas descritos — a página original indica que o conceito geral de linha se mantém, mas muda a preparação do núcleo e a forma de união às faces.
Corte em lamelas
Uma solução consiste em cortar a laje em tiras ou lamelas em ângulo reto relativamente à orientação das fibras. A largura de cada tira coincide com a espessura desejada do painel.
Rotação de 90°
As tiras rodam 90 graus para que as fibras fiquem orientadas aproximadamente normais às faces exteriores. A fonte vincula esta disposição com as propriedades finais de compressão e tração do painel composto.
Uso de laje completa
A página também menciona, como técnica em desenvolvimento no momento de redigir-se, a utilização da laje completa de lã mineral. Essa frase conserva-se como referência histórica e não se apresenta como uma novidade atual.
Descentramento das lamelas
As juntas entre lamelas dispõem-se descentradas para evitar que todos os planos de corte coincidam numa mesma secção transversal, já que essa coincidência poderia deteriorar de forma significativa a resistência ao corte do conjunto.
Adesivos para unir o núcleo mineral às faces
A união entre as lamelas de lã mineral e as faces metálicas realiza-se com um adesivo adequado à composição dos materiais e ao processo de fabrico.
A fase de aderência completa-se durante a passagem do painel pela prensa de dupla correia.
| Tipo de adesivo citado | Aplicação / cura | Vantagem descrita | Limitação descrita |
|---|---|---|---|
| Base solvente | Pulverizado sobre as duas superfícies; a cura pode acelerar-se com ligeira pressão e temperatura. | Manuseamento simples e boas características de aderência. | Uma vez unidas as camadas, a posição relativa não pode corrigir-se. |
| Resina epóxi ou poliuretano, 2 componentes | Componentes misturados in situ; após um tempo prefixado reagem e endurecem rapidamente. | Permite corrigir a posição das camadas antes do endurecimento. | As camadas devem manter-se sob pressão durante um período determinado. |
Painéis de lã mineral: resultado do processo
Em painéis com lã mineral, a orientação do núcleo e a união às faces são especialmente relevantes para o comportamento final.
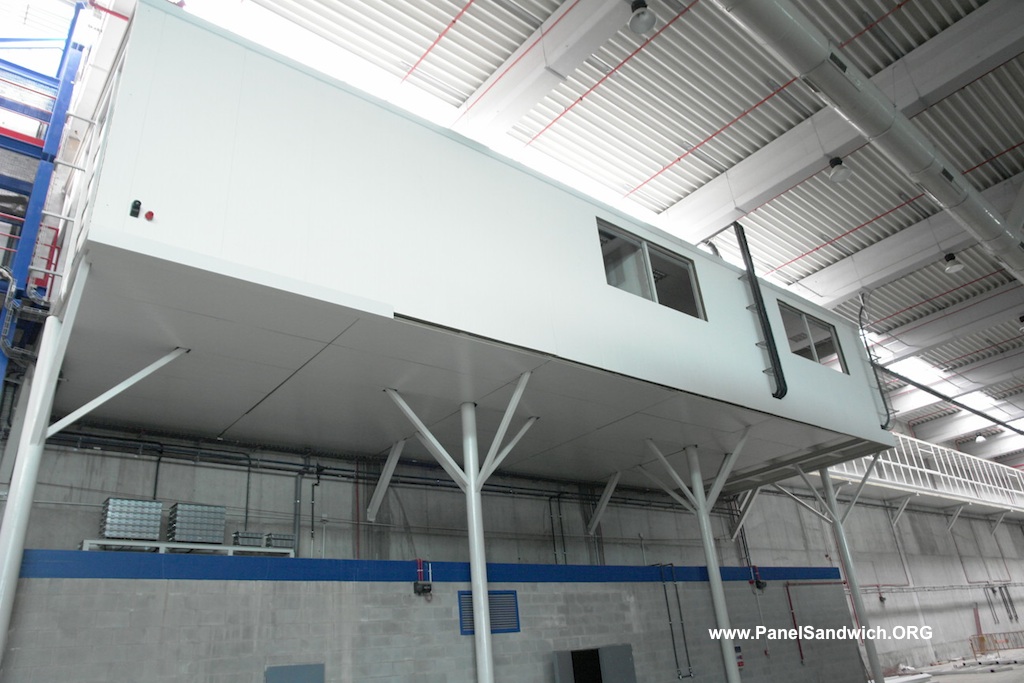
Painel de lã mineral
O produto acabado deve manter a continuidade nas juntas e a estabilidade dimensional.
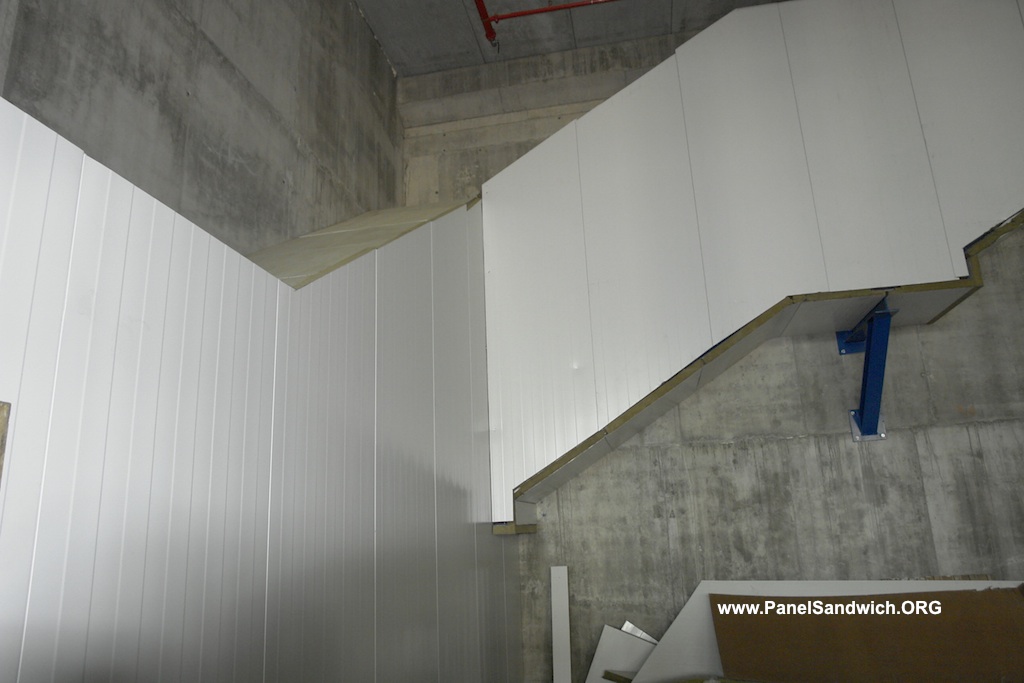
Encontros e cortes
A geometria produzida deve permitir resolver encontros, vãos e remates do sistema.
Resultado em grandes superfícies
A repetibilidade de largura, espessura e junta torna-se visível em revestimentos de grande comprimento.
O que controla realmente uma produção repetível
Dosagem química
- Relação entre componentes
- Temperatura e viscosidade
- Caudal de bombas
- Recirculação e injeção
Geometria
- Perfilagem de faces
- Separação em prensa
- Espessura
- Detalhes de bordo / junta
Aderência e núcleo
- Distribuição uniforme
- Cura suficiente
- Orientação de lamelas
- Continuidade do núcleo
Produto acabado
- Comprimento de corte
- Aspeto superficial
- Empilhamento / proteção
- Rastreabilidade e controlos definidos
Esta página explica o princípio de fabrico. Os critérios de aceitação, tolerâncias e prestações do produto devem consultar-se na documentação técnica e controlo de qualidade aplicáveis ao painel concreto.
Do processo ao produto terminado

Geometria do produto
A linha deve manter espessura, perfil das faces e configuração de juntas de forma repetível.

Núcleo de lã mineral
A orientação e disposição das lamelas forma parte do processo produtivo do painel mineral.

Da embalagem à obra
O empilhamento e a proteção final devem permitir transportar o painel sem danificar faces, cantos nem juntas.
Continua com o guia técnico
Depois de entender a produção, convém rever revestimentos, controlo de qualidade, manipulação e prestações do painel acabado.
Perguntas frequentes sobre fabrico de painel sanduíche
A página original utiliza o termo moldagem por injeção e reação para o sistema de mistura e injeção a alta pressão de poliol, poliisocianato e aditivos. Os componentes dosificam-se, recirculam e misturam-se numa cabeça antes de formar a espuma.
No sistema descontínuo cada painel forma-se dentro de um molde fechado. No contínuo, as faces metálicas avançam desde bobinas por perfilagem, pré-aquecimento, espumação, prensa de dupla correia, corte e empilhamento.
A fonte histórica cita um pré-aquecimento aproximado de 40 °C para favorecer a aderência. Não deve tomar-se como consigna universal: a temperatura real depende da formulação e da linha.
Segundo o conteúdo original, um painel mais grosso necessita permanecer mais tempo dentro da prensa para completar adequadamente a cura e a aderência do núcleo às faces.
Uma técnica descrita corta a laje em lamelas, roda-as 90° e dispõe-nas de forma descentrada. Depois aderem-se às faces metálicas e o conjunto passa pela prensa.
Não. São referências históricas da fonte original. A capacidade real de uma linha depende da largura, espessura, formulação, duração de turno, paragens e configuração do equipamento.