info@starmodul.com

E-mail de contacto

973 228 164 / 683 442 608

Teléfono de soporte

INFORMACIÓN TÉCNICA · PRODUCCIÓN

Fabricación del panel sandwich: proceso de producción

La fabricación de un panel sandwich combina dosificación química, conformado de las caras metálicas, formación o incorporación del núcleo, prensado, curado, corte, apilado y embalaje. La página técnica original distingue entre sistemas discontinuos y líneas continuas de producción.

Esta versión conserva todos los parámetros técnicos históricos de la página original, pero identifica expresamente los datos que deben interpretarse como referencia de proceso y no como prestaciones universales de cualquier fábrica o panel actual.
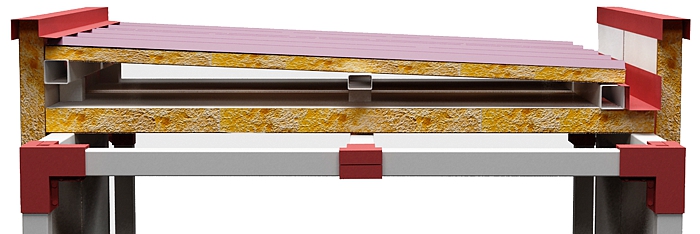
Sección técnica de panel sandwich y configuración del núcleo

Principios de fabricación del panel sandwich

La fabricación combina materiales continuos —como las chapas en bobina— con un núcleo que puede formarse químicamente durante la línea o incorporarse como material rígido previamente producido. El control del proceso busca mantener mezcla, adhesión, geometría y acabado de forma repetible.

Materia reactiva

Poliol + poliisocianato

Los fabricantes reciben componentes líquidos y los convierten en poliuretano mediante una reacción controlada, junto con aditivos definidos por formulación.

Dosificación

Precisión y temperatura

La viscosidad y la proporción de los componentes afectan a la mezcla. Por eso depósitos, bombas y circuitos de control son parte crítica del proceso.

Formación

Continuo o discontinuo

La fabricación puede realizarse en moldes cerrados por panel o en líneas automáticas donde el panel se forma, cura, corta y apila de manera continua.

Materiales y producto terminado

Además del esquema del proceso, conviene ver cómo llegan los materiales al producto terminado y cómo cambia la geometría según la aplicación.

Sección técnica de panel sandwich de cubierta

Sección del panel

La geometría final integra las dos caras, el núcleo aislante y la junta que se han formado durante la producción.
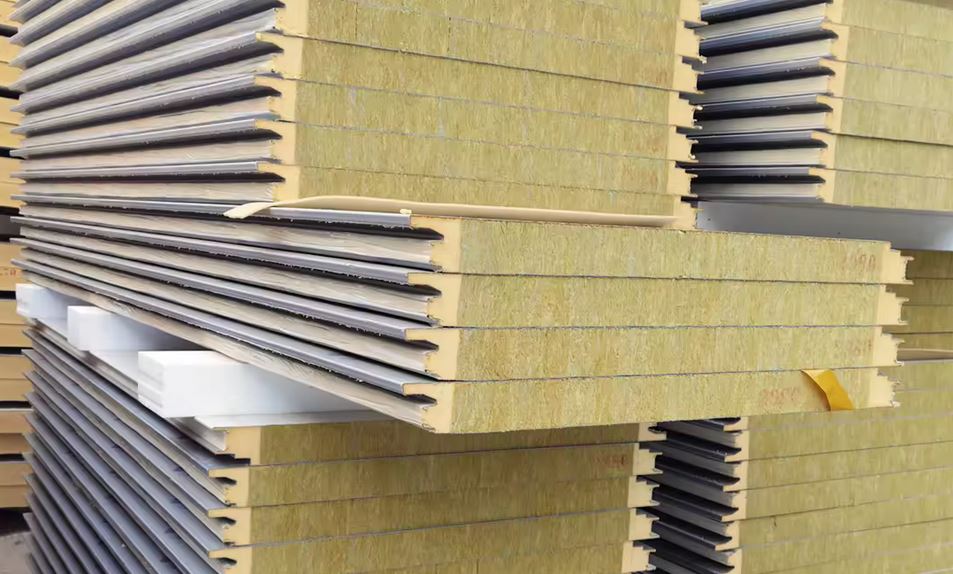
Paneles sandwich de lana de roca apilados

Panel terminado y apilado

El acabado de cantos y la estabilidad del paquete son importantes antes del transporte.
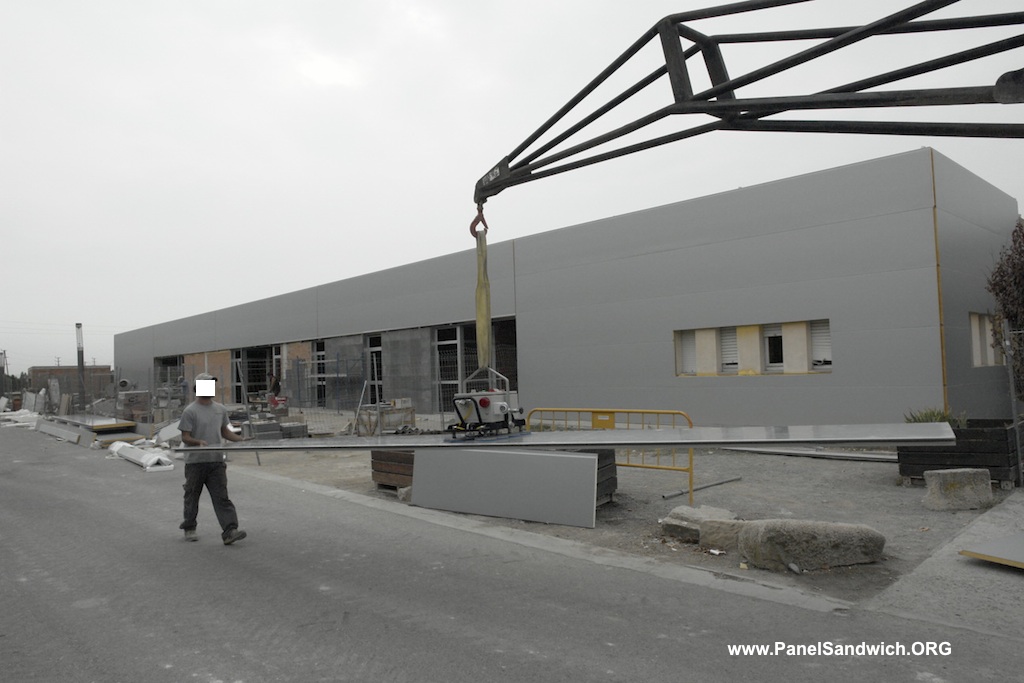
Manipulación de panel sandwich de fachada

Manipulación del producto

Longitud, rigidez y acabado superficial condicionan la descarga y manipulación del panel fabricado.

Moldeo por inyección y reacción (RIM): dosificación y mezcla

La página original denomina moldeo por inyección y reacción (RIM) al proceso basado en una unidad de espumado a alta presión. En este sistema se combinan poliol, poliisocianato y aditivos para generar una mezcla reactiva capaz de formar espumas microcelulares o microporosas en tiempos de ciclo reducidos.

Depósitos de almacenamiento y depósitos de día

Los componentes principales y los aditivos —estabilizadores, retardantes de llama, pigmentos y otros— se mantienen en depósitos de almacenamiento y se transfieren antes de producción a depósitos de alimentación o depósitos de día.

El control térmico es importante porque una variación de temperatura, especialmente en los polioles, modifica la viscosidad. La fuente describe depósitos de doble pared, con agitador y circuitos de control de temperatura para mantener las condiciones de proceso lo más constantes posible.

Recirculación antes de la inyección

Antes de cada ciclo de mezcla y llenado, los componentes recirculan en las proporciones y a la presión requeridas. Actuadores controlados electrónicamente desvían el flujo del circuito de recirculación al circuito de inyección y después vuelven a restablecer la recirculación.

Contexto: la descripción corresponde al sistema técnico recogido en la página original. Formulación, temperatura, presión y arquitectura de la máquina deben verificarse para cada línea de producción real.

Bombas de dosificación: precisión, caudal y limitaciones

La dosificación debe ser repetible y precisa. El objetivo de las bombas es transportar desde los depósitos de día al cabezal de espumado la cantidad correcta de cada componente, manteniendo la relación de mezcla prevista.

La fuente histórica cita caudales de 12 a 150 litros por minuto para bombas axiales de pistones, destacando su bajo nivel de ruido y su precisión. También indica dos limitaciones: líquidos de viscosidad elevada y presencia de rellenos abrasivos.

ElementoDato históricoFunción / limitación descrita
Bombas de dosificación12–150 L/minLa fuente cita bombas axiales de pistones de elevada precisión para reproducir las relaciones de mezcla.
ViscosidadLimitación cualitativaLas bombas axiales de pistones presentan limitaciones cuando los líquidos tienen viscosidades elevadas.
Rellenos abrasivosNo recomendados en la configuración descritaLa fuente advierte que los componentes líquidos no deben contener rellenos abrasivos para este sistema de bombeo.
Boquillas del cabezal100–150 m/sVelocidad histórica citada para los componentes a través de las boquillas de inyección.

Cabezal de espumado de alta presión

El cabezal de espumado es el punto en el que los componentes se encuentran y mezclan. La técnica descrita utiliza el choque a alta presión: los líquidos se inyectan en la cámara de mezcla y su energía cinética favorece una mezcla íntima.

La página original cita velocidades de los componentes en las boquillas de aproximadamente 100–150 m/s.

Ciclo del pistón y recirculación

  1. En posición de recirculación, los componentes regresan a los depósitos por pequeños conductos.
  2. Al retirarse el pistón se abre la cámara de mezcla y los componentes chocan entre sí.
  3. Cuando el pistón avanza de nuevo, se interrumpe la mezcla.
  4. Se restablece la recirculación y se elimina de la cámara la mezcla reactiva restante.

Este mecanismo permite sincronizar el suministro de mezcla, especialmente en procesos discontinuos.

Instalaciones y equipos de producción

El sistema descrito integra la máquina de mezcla/inyección, el molde o prensa y el equipamiento auxiliar necesario para formar, cortar y manipular el panel.

EquipoFunción dentro del sistema descrito
Depósitos de alimentaciónMantienen los componentes disponibles bajo condiciones térmicas controladas.
Bombas de dosificación / recirculaciónControlan caudal, proporción y circulación previa a la mezcla.
Cabezal de espumadoMezcla los componentes mediante inyección de alta presión.
Molde o prensaDefine geometría y mantiene las caras durante expansión y endurecimiento.
Equipamiento auxiliarPerfilado, calentamiento, corte, apilado, embalaje y automatización según tipo de línea.

Sistema discontinuo

Cada panel se fabrica en un molde cerrado de las dimensiones finales.

  • Permite geometrías más complejas.
  • Puede favorecer el acabado superficial.
  • Admite materiales de partida alternativos.
  • Menor ritmo de producción.

Sistema continuo

Las caras avanzan desde bobinas y el panel se forma de manera ininterrumpida.

  • Orientado a grandes producciones.
  • Perfilado, precalentamiento y espumado en línea.
  • Prensa de doble cinta.
  • Corte, apilado y embalaje automatizables.

Producción discontinua: moldeado en molde

En el moldeado en molde, el panel se produce en una cavidad cerrada cuyas dimensiones corresponden a las del panel acabado. El molde dispone de una estructura inferior sólida y una tapa, y debe soportar las presiones generadas durante la solidificación de la espuma.

  1. Las caras metálicas ya perfiladas se colocan dentro del molde.
  2. La cara inferior queda apoyada en el fondo y la superior se mantiene en posición mediante soportes laterales.
  3. Se cierra la tapa.
  4. Se introduce una cantidad exacta de espuma mediante una boquilla lateral; la fuente indica que esta operación dura solo unos segundos.
  5. Tras el espumado, el panel permanece en el molde aproximadamente 40 minutos.
  6. Se extrae el panel y el molde se prepara para el siguiente ciclo.

Ventajas históricas citadas: posibilidad de fabricar formas complicadas, buen aspecto exterior y uso de materiales iniciales alternativos. Inconveniente principal: velocidad de producción relativamente baja.

Producción continua: secuencia completa de la línea

1

Desbobinado

Dos bobinas suministran las caras metálicas superior e inferior.

2

Perfilado

Rodillos conforman el relieve superficial y los detalles de los bordes.

3

Precalentamiento

La fuente histórica cita aproximadamente 40 °C antes de introducir la espuma.

4

Dosificación de espuma

La mezcla de alta presión se distribuye de forma oscilante sobre la cara inferior.

5

Prensa doble cinta

Actúa como molde móvil, controla la separación de caras y resiste la presión de expansión.

6

Curado / adhesión

PUR/PIR se adhieren a las caras mientras el conjunto avanza por la prensa.

7

Corte

El panel endurecido se corta a la longitud requerida mediante sierra.

8

Apilado y embalaje

Los paneles se agrupan y protegen para expedición.

Del perfilado al panel instalado

El resultado de la línea continua cambia según el perfil exterior, la solución de junta y la aplicación final del panel.
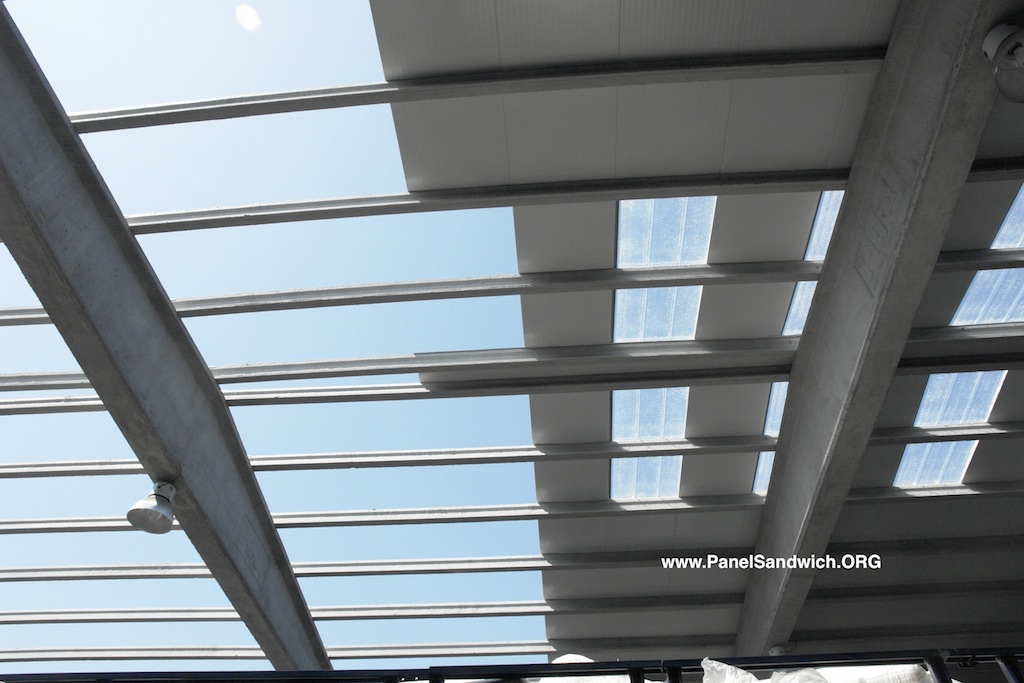
Panel sandwich de cubierta de cinco grecas instalado

Perfilado de cubierta

Las grecas se forman durante el perfilado de las caras y aportan geometría al producto terminado.
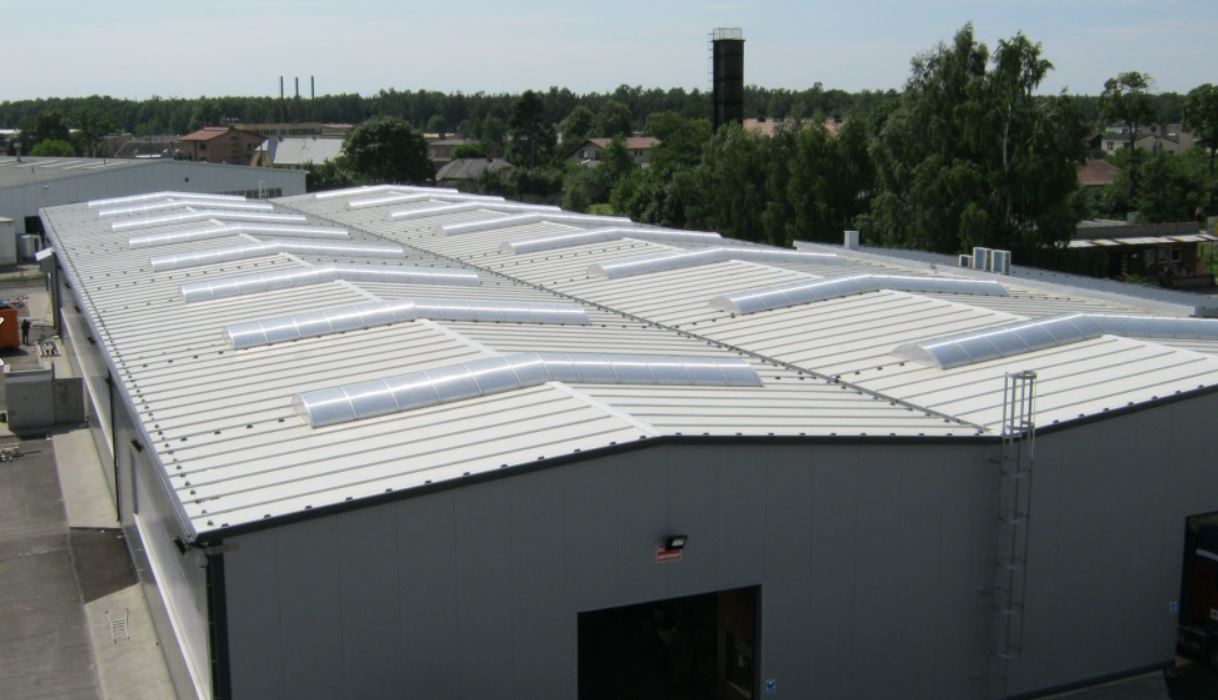
Cubierta realizada con panel sandwich

Continuidad de los paneles

La precisión dimensional de producción facilita alineación, solape y continuidad en obra.
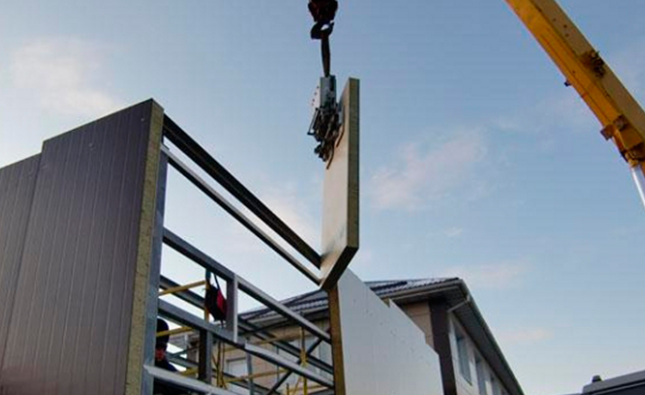
Montaje de panel sandwich sobre estructura

Del paquete a la obra

El corte a longitud y el embalaje deben facilitar transporte, izado y colocación sin dañar las caras.

Bobinas, perfilado, precalentamiento y prensa de doble cinta

Para grandes volúmenes, la página original describe líneas automáticas de espumado continuo. Las dos chapas se desenrollan desde bobinas y atraviesan rodillos que generan el perfil superficial y los bordes del panel.

Después se precalientan a aproximadamente 40 °C, dato histórico asociado en la fuente a una adhesión óptima de la espuma. La mezcla reactiva generada por el equipo de alta presión se deposita mediante un movimiento oscilante sobre la cara inferior antes de entrar en la prensa de doble cinta.

Prensa de doble cinta

La prensa funciona como un molde móvil: resiste las presiones de la espuma durante el endurecimiento y mantiene las dos caras a la distancia necesaria. En este tramo la espuma se adhiere también a la cara superior perfilada.

La fuente resalta la elevada capacidad adhesiva de PUR/PIR sobre las superficies con las que entran en contacto. Al salir de la prensa, el núcleo ya ha endurecido suficientemente para cortar el panel a medida.

Los ~40 °C corresponden al proceso descrito en la fuente original. La temperatura efectiva de una línea actual depende de formulación, chapa, adhesión, velocidad y especificación del fabricante.

Corte, apilado y embalaje

Corte

El panel continuo endurecido se corta a la longitud necesaria con una sierra. La página original habla de una sierra de cinta como referencia de la línea descrita.

Apilado

Cada panel pasa a una máquina de apilado. En paneles de cubierta fuertemente perfilados, la fuente describe una disposición alterna para optimizar la altura del paquete: caras exteriores enfrentadas por un lado y caras interiores enfrentadas por el otro.

Embalaje

El paquete se protege con película de polietileno extensible, aplicada mediante un enrollador giratorio en forma de anillo.

Parámetros históricos de la línea de producción

La fuente relaciona directamente la velocidad de línea con el espesor final: cuanto mayor es el espesor, más tiempo necesita el panel en la prensa de doble cinta para completar la adhesión y, por tanto, menor debe ser la velocidad.

Sobre la cifra de 500.000 m² por turno: se conserva porque aparece en la documentación histórica de esta página. Debe tratarse como dato heredado de la fuente, no como especificación de capacidad de una línea actual. La producción real depende, entre otros factores, del ancho útil, duración del turno, paradas, espesor, formulación y velocidad efectiva.
Parámetro de la página originalValorCómo debe interpretarse
Precalentamiento de las caras≈40 °CReferencia de la línea descrita; no valor universal.
Velocidad media citada6 m/minEjemplo histórico de velocidad de una instalación.
Rango general de velocidad2–15 m/minLa fuente indica que disminuye al aumentar el espesor por mayor tiempo de permanencia en prensa.
Capacidad citada≈500.000 m² en un turnoCifra reproducida del contenido histórico. Debe verificarse para cualquier instalación real y no se presenta como capacidad universal.
Moldeado discontinuo≈40 min en moldeTiempo histórico del sistema descrito.

Producción de paneles con lana mineral

Cuando el núcleo es de lana mineral —o de otro material rígido en los sistemas descritos— la página original indica que el concepto general de línea se mantiene, pero cambia la preparación del núcleo y la forma de unión a las caras.

Corte en lamelas

Una solución consiste en cortar la losa en tiras o lamelas en ángulo recto respecto a la orientación de las fibras. El ancho de cada tira coincide con el espesor deseado del panel.

Giro de 90°

Las tiras se giran 90 grados para que las fibras queden orientadas aproximadamente normales a las caras exteriores. La fuente vincula esta disposición con las propiedades finales de compresión y tracción del panel compuesto.

Uso de losa completa

La página también menciona, como técnica en desarrollo en el momento de redactarse, la utilización de la losa completa de lana mineral. Esa frase se conserva como referencia histórica y no se presenta como una novedad actual.

Descentramiento de las lamelas

Las juntas entre lamelas se disponen descentradas para evitar que todos los planos de corte coincidan en una misma sección transversal, ya que esa coincidencia podría deteriorar de forma significativa la resistencia a cortante del conjunto.

Adhesivos para unir el núcleo mineral a las caras

La unión entre las lamelas de lana mineral y las caras metálicas se realiza con un adhesivo adecuado a la composición de los materiales y al proceso de fabricación.

La fase de adhesión se completa durante el paso del panel por la prensa de doble cinta.

Comportamiento frente al fuego: el texto original atribuye a los paneles fabricados con lana mineral una resistencia al fuego significativa. En esta versión se mantiene la idea histórica, pero la prestación actual debe expresarse mediante la clasificación ensayada del panel completo; no debe deducirse únicamente del núcleo o del adhesivo.
Tipo de adhesivo citadoAplicación / curadoVentaja descritaLimitación descrita
Base solventePulverizado sobre las dos superficies; el curado puede acelerarse con ligera presión y temperatura.Manejo sencillo y buenas características de adhesión.Una vez unidas las capas, la posición relativa no puede corregirse.
Resina epoxi o poliuretano, 2 componentesComponentes mezclados in situ; tras un tiempo prefijado reaccionan y endurecen rápidamente.Permite corregir la posición de las capas antes del endurecimiento.Las capas deben mantenerse bajo presión durante un periodo determinado.

Paneles de lana mineral: resultado del proceso

En paneles con lana mineral, la orientación del núcleo y la unión a las caras son especialmente relevantes para el comportamiento final.
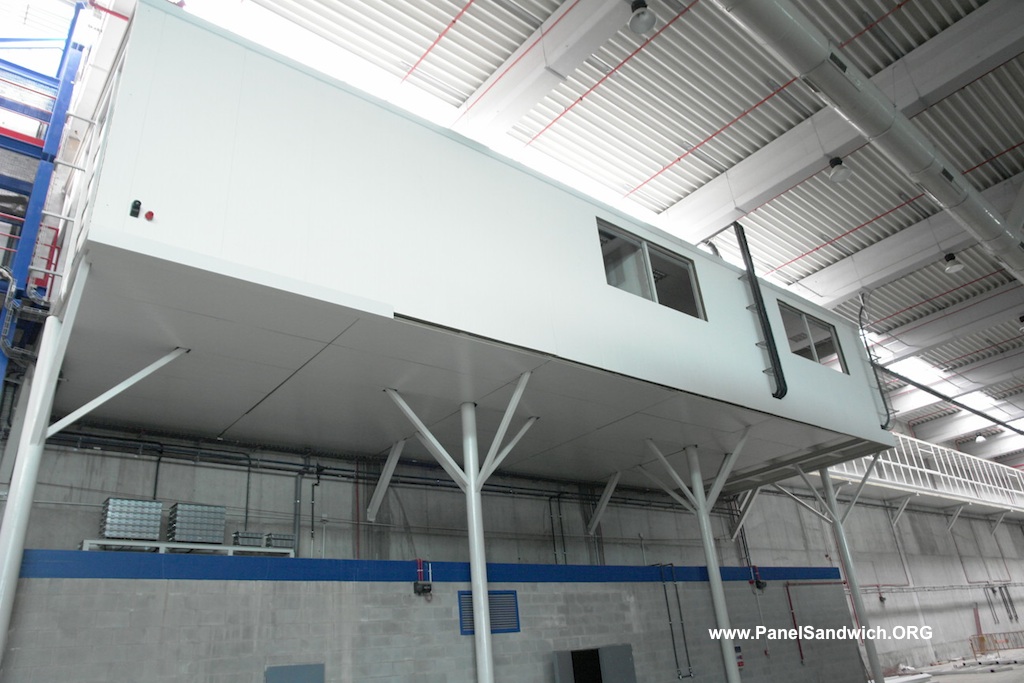
Cerramiento interior con panel sandwich de lana de roca

Panel de lana mineral

El producto terminado debe mantener continuidad en juntas y estabilidad dimensional.
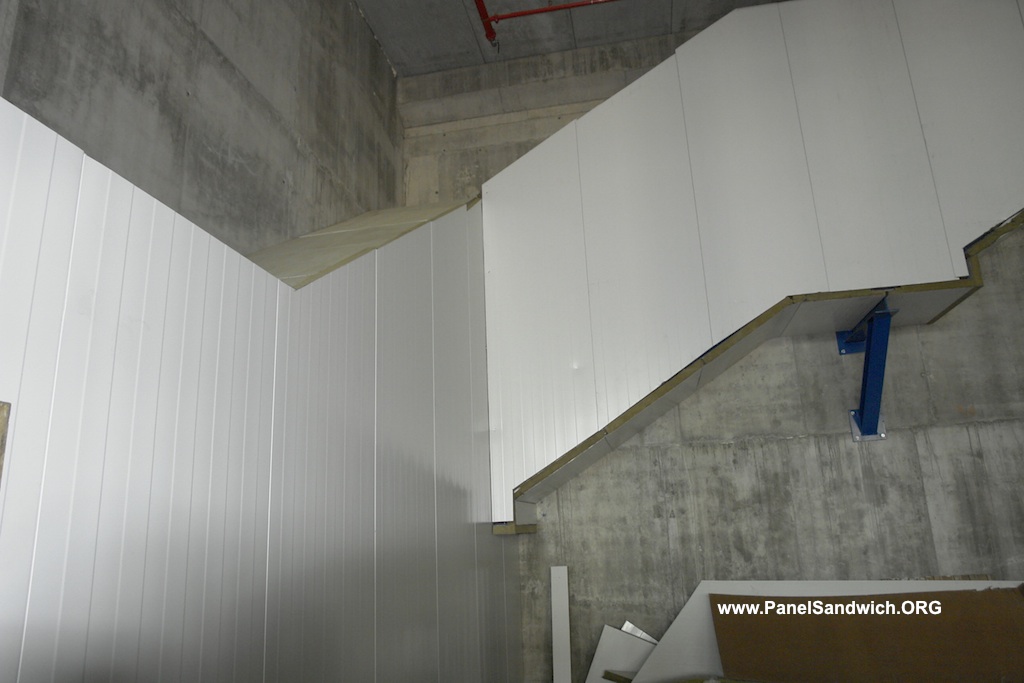
Panel sandwich de lana de roca instalado en cerramiento

Encuentros y cortes

La geometría producida debe permitir resolver encuentros, huecos y remates del sistema.
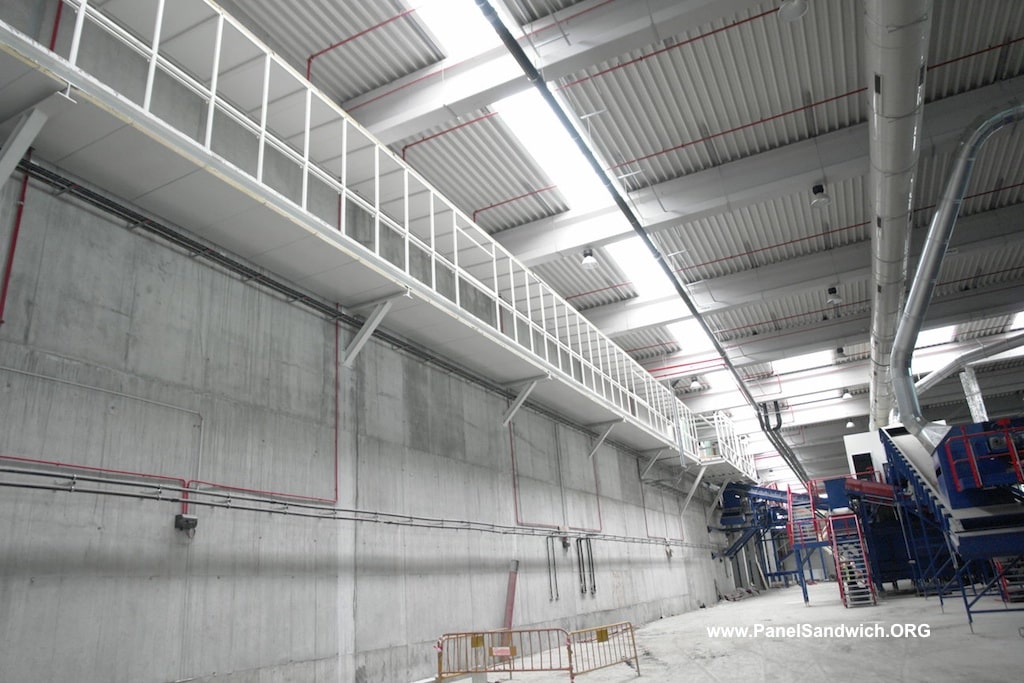
Interior de nave con panel sandwich de lana de roca

Resultado en grandes superficies

La repetibilidad de anchura, espesor y junta se hace visible en cerramientos de gran longitud.

Qué controla realmente una producción repetible

Dosificación química

  • Relación entre componentes
  • Temperatura y viscosidad
  • Caudal de bombas
  • Recirculación e inyección

Geometría

  • Perfilado de caras
  • Separación en prensa
  • Espesor
  • Detalles de borde / junta

Adhesión y núcleo

  • Distribución uniforme
  • Curado suficiente
  • Orientación de lamelas
  • Continuidad del núcleo

Producto terminado

  • Longitud de corte
  • Aspecto superficial
  • Apilado / protección
  • Trazabilidad y controles definidos

Esta página explica el principio de fabricación. Los criterios de aceptación, tolerancias y prestaciones del producto deben consultarse en la documentación técnica y control de calidad aplicables al panel concreto.

Del proceso al producto terminado

Configuración técnica de panel sandwich de cubierta

Geometría del producto

La línea debe mantener espesor, perfil de las caras y configuración de juntas de forma repetible.

Panel sandwich de lana de roca con núcleo visible

Núcleo de lana mineral

La orientación y disposición de las lamelas forma parte del proceso productivo del panel mineral.

Panel sandwich manipulado en obra

Del embalaje a obra

El apilado y la protección final deben permitir transportar el panel sin dañar caras, cantos ni juntas.

Continúa con la guía técnica

Después de entender la producción, conviene revisar recubrimientos, control de calidad, manipulación y prestaciones del panel acabado.

Preguntas frecuentes sobre fabricación de panel sandwich

La página original utiliza el término moldeo por inyección y reacción para el sistema de mezcla e inyección a alta presión de poliol, poliisocianato y aditivos. Los componentes se dosifican, recirculan y mezclan en un cabezal antes de formar la espuma.

En el sistema discontinuo cada panel se forma dentro de un molde cerrado. En el continuo, las caras metálicas avanzan desde bobinas por perfilado, precalentamiento, espumado, prensa de doble cinta, corte y apilado.

La fuente histórica cita un precalentamiento aproximado de 40 °C para favorecer la adhesión. No debe tomarse como consigna universal: la temperatura real depende de la formulación y la línea.

Según el contenido original, un panel más grueso necesita permanecer más tiempo dentro de la prensa para completar adecuadamente el curado y la adhesión del núcleo a las caras.

Una técnica descrita corta la losa en lamelas, las gira 90° y las dispone de forma descentrada. Después se adhieren a las caras metálicas y el conjunto pasa por la prensa.

No. Son referencias históricas de la fuente original. La capacidad real de una línea depende del ancho, espesor, formulación, duración de turno, paradas y configuración del equipo.