INFORMACIÓ TÈCNICA · PRODUCCIÓ
Fabricació del panell sandvitx: procés de producció
La fabricació d’un panell sandvitx combina dosificació química, conformat de les cares metàl·liques, formació o incorporació del nucli, premsat, curat, tall, apilat i embalatge. La pàgina tècnica original distingeix entre sistemes discontinus i línies contínues de producció.
Aquesta versió conserva tots els paràmetres tècnics històrics de la pàgina original, però identifica expressament les dades que han d’interpretar-se com a referència de procés i no com a prestacions universals de qualsevol fàbrica o panell actual.
Principis de fabricació del panell sandvitx
La fabricació combina materials continus —com les xapes en bobina— amb un nucli que pot formar-se químicament durant la línia o incorporar-se com a material rígid prèviament produït. El control del procés busca mantenir barreja, adhesió, geometria i acabat de forma repetible.
Poliol + poliisocianat
Els fabricants reben components líquids i els converteixen en poliuretà mitjançant una reacció controlada, juntament amb additius definits per formulació.
Precisió i temperatura
La viscositat i la proporció dels components afecten la barreja. Per això dipòsits, bombes i circuits de control són part crítica del procés.
Continu o discontinu
La fabricació pot realitzar-se en motlles tancats per panell o en línies automàtiques on el panell es forma, cura, talla i apila de manera contínua.
Materials i producte acabat
A més de l’esquema del procés, convé veure com arriben els materials al producte acabat i com canvia la geometria segons l’aplicació.

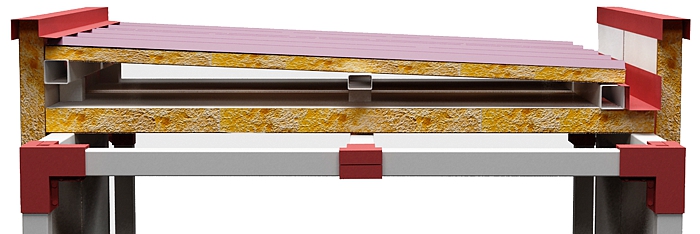
Secció del panell
La geometria final integra les dues cares, el nucli aïllant i la junta que s’han format durant la producció.
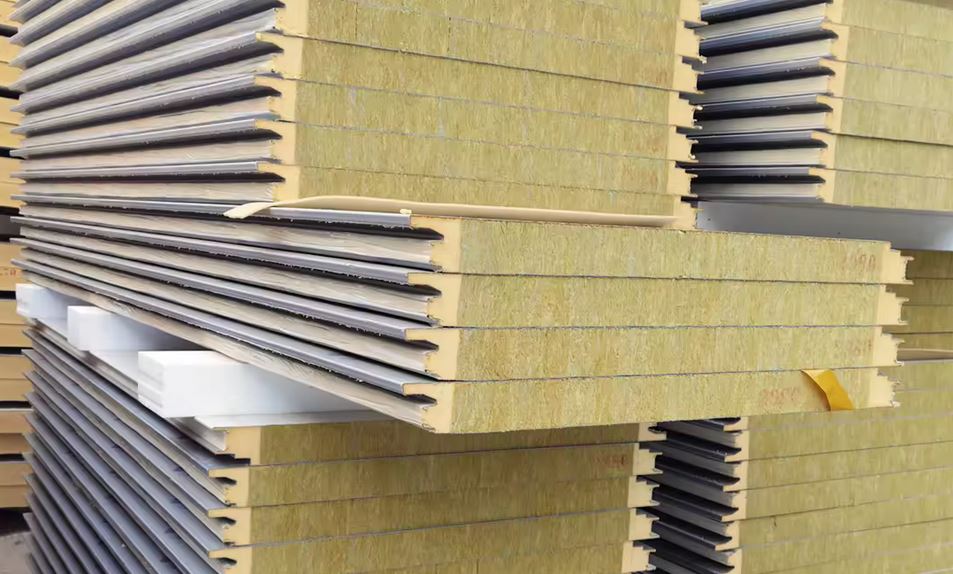
Panell acabat i apilat
L’acabat de cantells i l’estabilitat del paquet són importants abans del transport.
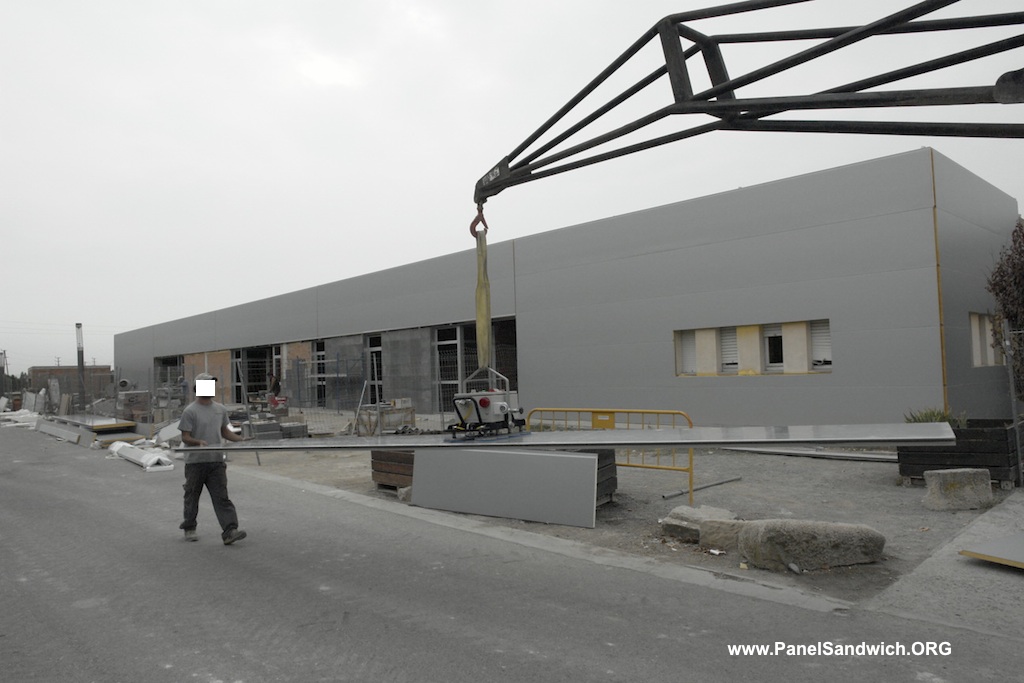
Manipulació del producte
Longitud, rigidesa i acabat superficial condicionen la descàrrega i manipulació del panell fabricat.
Emmotllament per injecció i reacció (RIM): dosificació i barreja
La pàgina original anomena emmotllament per injecció i reacció (RIM) el procés basat en una unitat d’escumat a alta pressió. En aquest sistema es combinen poliol, poliisocianat i additius per generar una barreja reactiva capaç de formar escumes microcel·lulars o microporoses en temps de cicle reduïts.
Dipòsits d’emmagatzematge i dipòsits de dia
Els components principals i els additius —estabilitzadors, retardants de flama, pigments i altres— es mantenen en dipòsits d’emmagatzematge i es transfereixen abans de producció a dipòsits d’alimentació o dipòsits de dia.
El control tèrmic és important perquè una variació de temperatura, especialment en els poliols, modifica la viscositat. La font descriu dipòsits de doble paret, amb agitador i circuits de control de temperatura per mantenir les condicions de procés el més constants possible.
Recirculació abans de la injecció
Abans de cada cicle de barreja i ompliment, els components recirculen en les proporcions i a la pressió requerides. Actuadors controlats electrònicament desvien el flux del circuit de recirculació al circuit d’injecció i després tornen a restablir la recirculació.
Bombes de dosificació: precisió, cabal i limitacions
La dosificació ha de ser repetible i precisa. L’objectiu de les bombes és transportar des dels dipòsits de dia al capçal d’escumat la quantitat correcta de cada component, mantenint la relació de barreja prevista.
La font històrica cita cabals de 12 a 150 litres per minut per a bombes axials de pistons, destacant el seu baix nivell de soroll i la seva precisió. També indica dues limitacions: líquids de viscositat elevada i presència de farciments abrasius.
| Element | Dada històrica | Funció / limitació descrita |
|---|---|---|
| Bombes de dosificació | 12–150 L/min | La font cita bombes axials de pistons d’elevada precisió per reproduir les relacions de barreja. |
| Viscositat | Limitació qualitativa | Les bombes axials de pistons presenten limitacions quan els líquids tenen viscositats elevades. |
| Farciments abrasius | No recomanats en la configuració descrita | La font adverteix que els components líquids no han de contenir farciments abrasius per a aquest sistema de bombament. |
| Broquets del capçal | 100–150 m/s | Velocitat històrica citada per als components a través dels broquets d’injecció. |
Capçal d'escumat d'alta pressió
El capçal d’escumat és el punt en què els components es troben i barregen. La tècnica descrita utilitza el xoc a alta pressió: els líquids s’injecten a la cambra de barreja i la seva energia cinètica afavoreix una barreja íntima.
La pàgina original cita velocitats dels components en els broquets d’aproximadament 100–150 m/s.
Cicle del pistó i recirculació
- En posició de recirculació, els components retornen als dipòsits per petits conductes.
- En retirar-se el pistó s’obre la cambra de barreja i els components xoquen entre si.
- Quan el pistó avança de nou, s’interromp la barreja.
- Es restableix la recirculació i s’elimina de la cambra la barreja reactiva restant.
Aquest mecanisme permet sincronitzar el subministrament de barreja, especialment en processos discontinus.
Instal·lacions i equips de producció
El sistema descrit integra la màquina de barreja/injecció, el motlle o premsa i l’equipament auxiliar necessari per formar, tallar i manipular el panell.
| Equip | Funció dins del sistema descrit |
|---|---|
| Dipòsits d’alimentació | Mantenen els components disponibles sota condicions tèrmiques controlades. |
| Bombes de dosificació / recirculació | Controlen cabal, proporció i circulació prèvia a la barreja. |
| Capçal d’escumat | Barreja els components mitjançant injecció d’alta pressió. |
| Motlle o premsa | Defineix geometria i manté les cares durant expansió i enduriment. |
| Equipament auxiliar | Perfilat, escalfament, tall, apilat, embalatge i automatització segons tipus de línia. |
Sistema discontinu
Cada panell es fabrica en un motlle tancat de les dimensions finals.
- Permet geometries més complexes.
- Pot afavorir l’acabat superficial.
- Admet materials de partida alternatius.
- Menor ritme de producció.
Sistema continu
Les cares avancen des de bobines i el panell es forma de manera ininterrompuda.
- Orientat a grans produccions.
- Perfilat, preescalfament i escumat en línia.
- Premsa de doble cinta.
- Tall, apilat i embalatge automatitzables.
Producció discontínua: emmotllament en motlle
En l’emmotllament en motlle, el panell es produeix en una cavitat tancada les dimensions de la qual corresponen a les del panell acabat. El motlle disposa d’una estructura inferior sòlida i una tapa, i ha de suportar les pressions generades durant la solidificació de l’escuma.
- Les cares metàl·liques ja perfilades es col·loquen dins del motlle.
- La cara inferior queda recolzada al fons i la superior es manté en posició mitjançant suports laterals.
- Es tanca la tapa.
- S’introdueix una quantitat exacta d’escuma mitjançant un broquet lateral; la font indica que aquesta operació dura només uns segons.
- Després de l’escumat, el panell roman al motlle aproximadament 40 minuts.
- S’extreu el panell i el motlle es prepara per al següent cicle.
Avantatges històrics citats: possibilitat de fabricar formes complicades, bon aspecte exterior i ús de materials inicials alternatius. Inconvenient principal: velocitat de producció relativament baixa.
Producció contínua: seqüència completa de la línia
Desbobinat
Dues bobines subministren les cares metàl·liques superior i inferior.
Perfilat
Rodets conformen el relleu superficial i els detalls de les vores.
Preescalfament
La font històrica cita aproximadament 40 °C abans d’introduir l’escuma.
Dosificació d’escuma
La barreja d’alta pressió es distribueix de forma oscil·lant sobre la cara inferior.
Premsa doble cinta
Actua com a motlle mòbil, controla la separació de cares i resisteix la pressió d’expansió.
Curat / adhesió
PUR/PIR s’adhereixen a les cares mentre el conjunt avança per la premsa.
Tall
El panell endurit es talla a la longitud requerida mitjançant serra.
Apilat i embalatge
Els panells s’agrupen i protegeixen per a expedició.
Del perfilat al panell instal·lat
El resultat de la línia contínua canvia segons el perfil exterior, la solució de junta i l’aplicació final del panell.
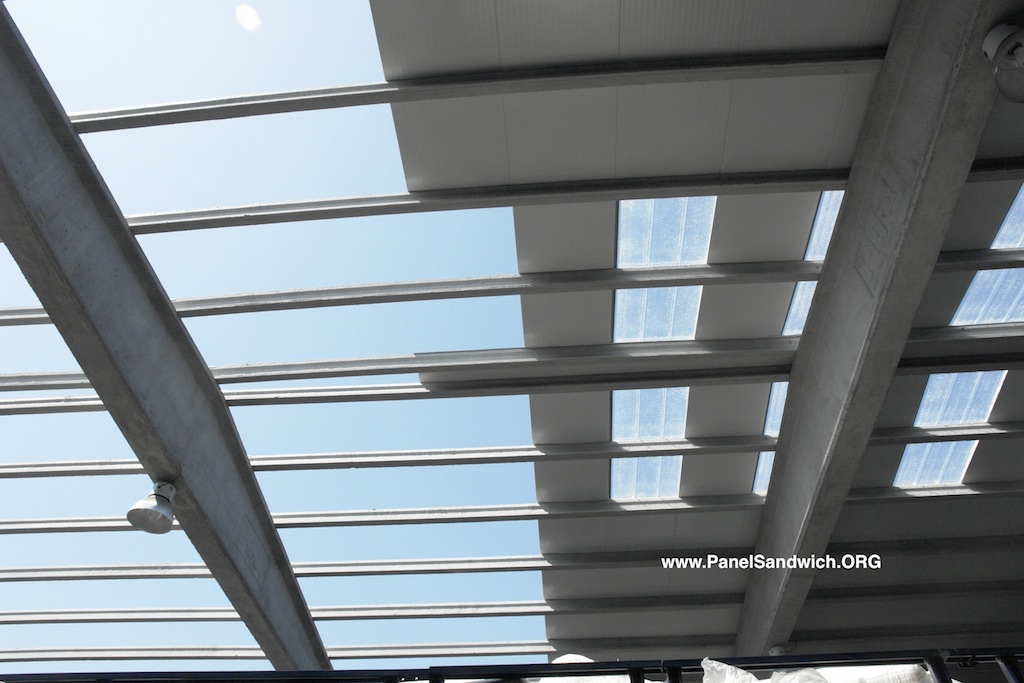
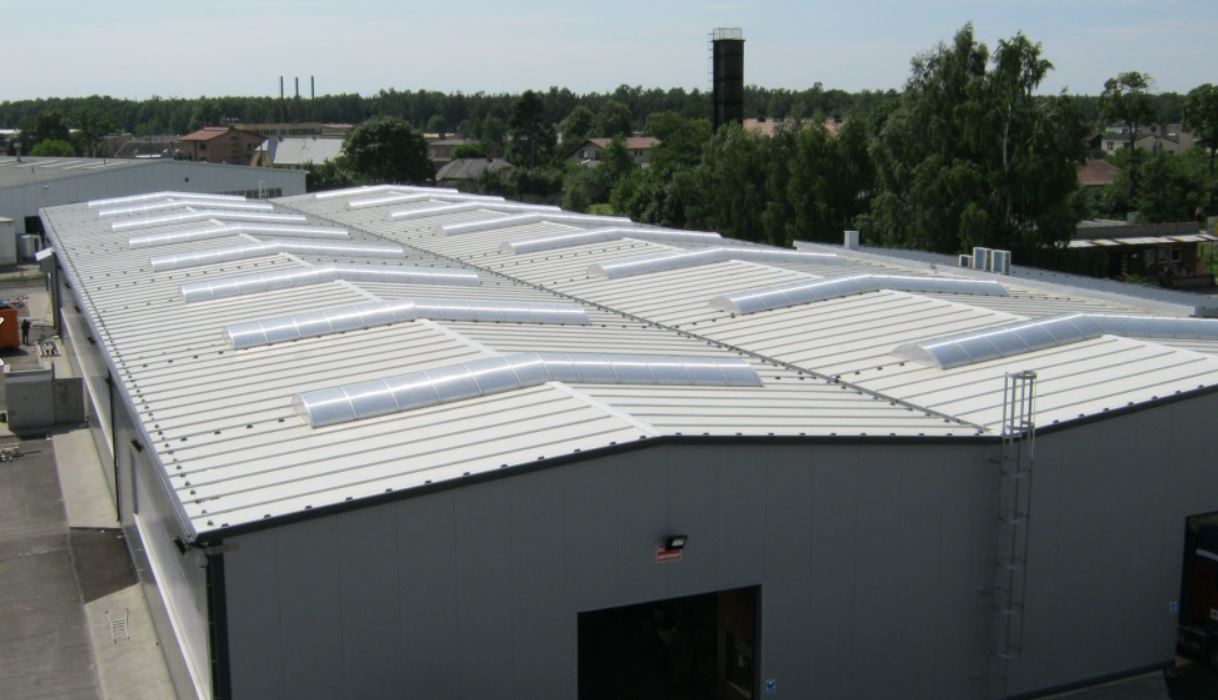
Perfilat de coberta
Els grequejats es formen durant el perfilat de les cares i aporten geometria al producte acabat.
Continuïtat dels panells
La precisió dimensional de producció facilita alineació, encavalcament i continuïtat en obra.
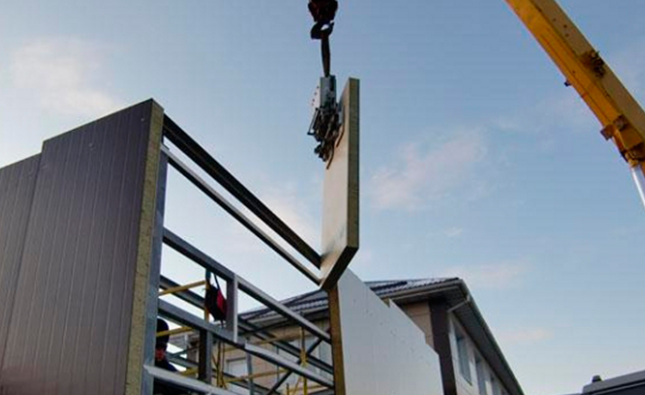
Del paquet a l’obra
El tall a longitud i l’embalatge han de facilitar transport, hissat i col·locació sense malmetre les cares.
Bobines, perfilat, preescalfament i premsa de doble cinta
Per a grans volums, la pàgina original descriu línies automàtiques d’escumat continu. Les dues xapes es desenrotllen des de bobines i travessen rodets que generen el perfil superficial i les vores del panell.
Després es preescalfen a aproximadament 40 °C, dada històrica associada en la font a una adhesió òptima de l’escuma. La barreja reactiva generada per l’equip d’alta pressió es diposita mitjançant un moviment oscil·lant sobre la cara inferior abans d’entrar a la premsa de doble cinta.
Premsa de doble cinta
La premsa funciona com un motlle mòbil: resisteix les pressions de l’escuma durant l’enduriment i manté les dues cares a la distància necessària. En aquest tram l’escuma s’adhereix també a la cara superior perfilada.
La font ressalta l’elevada capacitat adhesiva de PUR/PIR sobre les superfícies amb les quals entren en contacte. En sortir de la premsa, el nucli ja ha endurit prou per tallar el panell a mida.
Tall, apilat i embalatge
Tall
El panell continu endurit es talla a la longitud necessària amb una serra. La pàgina original parla d’una serra de cinta com a referència de la línia descrita.
Apilat
Cada panell passa a una màquina d’apilat. En panells de coberta fortament perfilats, la font descriu una disposició alterna per optimitzar l’alçada del paquet: cares exteriors enfrontades per un costat i cares interiors enfrontades per l’altre.
Embalatge
El paquet es protegeix amb pel·lícula de polietilè extensible, aplicada mitjançant un enrotllador giratori en forma d’anell.
Paràmetres històrics de la línia de producció
La font relaciona directament la velocitat de línia amb el gruix final: com més gran és el gruix, més temps necessita el panell a la premsa de doble cinta per completar l’adhesió i, per tant, menor ha de ser la velocitat.
| Paràmetre de la pàgina original | Valor | Com ha d’interpretar-se |
|---|---|---|
| Preescalfament de les cares | ≈40 °C | Referència de la línia descrita; no valor universal. |
| Velocitat mitjana citada | 6 m/min | Exemple històric de velocitat d’una instal·lació. |
| Rang general de velocitat | 2–15 m/min | La font indica que disminueix en augmentar el gruix per major temps de permanència en premsa. |
| Capacitat citada | ≈500.000 m² en un torn | Xifra reproduïda del contingut històric. Ha de verificar-se per a qualsevol instal·lació real i no es presenta com a capacitat universal. |
| Emmotllament discontinu | ≈40 min en motlle | Temps històric del sistema descrit. |
Producció de panells amb llana mineral
Quan el nucli és de llana mineral —o d’un altre material rígid en els sistemes descrits— la pàgina original indica que el concepte general de línia es manté, però canvia la preparació del nucli i la forma d’unió a les cares.
Tall en lamel·les
Una solució consisteix a tallar la llosa en tires o lamel·les en angle recte respecte a l’orientació de les fibres. L’amplada de cada tira coincideix amb el gruix desitjat del panell.
Gir de 90°
Les tires es giren 90 graus perquè les fibres quedin orientades aproximadament normals a les cares exteriors. La font vincula aquesta disposició amb les propietats finals de compressió i tracció del panell compost.
Ús de llosa completa
La pàgina també esmenta, com a tècnica en desenvolupament en el moment de redactar-se, la utilització de la llosa completa de llana mineral. Aquesta frase es conserva com a referència històrica i no es presenta com una novetat actual.
Descentrament de les lamel·les
Les juntes entre lamel·les es disposen descentrades per evitar que tots els plans de tall coincideixin en una mateixa secció transversal, ja que aquesta coincidència podria deteriorar de forma significativa la resistència a tallant del conjunt.
Adhesius per unir el nucli mineral a les cares
La unió entre les lamel·les de llana mineral i les cares metàl·liques es realitza amb un adhesiu adequat a la composició dels materials i al procés de fabricació.
La fase d’adhesió es completa durant el pas del panell per la premsa de doble cinta.
| Tipus d’adhesiu citat | Aplicació / curat | Avantatge descrit | Limitació descrita |
|---|---|---|---|
| Base solvent | Polvoritzat sobre les dues superfícies; el curat pot accelerar-se amb lleugera pressió i temperatura. | Maneig senzill i bones característiques d’adhesió. | Un cop unides les capes, la posició relativa no pot corregir-se. |
| Resina epoxi o poliuretà, 2 components | Components barrejats in situ; després d’un temps prefixat reaccionen i endureixen ràpidament. | Permet corregir la posició de les capes abans de l’enduriment. | Les capes han de mantenir-se sota pressió durant un període determinat. |
Panells de llana mineral: resultat del procés
En panells amb llana mineral, l’orientació del nucli i la unió a les cares són especialment rellevants per al comportament final.
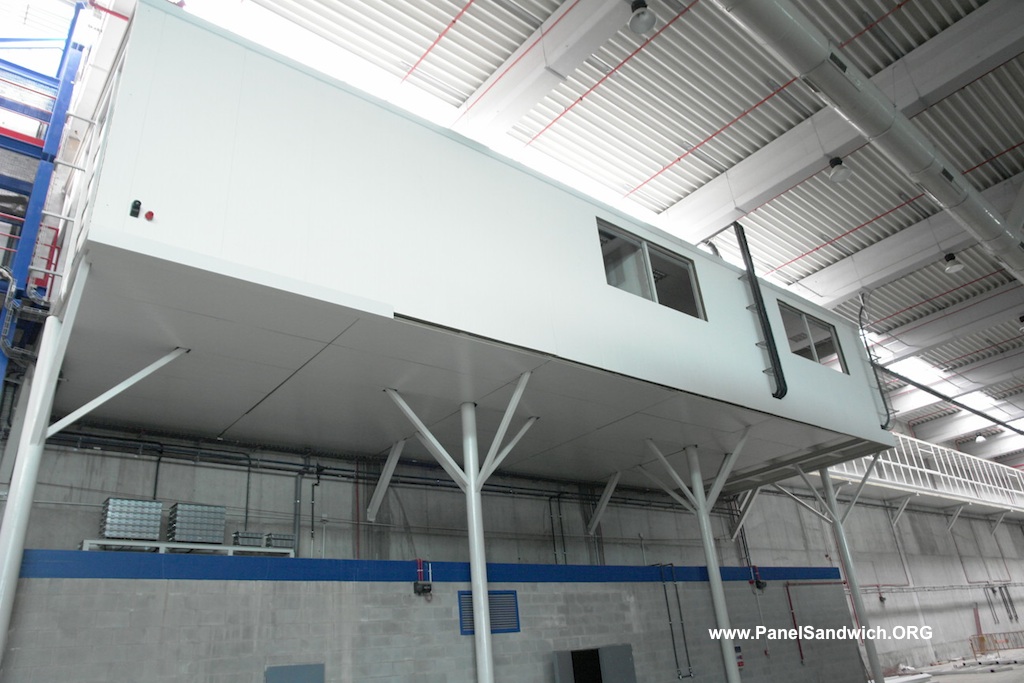
Panell de llana mineral
El producte acabat ha de mantenir continuïtat en juntes i estabilitat dimensional.
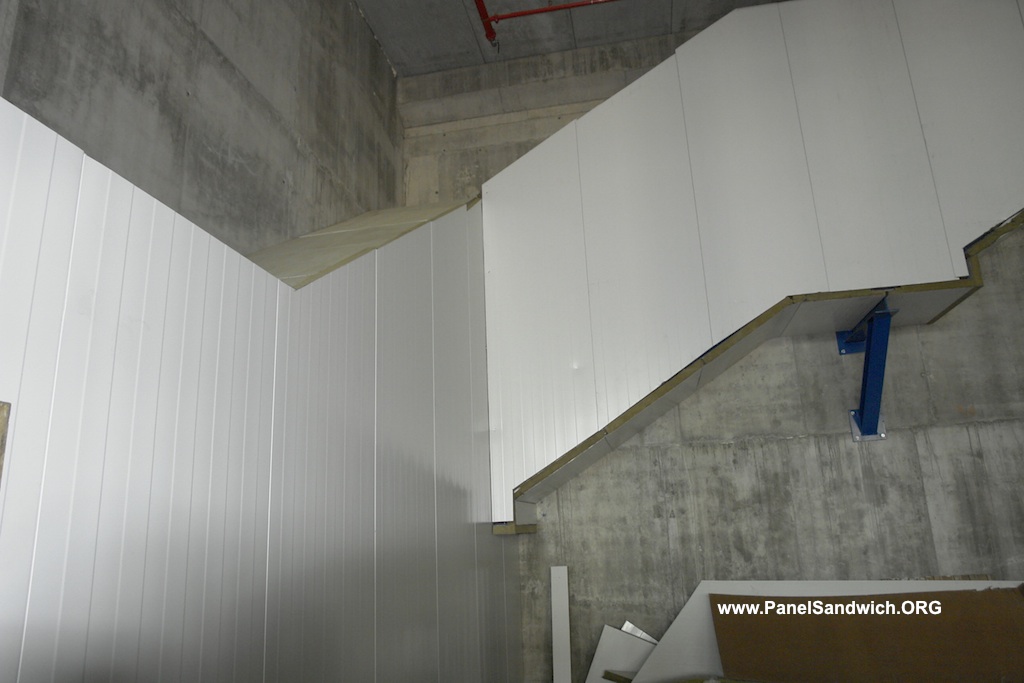
Encontres i talls
La geometria produïda ha de permetre resoldre encontres, buits i remates del sistema.
Resultat en grans superfícies
La repetibilitat d’amplada, gruix i junta es fa visible en tancaments de gran longitud.
Què controla realment una producció repetible
Dosificació química
- Relació entre components
- Temperatura i viscositat
- Cabal de bombes
- Recirculació i injecció
Geometria
- Perfilat de cares
- Separació en premsa
- Gruix
- Detalls de vora / junta
Adhesió i nucli
- Distribució uniforme
- Curat suficient
- Orientació de lamel·les
- Continuïtat del nucli
Producte acabat
- Longitud de tall
- Aspecte superficial
- Apilat / protecció
- Traçabilitat i controls definits
Aquesta pàgina explica el principi de fabricació. Els criteris d’acceptació, toleràncies i prestacions del producte han de consultar-se en la documentació tècnica i control de qualitat aplicables al panell concret.
Del procés al producte acabat

Geometria del producte
La línia ha de mantenir gruix, perfil de les cares i configuració de juntes de forma repetible.

Nucli de llana mineral
L’orientació i disposició de les lamel·les forma part del procés productiu del panell mineral.

De l’embalatge a obra
L’apilat i la protecció final han de permetre transportar el panell sense malmetre cares, cantells ni juntes.
Continua amb la guia tècnica
Després d’entendre la producció, convé revisar recobriments, control de qualitat, manipulació i prestacions del panell acabat.
Preguntes freqüents sobre fabricació de panell sandvitx
La pàgina original utilitza el terme emmotllament per injecció i reacció per al sistema de barreja i injecció a alta pressió de poliol, poliisocianat i additius. Els components es dosifiquen, recirculen i barregen en un capçal abans de formar l’escuma.
En el sistema discontinu cada panell es forma dins d’un motlle tancat. En el continu, les cares metàl·liques avancen des de bobines per perfilat, preescalfament, escumat, premsa de doble cinta, tall i apilat.
La font històrica cita un preescalfament aproximat de 40 °C per afavorir l’adhesió. No ha de prendre’s com a consigna universal: la temperatura real depèn de la formulació i la línia.
Segons el contingut original, un panell més gruixut necessita romandre més temps dins de la premsa per completar adequadament el curat i l’adhesió del nucli a les cares.
Una tècnica descrita talla la llosa en lamel·les, les gira 90° i les disposa de forma descentrada. Després s’adhereixen a les cares metàl·liques i el conjunt passa per la premsa.
No. Són referències històriques de la font original. La capacitat real d’una línia depèn de l’amplada, gruix, formulació, durada de torn, parades i configuració de l’equip.